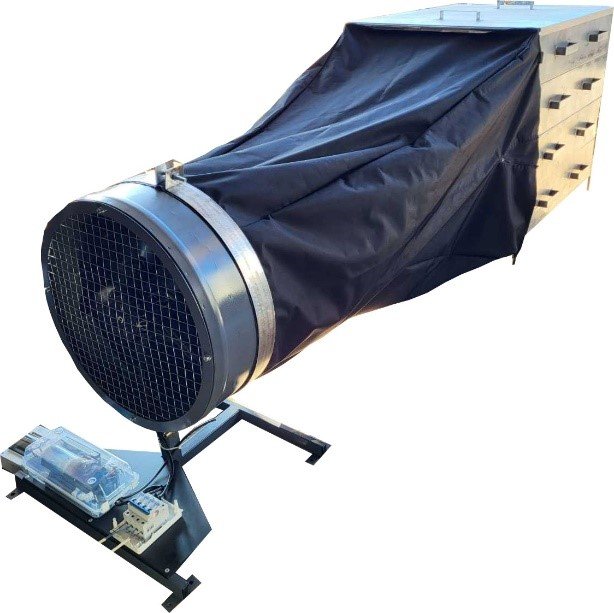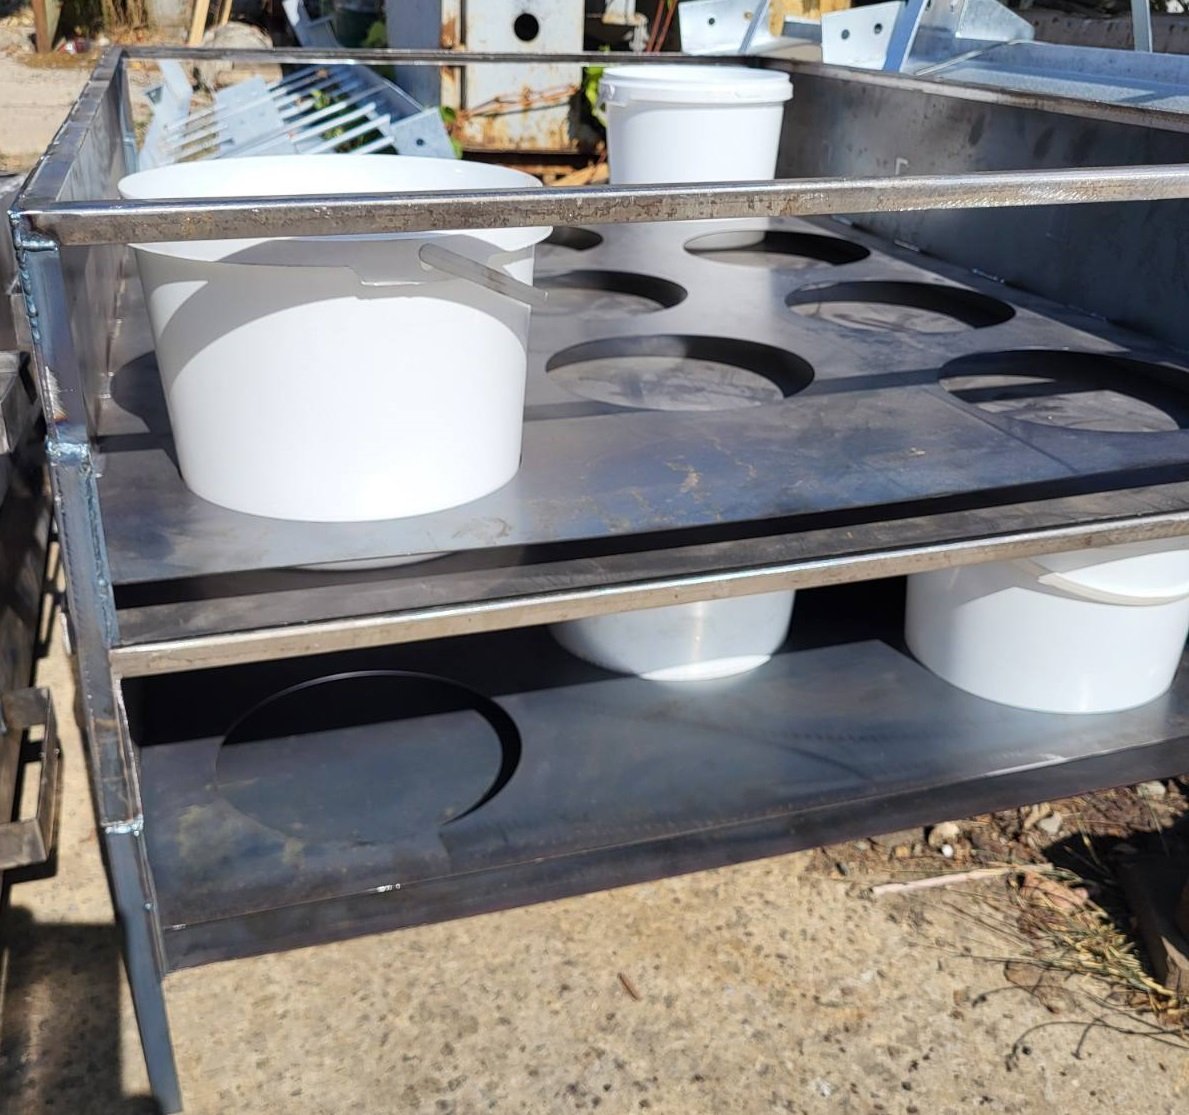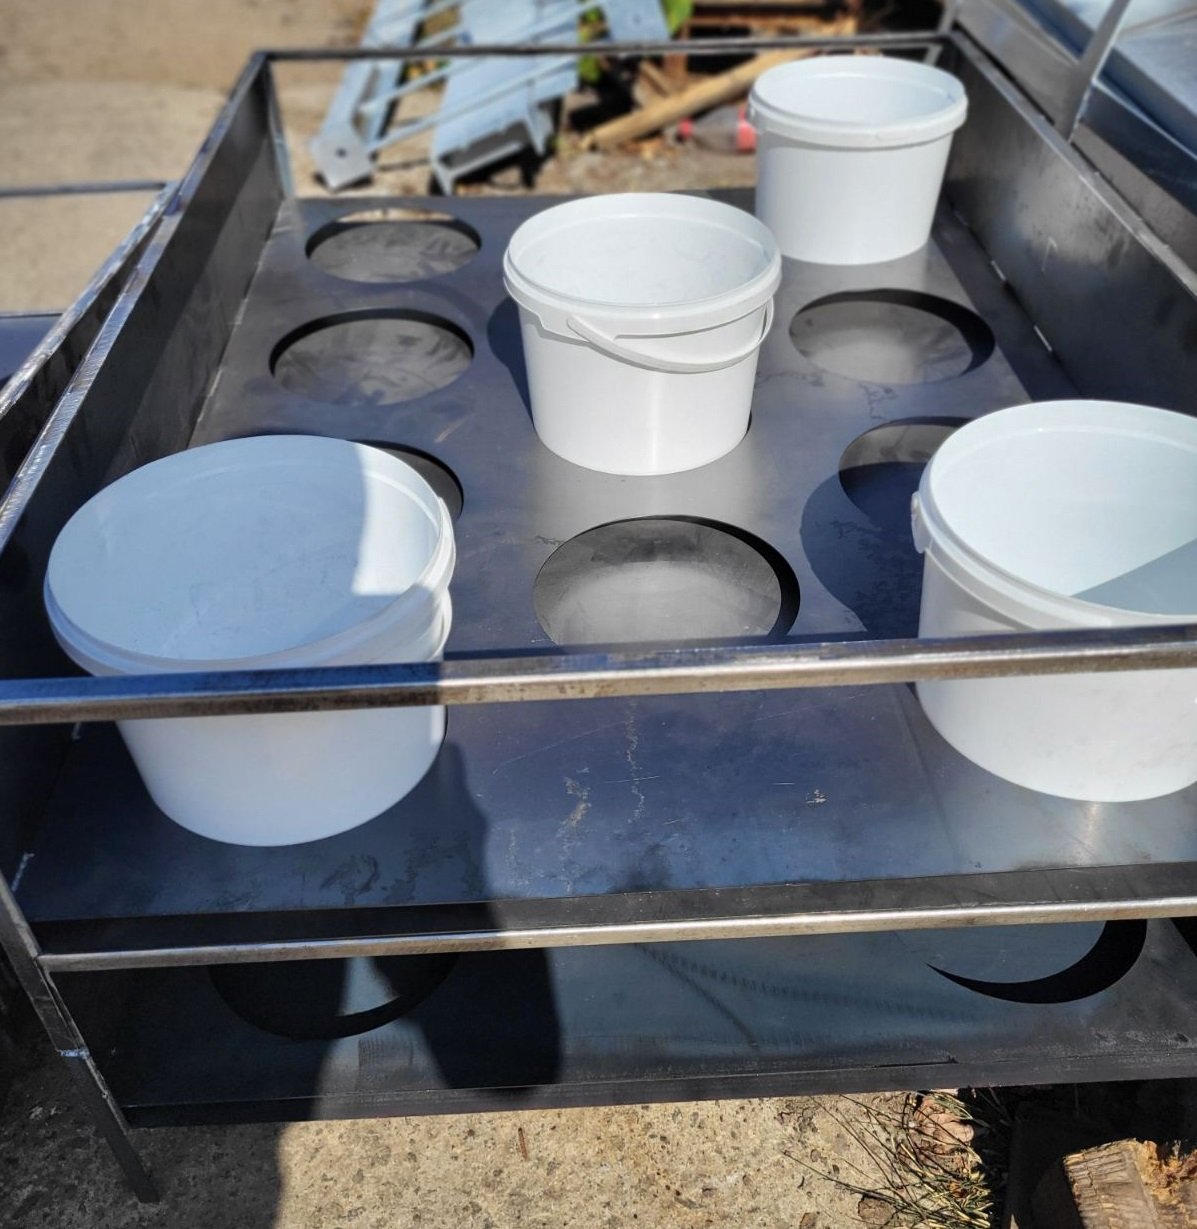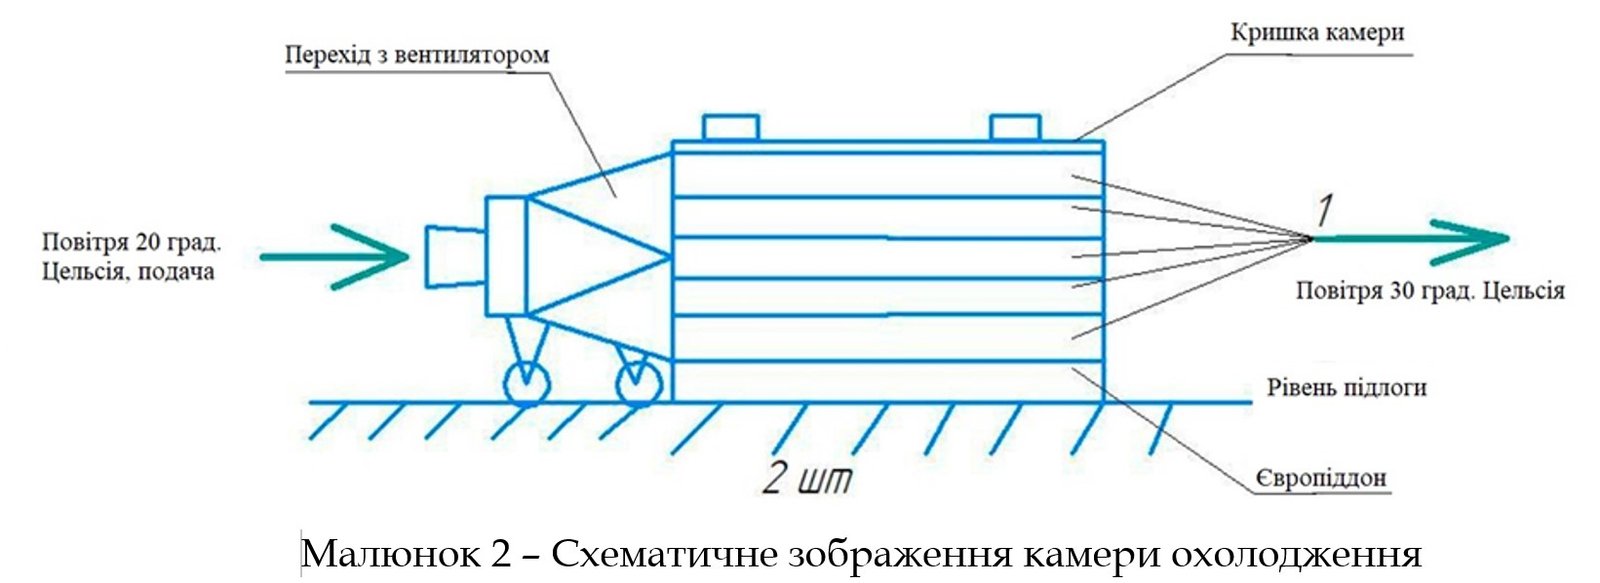


Urządzenie zostało zaprojektowane do obniżania temperatury różnorodnych produktów w pojemnikach z polipropylenu, wiadrach i innych opakowaniach hermetycznie zamkniętych pokrywą, o pojemności 1 l; 3 l; 5 l, z 80°C do 30°C (zgodnie z zadaniem technicznym klienta).
Parametry techniczne:
| 1 |
Produkt chłodzony |
– | sos pasteryzowany lub inne rodzaje sosów (zgodnie z warunkami technicznymi klienta) |
||
| 2. | Charakterystyka opakowania, w którym znajduje się produkt: | ||||
| 2.1 | Rodzaj opakowania | – | pojemnik z pokrywą, wykonany z polipropylenu | ||
| 2.2 | Pojemność słoika/pojemnika | – | 1 l; 3 l; 5 l (zgodnie z wymaganiami technicznymi klienta) | ||
| 2.3 | Kształt opakowania | – | stożek ścięty (zgodnie z wymaganiami technicznymi klienta) | ||
| 2.4 | Temperatura początkowa sosu | – | 80 0С | ||
| 3. | Dane techniczne instalacji: | ||||
| 3.1 | Liczba pojemników chłodzonych jednocześnie w jednej komorze: 1 l, 3 l, 5 l | – | 424 szt.; 126 szt.; 85 szt. (zgodnie z wymaganiami technicznymi klienta) | ||
| 3.2 | Temperatura końcowa sosu (po schłodzeniu) | – | 30 °C | ||
| 3.3 | Czas potrzebny na schłodzenie 1 l, 3 l i 5 l | – | 1,5 godziny – 3 l 2,5 godziny – 5 l 3 l – 72 szt. 5 l – 44 szt. |
||
| 3.4 | Temperatura początkowa powietrza w pomieszczeniu, w którym odbywa się chłodzenie | – | nie więcej niż 25 °C | ||
| 3.5 | Temperatura końcowa powietrza chłodzącego | – | 30 °C | ||
| 3.6 | Ciepło właściwe powietrza chłodzącego | – | 0,31 kcal/(Nm³·stopień) | ||
| 3.7 | Umieszczenie pojemników w urządzeniu | – | na kasecie | ||
| 3.9 | Liczba pojemników mieszczących się w 1 komorze | – | |||
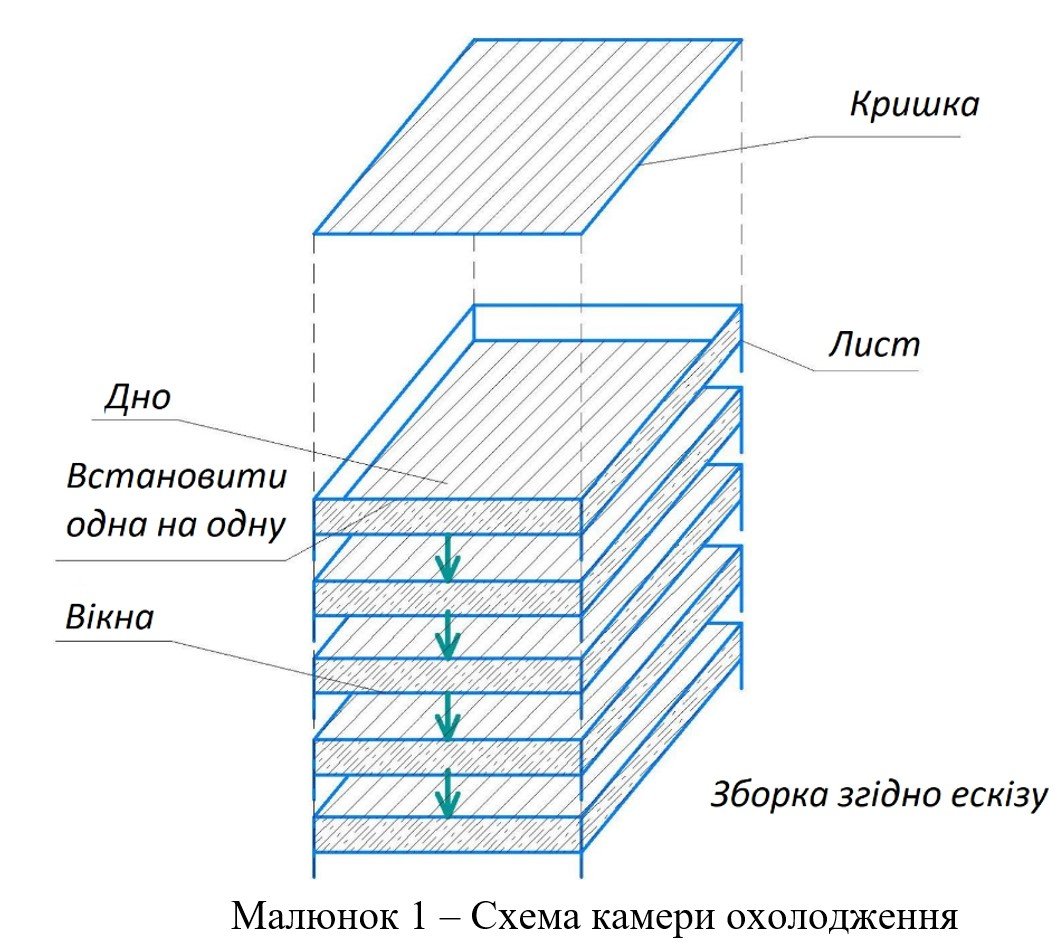
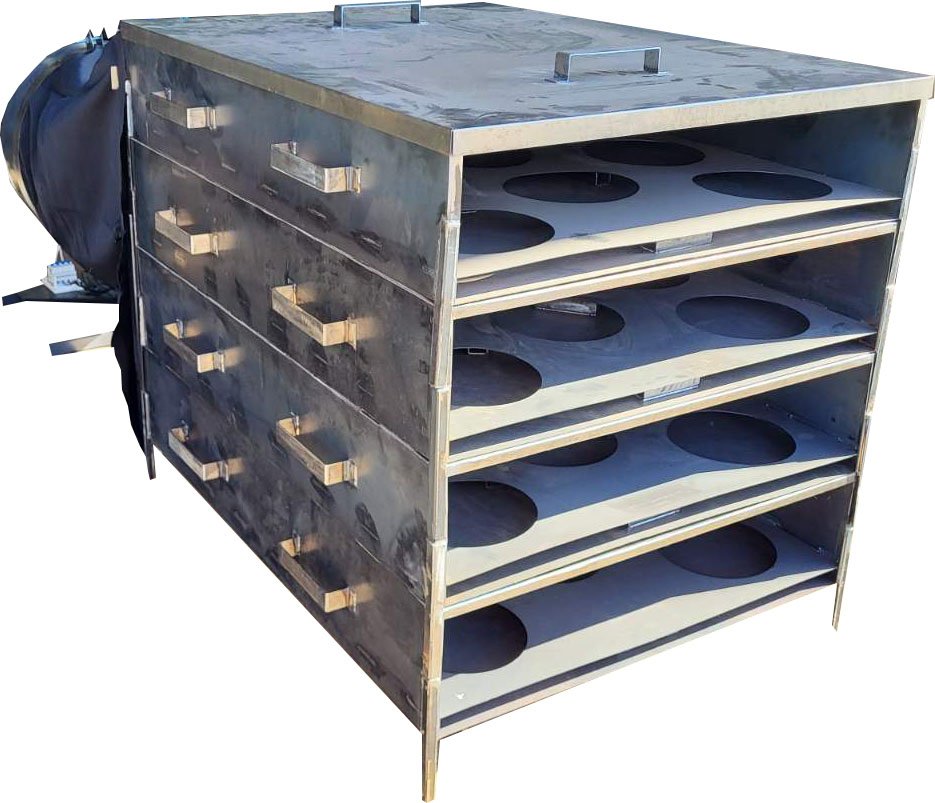
| 3.10 | Całkowita liczba kaset tworzących komorę chłodzenia | – | Kasety do komór chłodzących: 1 l – 2 bloki chłodzące, z których każdy zawiera 5 kaset i elementy łączące; 3 l – 2 bloki chłodzące, z których każdy zawiera 4 kasety (w tym elementy przejściowe); 5 l – 2 bloki chłodzące, z których każdy zawiera 4 kasety z elementami łączącymi; (kasety wypełnione pojemnikami są zamykane specjalną pokrywą, która zapobiega wyciekowi powietrza chłodzącego i zamyka obieg komory chłodzenia) |
||
| 3.11 | Sposób montażu kaset | – | jedna na drugiej | ||
| 3.12 | Liczba sekcji chłodzenia | – | po 2 sztuki dla każdego rozmiaru pojemnika, łącznie 6 sztuk. | ||
| 3.13 | Sposób transportu komór chłodzenia do miejsc załadunku i rozładunku | – | poprzez umieszczenie na europalecie o wymiarach 1200×800×145 mm | ||
| 3.14 | Podłączenie chłodnicy do komory chłodzenia | – | przewidziano adapter: od przekroju okrągłego w miejscu podłączenia wentylatora do przekroju prostokątnego w miejscu połączenia z komorą chłodzenia; adapter może być wykonany z elastycznego materiału | ||
| 3.15 | Elementy składowe układu chłodzenia | – | wentylator; system zamgławiania; pompa podnosząca ciśnienie wody |
||
| 3.16 | Pobór masy powietrza | – | z hali produkcyjnej | ||
| 3.17 | Warunki temperatur wewnątrz pomieszczenia | – | nie wyższe niż +25 °C | ||
| 3.18 | Materiał kasety | stal | |||
| 3.19 | Przewidziano możliwość montażu klimatyzatora zamiast modułu wentylacyjnego | ||||
| 3.20 | Przewidziano uniwersalny element łączący do odprowadzania powietrza do istniejącej sieci wentylacyjnej | ||||
| 3.21 | Odległość od urządzenia wentylacyjnego do komory chłodzenia | – | 1350 mm | ||
| 3.22 | Minimalna objętość powietrza chłodzącego | – | 3569 Nm³ | ||
Zasada działania
Europaleta, na której zamontowana jest kaseta, umieszczana jest w sekcji konfekcjonowania i napełniania opakowań. Napełnione pojemniki są układane w gniazdach kasety. W miarę napełniania kasety na górze stawiana jest kolejna, która również jest napełniana pojemnikami. Po napełnieniu ostatniej kasety całość jest przykrywana specjalną pokrywą, która zapobiega wyciekowi powietrza chłodzącego i tworzy hermetyczną komorę obniżania temperatury. Paleta z zamocowaną na niej komorą chłodzenia jest transportowana do stacji chłodzenia; do komory podłączany jest zespół przejściowy wyposażony w wentylator, po czym rozpoczyna się proces chłodzenia. Po zakończeniu cyklu obniżania temperatury element przejściowy jest odłączany, a paleta wraz z komorą chłodzenia jest przemieszczana do strefy wyładunku.
Informacje dodatkowe
Gwarancja – 12 miesięcy.
Czas produkcji – 30 dni.