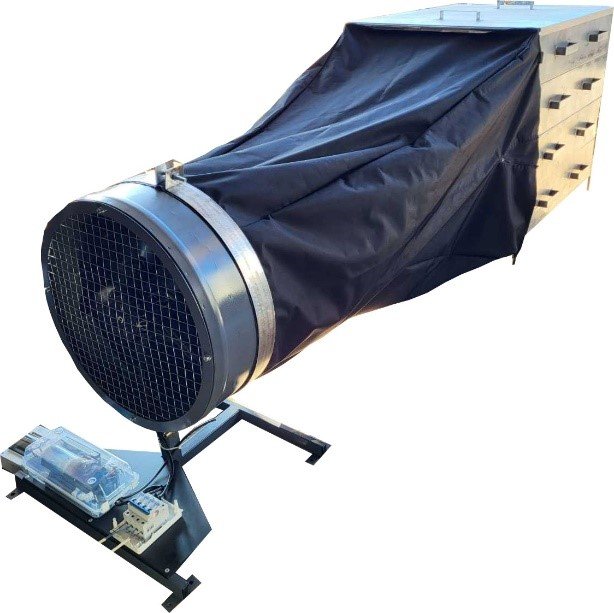


Обладнання розроблене для зниження температури різноманітної продукції в поліпропіленових банках, відрах та іншій тарі, герметично закритих кришкою, місткістю 1л; 3л; 5л, з 80°C до 30°C (згідно з технічним завданням замовника).
Технічні параметри:
| 1 |
Охолоджуваний виріб |
– | пастеризований соус або інші різновиди соусів (відповідно до технічних умов замовника) |
||
| 2. | Характеристика тари, у якій міститься продукт: | ||||
| 2.1 | Вид пакування | – | контейнер із кришкою, виготовлений із поліпропілену | ||
| 2.2 | Місткість банки | – | 1 л; 3 л; 5 л (згідно з технічними вимогами замовника) | ||
| 2.3 | Конфігурація тари | – | зрізаний конус (відповідно до технічних вимог замовника) | ||
| 2.4 | Початкова температура соусу | – | 80 0С | ||
| 3. | Технічні характеристики установки: | ||||
| 3.1 | Кількість ємностей, що охолоджуються одночасно в одній камері: 1 л, 3 л, 5 л | – | 424 шт.; 126 одиниць; 85 одиниць (відповідно до технічних вимог замовника) | ||
| 3.2 | Кінцева температура соусу (після охолодження) | – | 30 °C | ||
| 3.3 | Час, необхідний для охолодження 1 л, 3 л і 5 л | – | 1,5 години – 3 л2,5 години – 5 л 3 л – 72 шт.5 л – 44 шт. | ||
| 3.4 | Початкова температура повітря в приміщенні, де здійснюється охолодження | – | не більше 25 °C | ||
| 3.5 | Кінцева температура охолоджувального повітря | – | 30 °C | ||
| 3.6 | Теплоємність повітря для охолодження | – | 0,31 ккал/(нм³·град) | ||
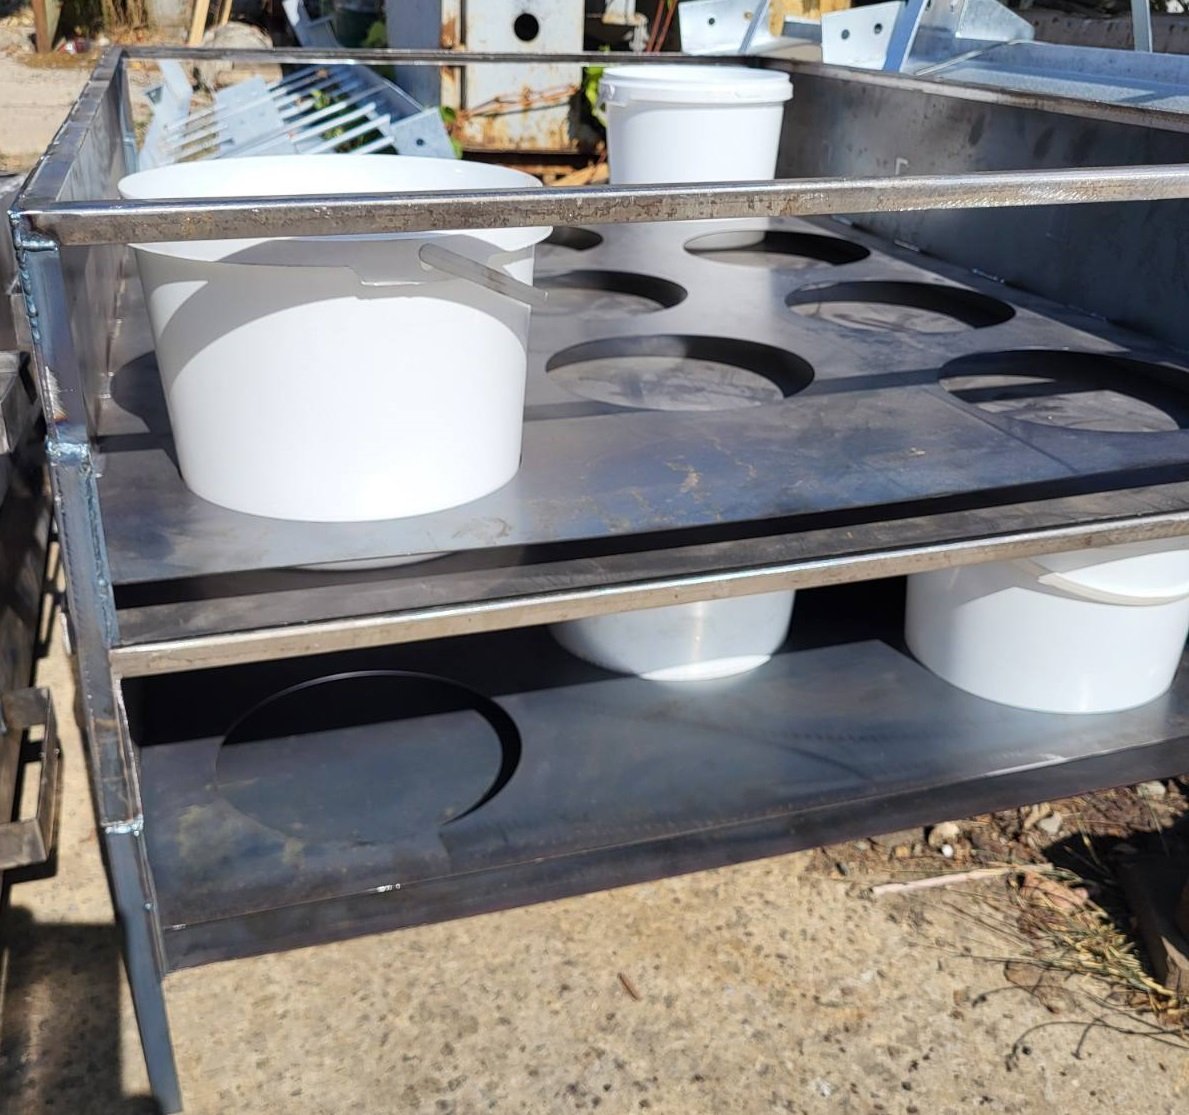
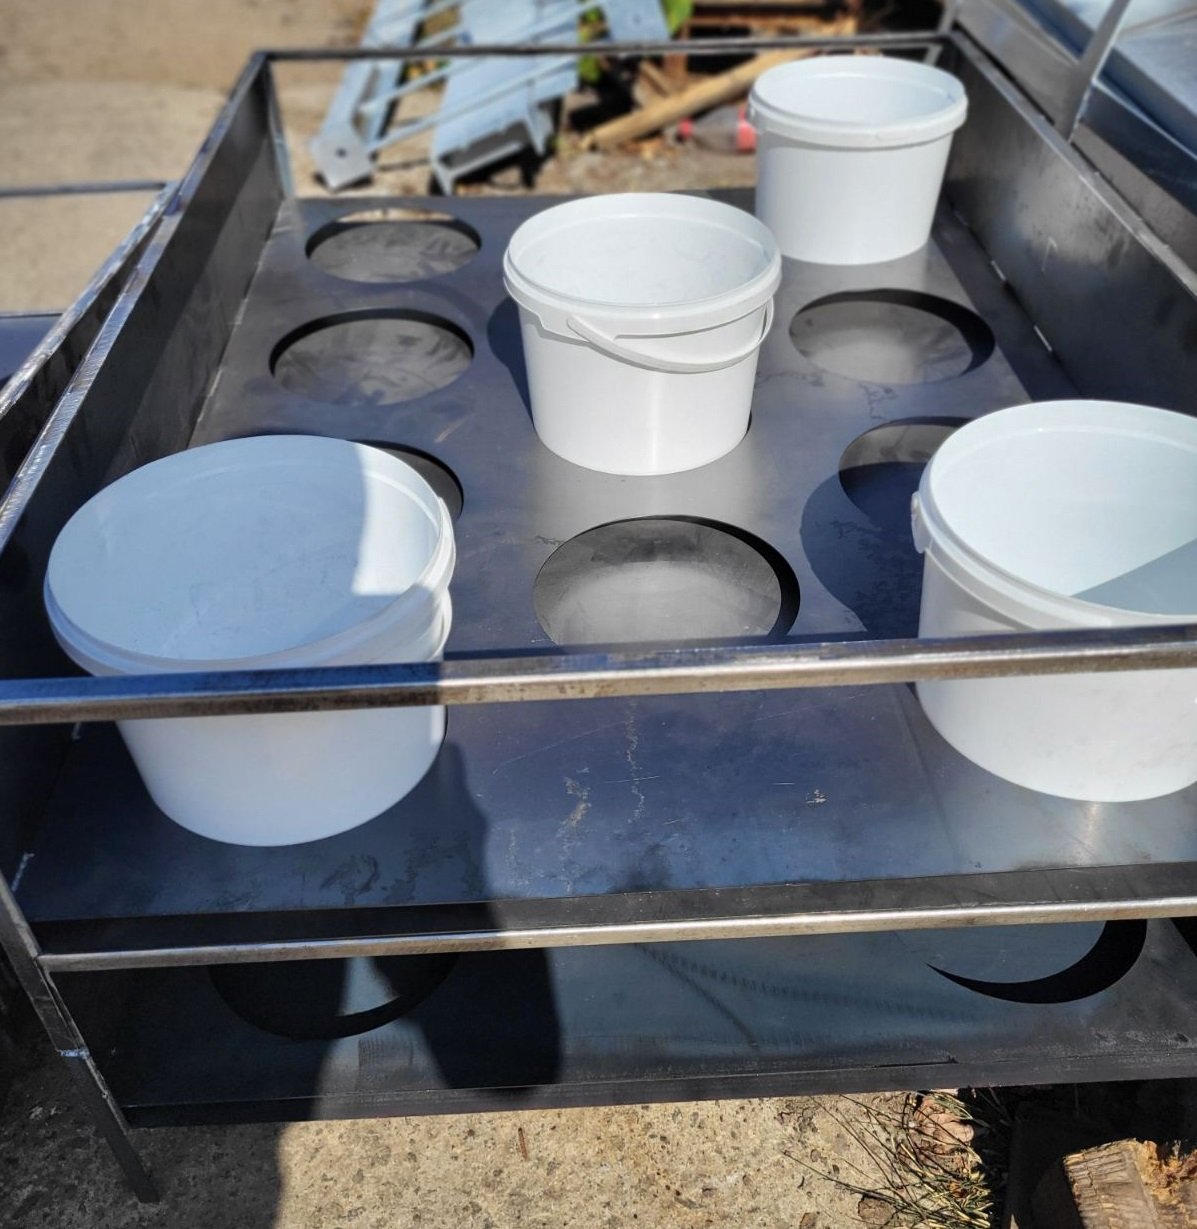
| 3.7 | Розміщення ємностей в устаткуванні | – | на касеті | ||
| 3.9 | Кількість ємностей, що вміщуються в 1 камері | – | |||
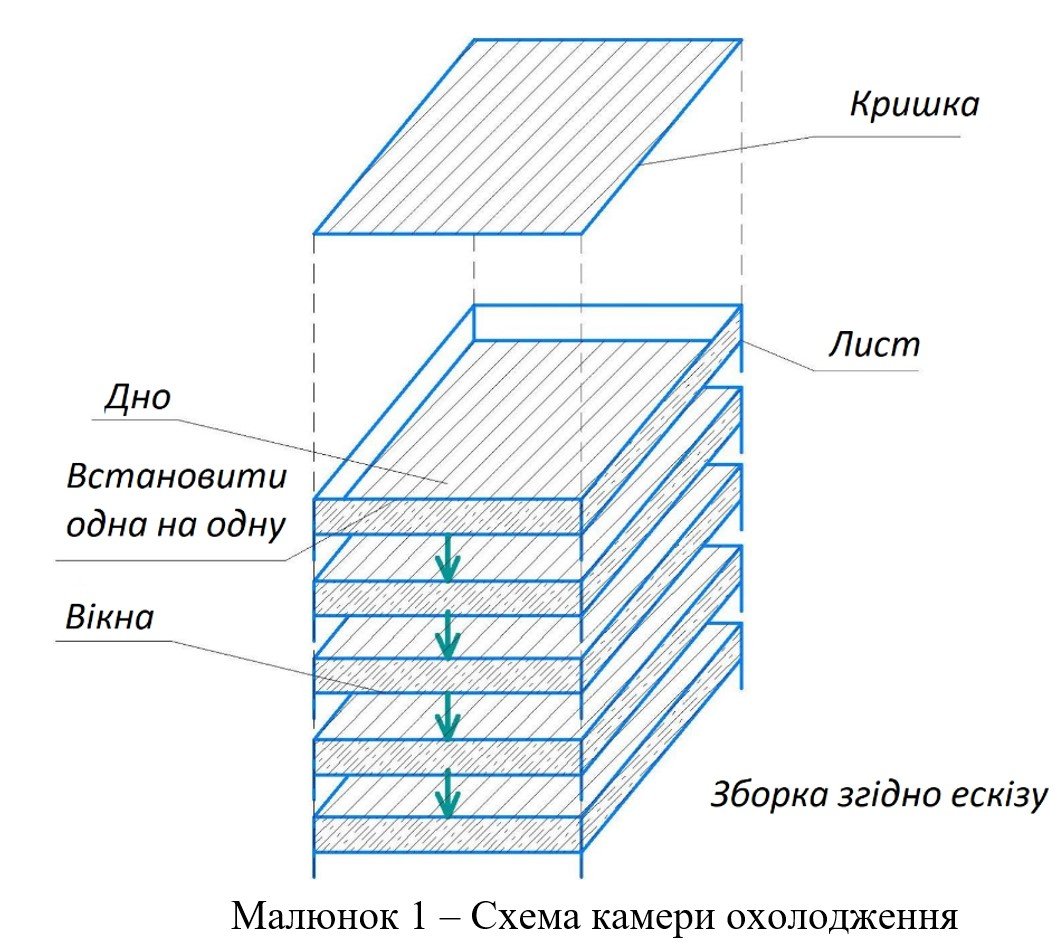
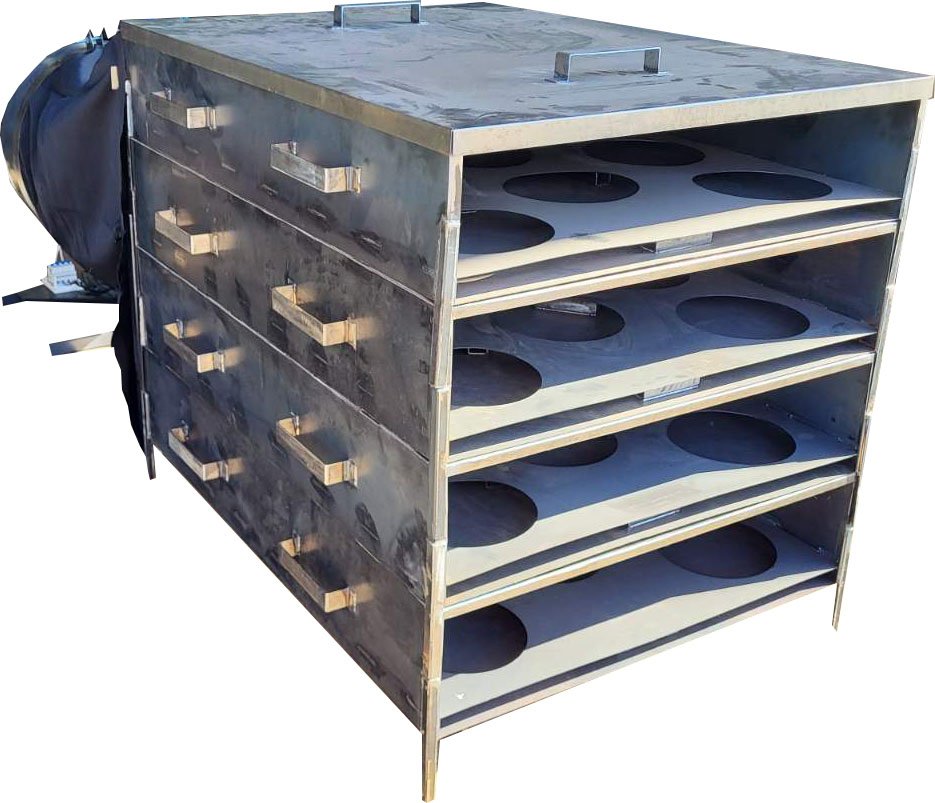
| 3.10 | Загальна кількість касет, що формують камеру охолодження | – | Касети для охолоджувальних камер: 1 л – 2 холодильні блоки, кожен містить 5 касет і з’єднувальні елементи; 3 л – 2 холодильні блоки, кожен містить 4 касети (включно з перехідними деталями); 5 л – 2 холодильні блоки, кожен містить 4 касети зі сполучними елементами; (касети, заповнені банками, закриваються спеціальною кришкою, що перешкоджає витоку повітря для охолодження та замикає контур охолоджувальної камери) |
||
| 3.11 | Метод монтування касет | – | одна на одну | ||
| 3.12 | Кількість секцій охолодження | – | по 2 одиниці для кожного габариту банок, загалом 6 штук. | ||
| 3.13 | Спосіб транспортування камер охолодження до точок завантаження та вивантаження | – | шляхом розташування на європалеті розміром 1200×800×145 мм | ||
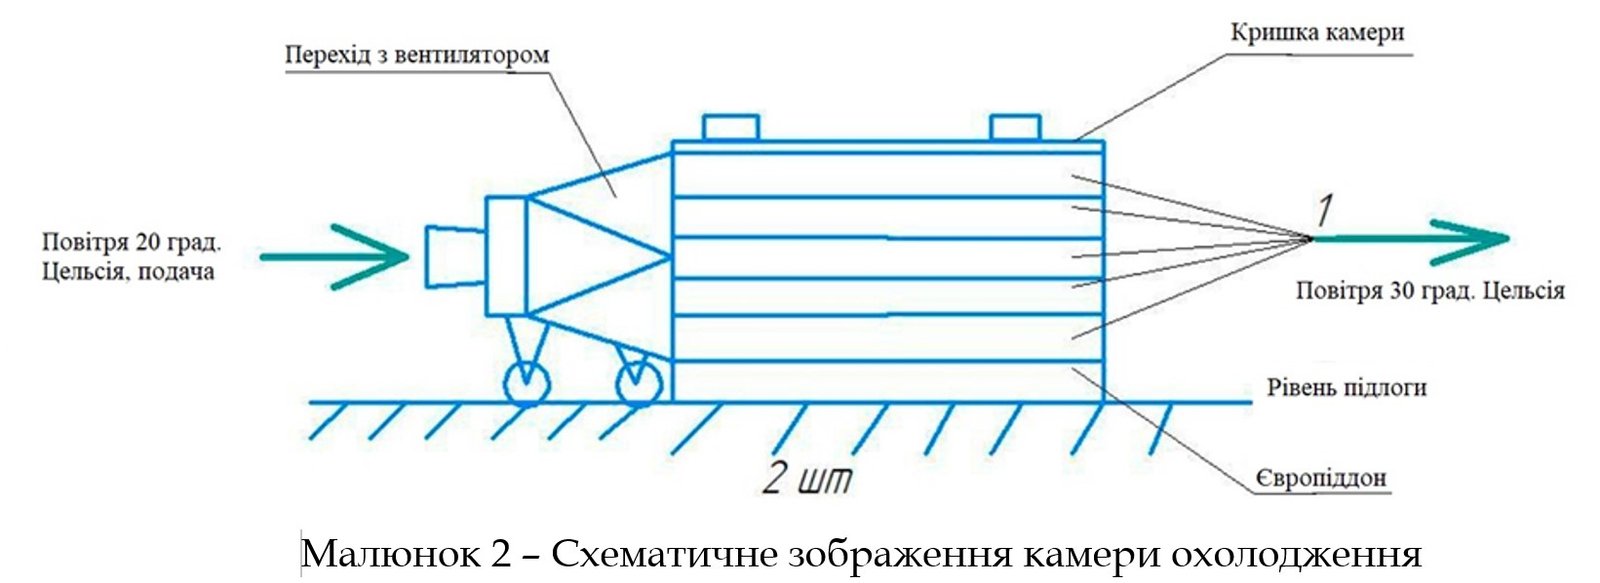
| 3.14 | Підключення охолоджувача до камери охолодження | – | передбачено адаптер: від круглого перерізу в зоні під’єднання вентилятора до прямокутного перерізу в місці стикування з камерою охолодження; адаптер може виготовлятися з еластичного матеріалу | ||
| 3.15 | Складові елементи охолоджувального комплексу | – | вентилятор; система утворення туману; насос для підвищення тиску води |
||
| 3.16 | Забір повітряних мас | – | із цеху | ||
| 3.17 | Температурний режим усередині приміщення | – | не вище +25°C | ||
| 3.18 | Сировина для касети | сталь | |||
| 3.19 | Передбачена можливість встановлення кондиціонера замість вентиляційного модуля | ||||
| 3.20 | Передбачено універсальний сполучний елемент для евакуації повітря в наявну вентиляційну мережу | ||||
| 3.21 | Відстань від вентилюючого пристрою до камери охолодження | – | 1350 мм | ||
| 3.22 | Найменший об’єм повітря для охолодження | – | 3569 Нм³ | ||
Принцип дії
Європалета, на котрій змонтована касета, ставиться в секцію фасування та наповнення тари. Наповнені банки закладаються в комірки касети. У міру заповнення касети зверху ставиться наступна, яка також наповнюється ємностями. Після заповнення останньої касети збірка накривається спеціальною кришкою, що запобігає витоку охолоджувального повітря та створює герметичну камеру зниження температури. Піддон із зафіксованою на ньому охолоджувальною камерою транспортується на станцію охолодження; до касети під’єднується перехідний вузол, укомплектований вентилятором, після чого стартує процес охолодження. По завершенні циклу зниження температури перехідний елемент від’єднується, а палета спільно з камерою охолодження переміщується в зону розвантаження.
Додаткова інформація
Гарантійні зобов’язання – 12 місяців.
Термін виготовлення – 30 днів.