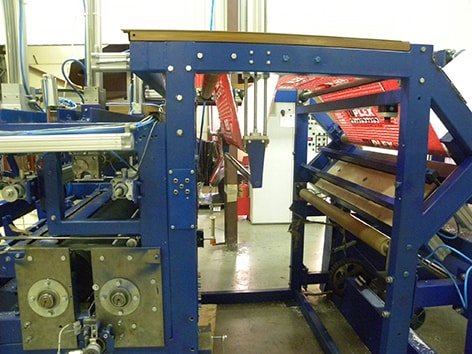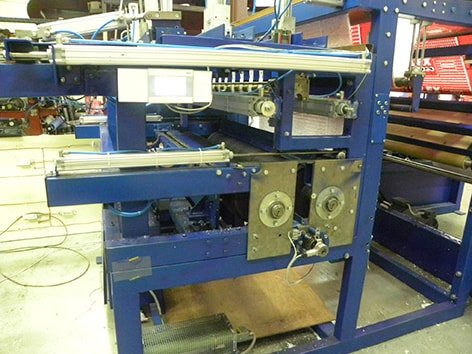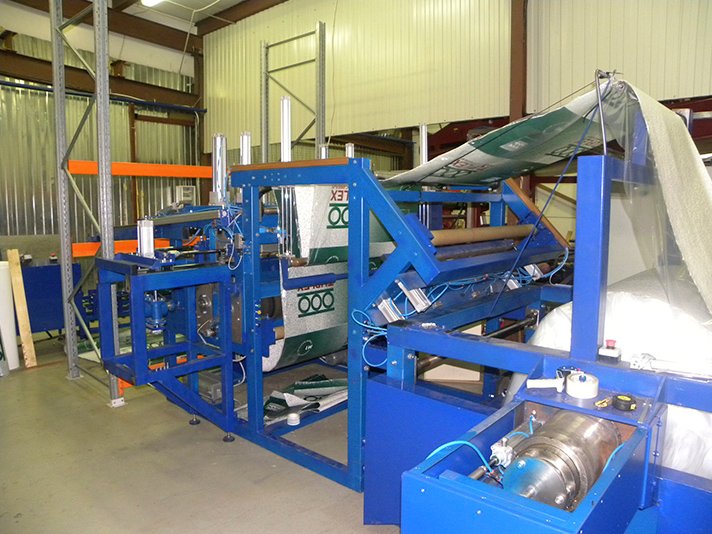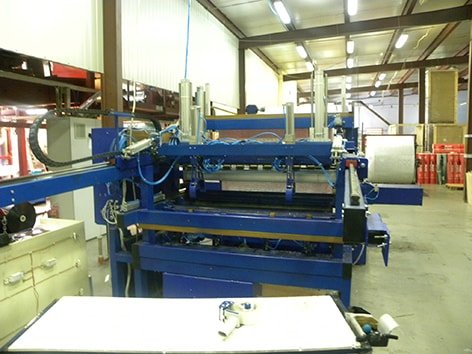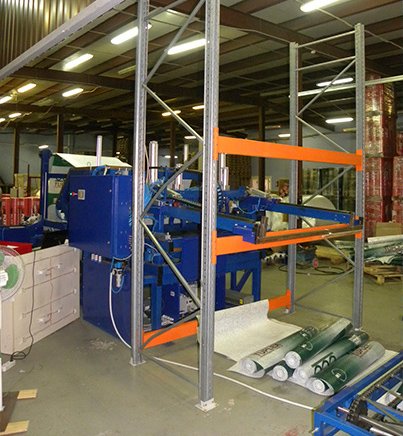


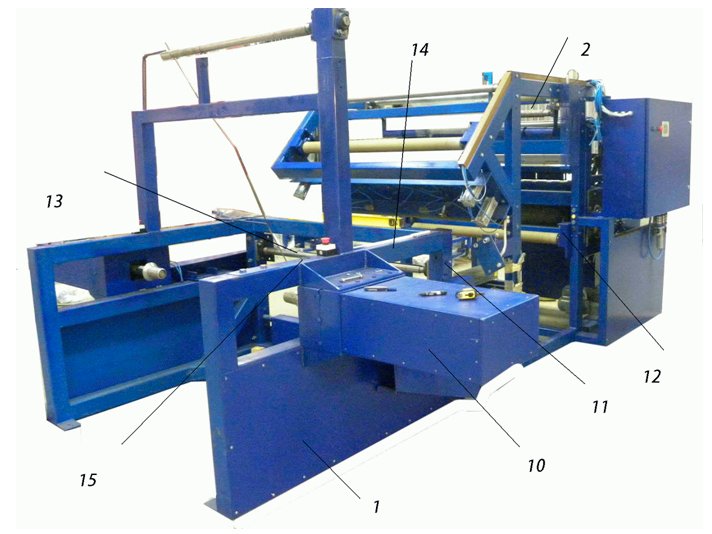
Automatyczna instalacja do przewijania, cięcia na wymiar i zwijania materiału w rolkę (zwana dalej „Instalacją”) jest przeznaczona do automatycznego przewijania, cięcia na wymiar i zwijania materiału w rolkę.
Dane techniczne:
- Szerokość instalacji, mm – 3700
- Długość instalacji, mm – 5350
- Wysokość instalacji, mm – 2100
- Masa instalacji, kg – 4000
- Rolka wyjściowa:
- masa, kg – 100
- średnica, mm – 1400
- Długość cięcia (regulowana), m.p. – 10
- Zwijanie – Rolka bez szpuli
- Średnica rolki, mm – 150-155
- Masa rolki, nie więcej, kg – 2
- Napęd – Elektromechaniczny, pneumatyczny
- Wersja – Automatyczna
- Nóż tnący – Mechaniczny
- Nawijanie – Naprężone
- Odbieranie rolki – Automatyczne
- Załadunek wstęgi – Ręczny
- Operator – 1 osoba.
- Wydajność nie mniejsza niż – 2 szt./min
- Napięcie zasilania – 380 V, 50 Hz
- Moc elektryczna, kW – nie więcej niż 10
- Ciśnienie w układach pneumatycznych, atm – 6
W produkcji wykorzystywane są najwyższej jakości, sprawdzone komponenty od europejskich producentów. Napędy pneumatyczne i pneumatyczne urządzenia rozdzielcze produkcji niemieckiej (Festo), przetwornice częstotliwości i napędy elektryczne Lenze, czujniki i sterowniki Siemens.
Przeznaczenie:
Automatyczna instalacja do przewijania, cięcia wymiarowego i zwijania materiału w rolkę (zwana dalej „Instalacją”) jest przeznaczona do automatycznego procesu przewijania, cięcia wymiarowego i zwijania materiału w rolkę.
Instalacja składa się z (patrz rysunek):
- Urządzenia rozwijającego
- Urządzenia zwijająco-tnącego
Opis działania
Rolka (100 kg) jest podawana przez ładowarkę na miejsce instalacji i zaciskana stożkami na szpuli.
10 stożków jest napędem, rozwijają i spowalniają rolkę. Za pomocą wbudowanego systemu monitorowany jest moment obrotowy, regulowane jest naprężenie materiału, a także jego brak.
Materiał jest naciągany przez rolkę 11, na której zamontowany jest czujnik zatrzymujący materiał w przypadku wykrycia wad (grubości materiału). Następnie jest on wprowadzany do rolek przeciągających 12, przechodząc między liniałami dociskowymi 13 a płytą do klejenia końcówek 14.
W przypadku końca materiału, liniał 13 dociska materiał do płyty 14, a przyssawki 15 są włączane. Materiał jest dociągany do płyty przez przyssawki, operator opuszcza liniał i odcina koniec materiału z wadami.
Ponadto, po zainstalowaniu nowej rolki materiału, początek rolki jest naciągany pod dolną liniał dociskową i po dociśnięciu mocowany do płyty za pomocą przyssawek. Po przesunięciu linijki operator odcina uszkodzony początek folii, aby wyrównać jej koniec.
Po przycięciu oba końce materiału są sklejane taśmą, a instalacja kontynuuje nawijanie. Po pierwszym uruchomieniu, po przycięciu „początku”, materiał jest wkładany do rolek ciągnących 12. Rolki ciągnące są sterowane przez napęd, a folia jest automatycznie nawijana.
Pomiędzy rolkami ciągnącymi zainstalowany jest czujnik, który monitoruje ruch materiału wzdłuż osi instalacji; W przypadku przekoszenia położenie materiału jest korygowane za pomocą cylindrów wyrównujących.
Na jednej z rolek zamontowany jest enkoder, który zlicza wymaganą długość materiału.
Materiał jest podawany wzdłuż prowadnic przez rolki ciągnące, a następnie przechodzi między wałkami nawijającymi i wchodzi do strefy profilowania.
Przednia krawędź materiału opiera się o reflektor i jest odrzucana z powrotem na rolkę dociskową, która obraca się wzdłuż materiału. Materiał popychany przez rolkę opada następnie na rolkę, która kieruje krawędź natarcia na wałek nawijający. Materiał jest zdejmowany z wałka nawijającego przez deflektor i kierowany na materiał wejściowy. W rezultacie powstaje pętla. Rolki tworzące pętlę są sterowane oddzielnym przewodem pneumatycznym z regulowanym ciśnieniem, co umożliwia regulację siły docisku. Po uformowaniu pętli rolki dociskowe są podnoszone pod naciskiem materiału wejściowego. Po zliczeniu przez enkoder wymaganego materiału, podawany jest sygnał sterujący, który zatrzymuje wszystkie rolki. Rolki zaciskowe są podnoszone do najwyższej pozycji za pomocą siłowników pneumatycznych. Uformowana rolka jest rozwijana i przesuwana przez wyrzutnik do łap chwytaka. Zacisk materiału jest opuszczany, a cięcie odbywa się za pomocą noża mechanicznego. Po zakończeniu cięcia automatyka cofa rolki o 0,2 m, aby przywrócić krawędź do strefy formowania pętli.
Cykl się powtarza.
Po cięciu uruchamiany jest mechanizm, który podwija krawędź materiału (pozostałość po przycinaniu). Rolka jest zwijana i przesuwana do strefy transportu. Otwarte uchwyty przenośnika są opuszczane do rolki. Uchwyty przenośnika są zamykane, a mechanizm podwijający zwalnia rolkę. Uchwyty przenośnika są podnoszone do górnej pozycji. Siłowniki transportujące rolkę są uruchamiane. Są one sterowane przez rozdzielacz, który może zatrzymać siłownik w dowolnym położeniu. Zatrzymanie następuje za pomocą sygnału z kontaktronu. Podczas transportu uchwyty przenośnika przyjmują pozycję poziomą. Uchwyty przenośnika są przesuwane za pomocą prowadnic do skrajnego położenia (pod uchwyt zespołu zgrzewającego) i „przekazują” rolkę do uchwytów zgrzewarki.
Rolka jest przepychana przez folię termokurczliwą przez uchwyty zgrzewarki, których rolki są wcześniej ze sobą zgrzane. Siłowniki pneumatyczne szczęk podłużnych zgrzewarki są uruchamiane. Rolka jest zgrzewana i odcinana od folii.
Na zgrzanej folii umieszczana jest etykieta do następnej rolki.
Zgrzana rolka jest zwijana do zgrzewarek poprzecznych. Po lutowaniu poprzecznym rolka jest zrzucana na taśmę przenośnika tunelu termicznego.
Zalety
- Pakowanie rolek odbywa się automatycznie z wydajnością co najmniej 2 shtmin;
- Możliwość załadowania kilku rolek do zasobnika akumulacyjnego;
- Regulacja prędkości przenośników;
- Konstrukcja blokowa pozwala na skompletowanie linii zgodnie z potrzebami klienta.
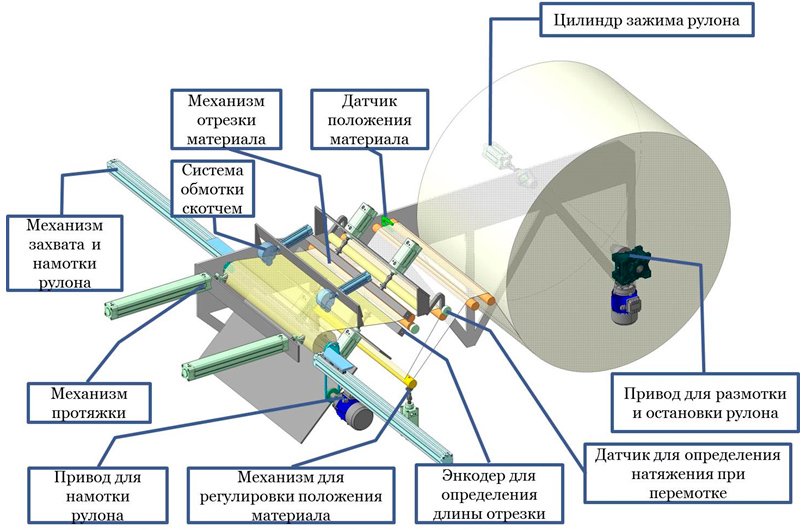
Opis przewijarki rolek
Rolka materiału jest podawana do stożków zaciskowych i dociskana przez cylinder zaciskowy rolki. Drugi stożek stanowi napęd i odwija lub spowalnia rolkę.
Materiał jest naciągany przez czujnik położenia materiału, który monitoruje położenie wstęgi i koryguje je za pomocą cylindrów.
Przechodzi przez wał czujnika naprężenia materiału – synchronizuje pracę napędów rozwijania i nawijania rolek.
Enkoder określa długość odcinka materiału za pomocą jednej z rolek.
Noże tną materiał na wymaganą długość.
Materiał jest przeciągany przez cylindry ciągnące z noży za pomocą przyssawek.
Widły wchodzą w rozciągnięty materiał, który go nawija. Po nawinięciu i odcięciu rolka jest mocowana pierścieniami z taśmy klejącej. Następnie rolka jest chwytana przez cylindry (niewidoczne na schemacie), widły są otwierane, a rolka jest przesuwana do zespołu zgrzewającego.
Dodatkowe informacje
12-miesięczna gwarancja
Serwis pogwarancyjny