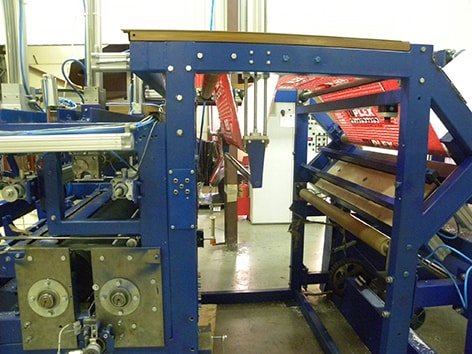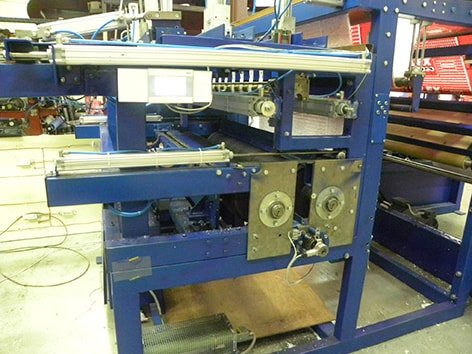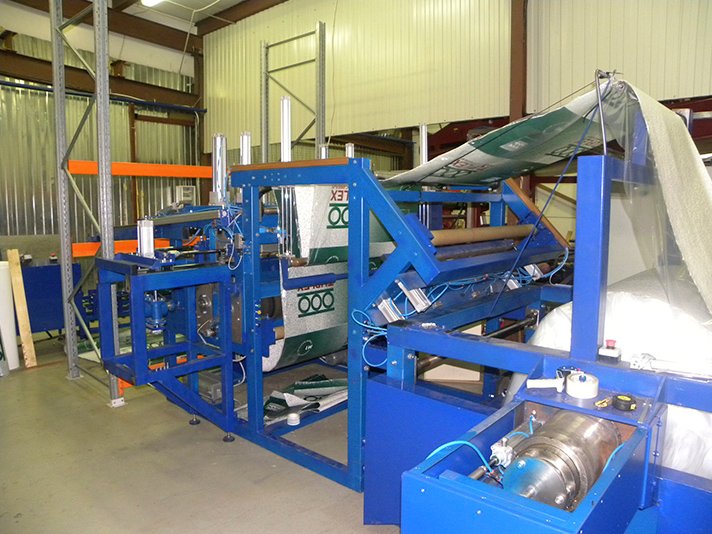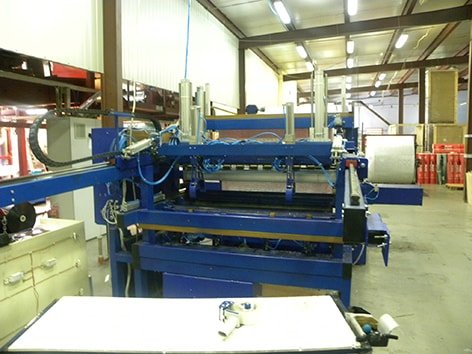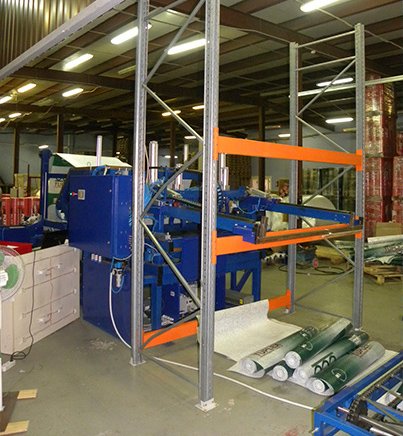


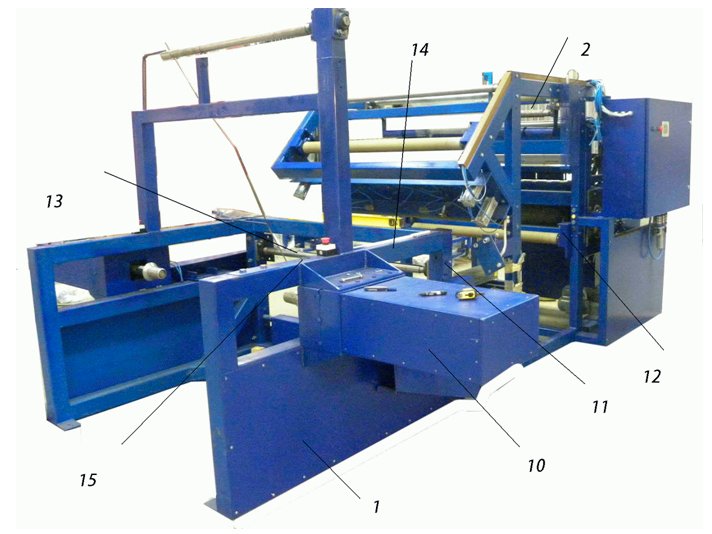
Автоматическая установка для перемотки, мерной резки и сворачивания в рулон материала (далее по тексту «Установка») предназначена для автоматического процесса перемотки, мерной резки и сворачивания в рулон материала.
Технические характеристики:
- Ширина установки, мм – 3700
- Длина установки, мм – 5350
- Высота установки, мм – 2100
- Вес установки, кг – 4000
- Исходный рулон:
- вес, кг – 100
- диаметр, мм – 1400
- Длина отреза (регулируемая), м.п. – 10
- Свертывание – рулон без катушки
- Диаметр свернутого рулона, мм – 150-155
- Вес свернутого рулона не больше, кг – 2
- Привод – Электромеханический, пневматический
- Выполнение – Автомат
- Отрезной нож – Механический
- Намотка – Плотная
- Снятие рулона – Автомат
- Заправка полотна – Ручная
- Оператор – 1 чел.
- Производительность не менее – 2шт/мин
- Напряжение питания – 380 В, 50Гц
- Электрическая мощность, кВт – не более 10
- Давление пневмосистемы, атм – 6
При производстве используются самые качественные, проверенные временем комплектующие европейских производителей. Пневматические приводы и пневматическая распределительная аппаратура производства Германии (Festo), частотные преобразователи и электроприводы Lenze, датчики и контроллеры Siemens.
Назначение:
Автоматическая установка для перемотки, мерной резки и сворачивания в рулон материала (далее по тексту «Установка») предназначена для автоматического процесса перемотки, мерной резки и сворачивания в рулон материала.
Установка состоит из (см. рис.):
- Узлы размотки
- Узлы зарулонирования и резки
Описание работы
Рулон (100кг) подается погрузчиком к месту установки и зажимается конусами по катушке.
Конуса 10 являются приводными, они осуществляют разматывание и подтормаживание рулона. С помощью встроенной системы отслеживается крутящий момент, регулируется натяжение материала, а также его отсутствие.
Материал протягивается через ролик 11, на котором установлен датчик для остановки материала при обнаружении дефектов (толщиной материала). Затем вставляется в ролики протяжки 12, пройдя между зажимными линейками 13 и плитой для склеивания торцов 14.
В случае окончания материала линейки 13 прижимают материал к плите 14 и включаются присоски 15. Материал притягивается к плите присосками, оператор опускает линейку и производит обрезку конца материала с дефектами.
Далее после установки новой бобины материала начало бобины простирается под нижней линейкой прижима и после ее прижима фиксируется на плите присосками. Переместив линейку, оператор обрезает дефектное начало пленки для выравнивания торца.
После обрезки оба конца материала склеиваются скотчем, и установка продолжает намотку. При первом включении материал после обрезки «начала» вставляется в ролики протяжки 12. Ролики протяжки управляются приводом протяжки и производится автоматическая протяжка пленки.
Между роликами протяжки установлен датчик, контролирующий движение материала по оси установки, в случае перекоса с помощью цилиндров выравнивания осуществляется корректировка положения материала.
Энкодер установлен на одном из роликов, который отсчитывает необходимую длину материала.
По направляющим материал подается через ролики протяжки, затем материал проходит между валами намотки и попадает в зону формирования рулона.
Передний край материала упирается в отражатель и отбрасывается на прижимной ролик, вращающийся по ходу материала. Материал, подталкиваемый роликом, затем попадает на ролик, который перенаправляет переднюю кромку на намоточный вал. С наматывающего вала материал снимает отражатель и направляет к поступающему материалу. В результате получается петля. Ролики, формирующие петлю, управляются от отдельной пневмолинии с регулируемым давлением для возможности регулировки усилия прижима. После формирования петли под влиянием давления поступающего материала прижимные ролики поднимаются. После того, как энкодер отсчитал необходимый метраж, подается управляющий сигнал на остановку всех валов. Прижимные ролики пневмоцилиндрами поднимаются в крайнее верхнее положение. Сформировавшийся рулон с разматыванием перемещается выталкивателем на лапы захвата. Опускается прижим материала и механическим ножом производится резка. После резки автоматика включает валы на обратный ход 0,2м для возврата кромки в зону формирования петли.
Цикл повторяется.
После отрезки срабатывает механизм, подворачивающий край материала (остаток из обрезки). Рулон возвращается и перемещается в зону транспортировки. В рулон опускается захват транспортера с открытыми захватами. Захваты транспортера смыкаются, а механизм окучивания отпускают рулон. Захваты транспортера поднимаются в верхнее положение. Срабатывают цилиндры, осуществляющие транспортировку рулона. Они управляются через распределитель, который может остановить цилиндр в любом положении. Остановка производится по сигналу геркона. При транспортировке захват транспортера занимает горизонтальное положение. Захваты транспортера перемещаются направляющими в крайнее положение (под захват узла запайки) и «передают» рулон захватом сварщика.
Рулон захватами сварщика продавливается через термоусадочную пленку, рулоны которой предварительно между собой спаяны. Срабатывают пневмоцилиндры продольных губок сварщика. Рулон запаивается и отрезается от плёнки.
На спаянную пленку ложится этикетка для следующего рулона.
Запаянный рулон скатывается к поперечным сварщикам. После поперечной пайки идет сброс рулона на транспортерную ленту термотоннеля.
Преимущества
- Упаковка рулонов осуществляется автоматически с производительностью не менее 2 штмин;
- Возможность загрузки нескольких рулонов в накопительный лоток ;
- Регулирование скорости транспортеров;
- Блокное исполнение позволяет комплектовать линию в соответствии с потребностями заказчика.
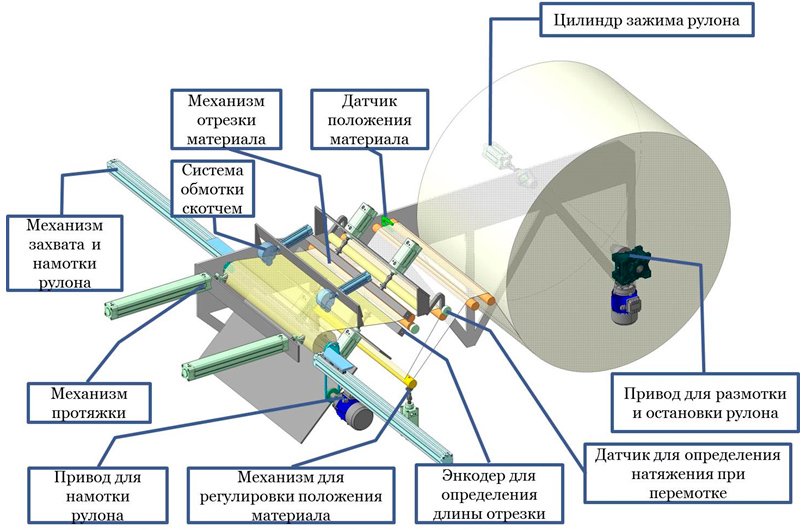
Описание работы перемотчика рулонов
Рулон материала подводится к зажимным конусам и поджимается цилиндром зажима рулона, второй конус является приводным и разматывает или подтормаживает рулон.
Материал протягивается через датчик положения материала, который контролирует положение полотна и корректирует его с помощью цилиндров.
Протягивается через вал датчика натяжения материала -синхронизирует работу приводов для размотки и намотки рулонов.
Энкодер одним из роликов определяет длину отрезки материала.
Ножи отрезают материал на нужную длину.
Из ножей с помощью присосок материал протягивается цилиндрами протяжки.
В натянутый материал входят вилки, которые его наматывают, после намотки и отрезки рулон скрепляется кольцами скотча. Затем рулон захватывается цилиндрами (на схеме не указаны), вилки размыкаются и рулон перемещается в установку запайки рулонов.
Дополнительная информация
Гарантия 12 месяцев
Послегарантийное обслуживание