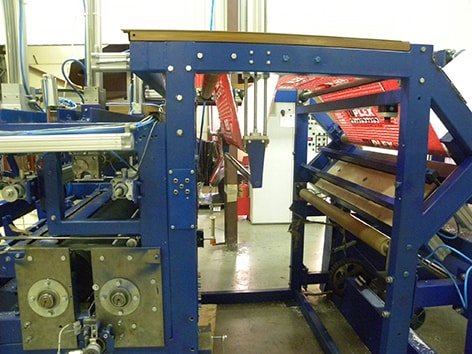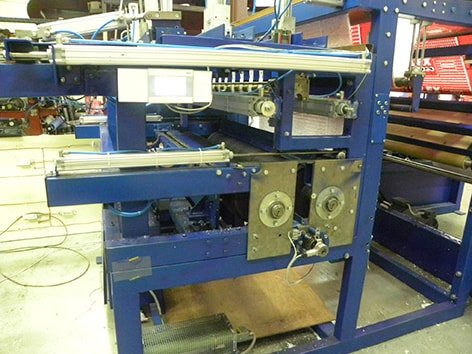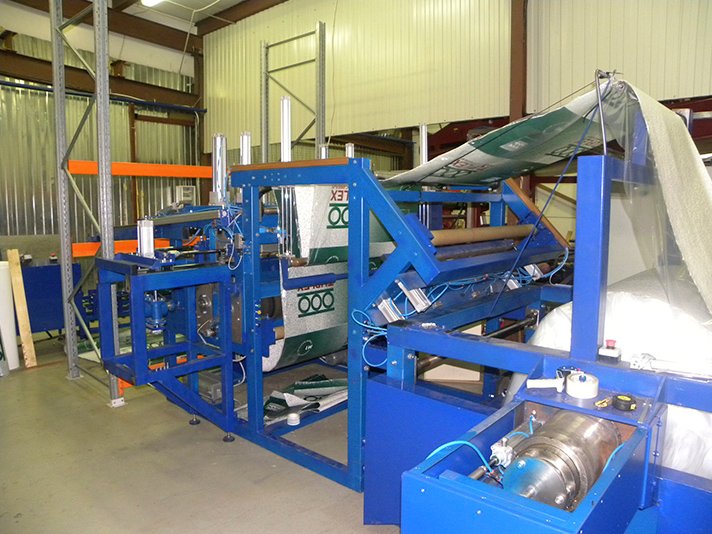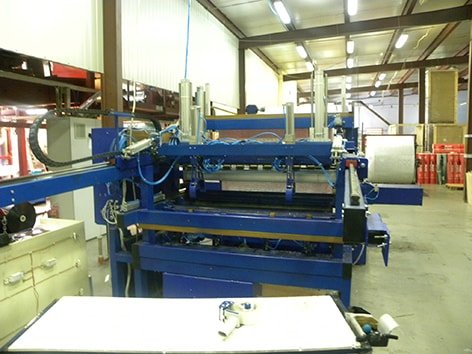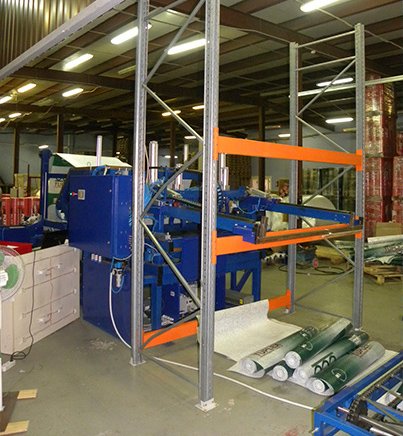


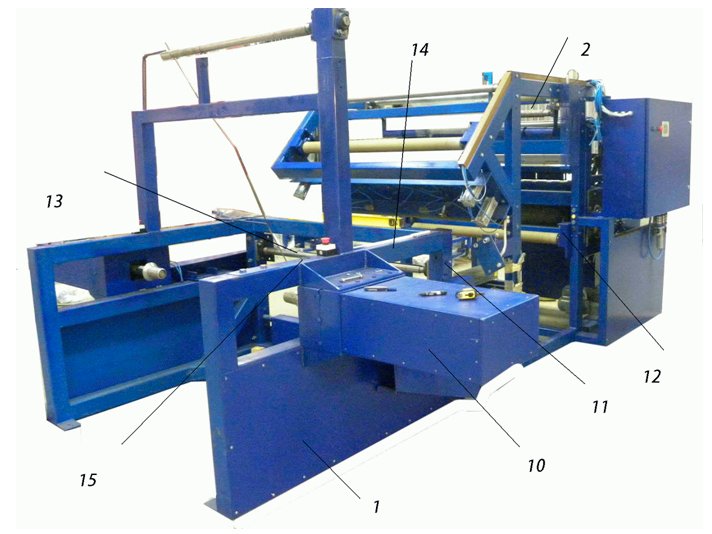
Автоматична установка для перемотування, мірного різання та згортання в рулон матеріалу (надалі за текстом «Установка») призначена для здійснення автоматичного процесу перемотування, мірного різання та згортання в рулон матеріалу.
Технічні характеристики:
- Ширина установки, мм – 3700
- Довжина установки, мм – 5350
- Висота установки, мм – 2100
- Вага установки, кг – 4000
- Вихідний рулон:
- вага, кг – 100
- діаметр, мм – 1400
- Довжина відрізу (регульована), м.п. – 10
- Згортання – Рулон без шпулі
- Діаметр згорнутого рулону, мм – 150-155
- Вага згорнутого рулону не більше, кг – 2
- Привід – Електромеханічний, пневматичний
- Виконання – Автомат
- Відрізний ніж – Механічний
- Намотка – Щільна
- Зняття рулону – Автомат
- Заправка полотна – Ручна
- Оператор – 1 чол.
- Продуктивність не менше – 2шт/хв
- Напруга живлення – 380 В, 50Гц
- Електрична потужність, кВт – не більше 10
- Тиск пневмосистеми, атм – 6
При виробництві використовуються найякісніші, перевірені часом комплектуючі європейських виробників. Пневматичні приводи та пневматична розподільна апаратура виробництва Німеччини (Festo), частотні перетворювачі та електроприводи Lenze, датчики та контролери Siemens.
Призначення:
Автоматична установка для перемотування, мірного різання та згортання в рулон матеріалу (надалі за текстом «Установка») призначена для здійснення автоматичного процесу перемотування, мірного різання та згортання в рулон матеріалу.
Установка складається з (див. рис.):
- Вузла розмотування
- Вузла зарулонування та різання
Опис роботи
Рулон (100кг) подається навантажувачем до місця встановлення та затискається конусами по шпулі.
Конуса 10 є приводними, вони здійснюють розмотування та пригальмовування рулону. За допомогою вбудованої системи відстежується момент, що крутить, регулюється натяг матеріалу, а також його відсутність.
Матеріал простягається через ролик 11, на якому встановлений датчик для зупинки матеріалу у разі виявлення дефектів (товщиною матеріалу). Потім вставляється в ролики протяжки 12, пройшовши між затискними лінійками 13 та плитою для склеювання торців 14.
У разі закінчення матеріалу лінійки 13 притискають матеріал до плити 14 і включаються присоски 15. Матеріал притягується до плити присосками, оператор опускає лінійку і здійснює обрізання кінця матеріалу з дефектами.
Далі після встановлення нової бобіни матеріалу початок бобіни простягається під нижньою лінійкою притиску і після її притиску фіксується на плиті присосками. Перемістивши лінійку, оператор обрізає дефектний початок плівки для вирівнювання її торця.
Після обрізки обидва кінці матеріалу склеюються скотчем, і установка продовжує намотування. При першому включенні матеріал після обрізки «початку» вставляється в ролики протяжки 12. Ролики протяжки керуються приводом протяжки і здійснюється автоматична протяжка плівки.
Між роликами протяжки встановлений датчик, який контролює рух матеріалу по осі установки, у разі перекосу за допомогою циліндрів вирівнювання здійснюється коригування положення матеріалу.
Енкодер встановлений на одному з роликів, що відраховує необхідну довжину матеріалу.
По направляючих матеріал подається через ролики протяжки, потім матеріал проходить між валами намотування і потрапляє у зону формування рулону.
Передній край матеріалу упирається в відбивач і відкидається на притискний ролик, що обертається по ходу матеріалу. Матеріал, що підштовхується роликом, потім потрапляє на ролик, який перенаправляє передню кромку на намотувальний вал. З намотувального валу матеріал знімає відбивач і направляє до матеріалу, що надходить. В результаті виходить петля. Ролики, що формують петлю, управляються від окремої пневмолінії з регульованим тиском для можливості регулювання зусилля притиску. Після формування петлі під впливом тиску матеріалу, що надходить, притискні ролики піднімаються. Після того, як енкодер відрахував необхідний метраж, подається керуючий сигнал на зупинку всіх валів. Притискні ролики пневмоциліндрами піднімаються у крайнє верхнє положення. Рулон, що сформувався, з розмотуванням переміщається виштовхувачем на лапи захоплення. Опускається притиск матеріалу та механічним ножем проводиться різання. Після різання автоматика включає вали на зворотний хід 0,2м для повернення кромки в зону формування петлі.
Цикл повторюється.
Після відрізки спрацьовує механізм, який підвертає край матеріалу (залишок з обрізки). Рулон довертається та переміщається в зону транспортування. До рулону опускається захоплення транспортера з відкритими захватами. Захоплення транспортера стуляються, а механізм підгортання відпускають рулон. Захоплення транспортера піднімаються у верхнє положення. Спрацьовують циліндри, що здійснюють транспортування рулону. Вони керуються через розподільник, що має можливість зупинити циліндр у будь-якому положенні. Зупинка здійснюється за сигналом геркона. Під час транспортування захоплення транспортера займає горизонтальне положення. Захоплення транспортера переміщаються направляючими в крайнє положення (під захоплення вузла запайки) і «передають» рулон захопленням зварювача.
Рулон захопленнями зварювача продавлюється через термозбіжну плівку, рулони якої попередньо між собою спаяні. Спрацьовують пневмоциліндри поздовжніх губок зварювача. Рулон запаюється і відрізається від плівки.
На спаяну плівку лягає етикетка для наступного рулону.
Запаяний рулон скочується до поперечних зварювачів. Після поперечного паяння йде скидання рулону на транспортерну стрічку термотунелю.
Переваги
- Упаковка рулонів здійснюється автоматично з продуктивністю не менше 2 штмін;
- Можливість завантаження кількох рулонів у накопичувальний лоток ;
- Регулювання швидкості транспортерів;
- Блочне виконання дозволяє комплектувати лінію відповідно до потреб замовника.
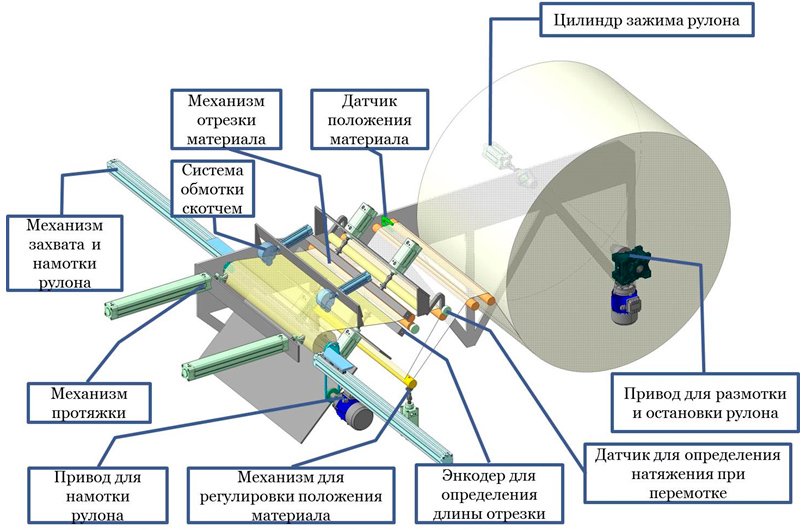
Опис роботи перемотувача рулонів
Рулон матеріалу підводиться до затискних конусів і підтискається циліндром затиску рулону, другий конус є приводним і розмотує або пригальмовує рулон.
Матеріал простягається через датчик положення матеріалу, який контролює положення полотна та коригує його за допомогою циліндрів.
Простягається через вал датчика натягу матеріалу -синхронізує роботу приводів для розмотування та намотування рулонів.
Енкодер однією з роликів визначає довжину відрізки матеріалу.
Ножі відрізають матеріал на потрібну довжину.
З ножів за допомогою присосок матеріал протягується циліндрами протяжки.
У натягнутий матеріал входять виделки, які його намотують, після намотування та відрізки рулон скріплюється кільцями скотчу. Потім рулон захоплюється циліндрами (на схемі не вказані), вилки розмикаються і рулон переміщається в установку запаювання рулонів.
Додаткова інформація
Гарантія 12 місяців
Післягарантійне обслуговування