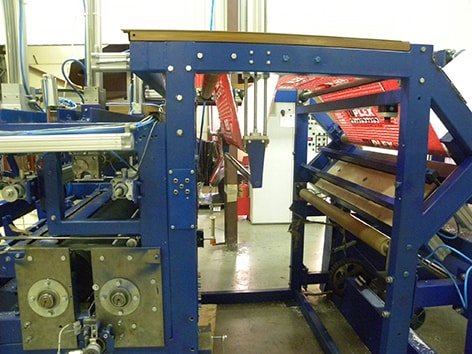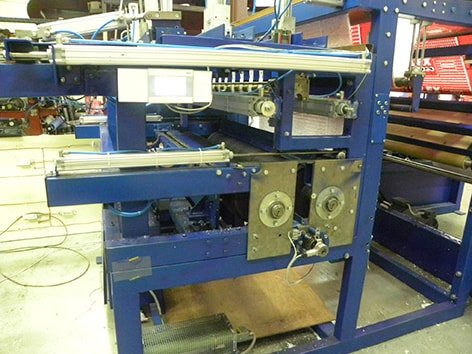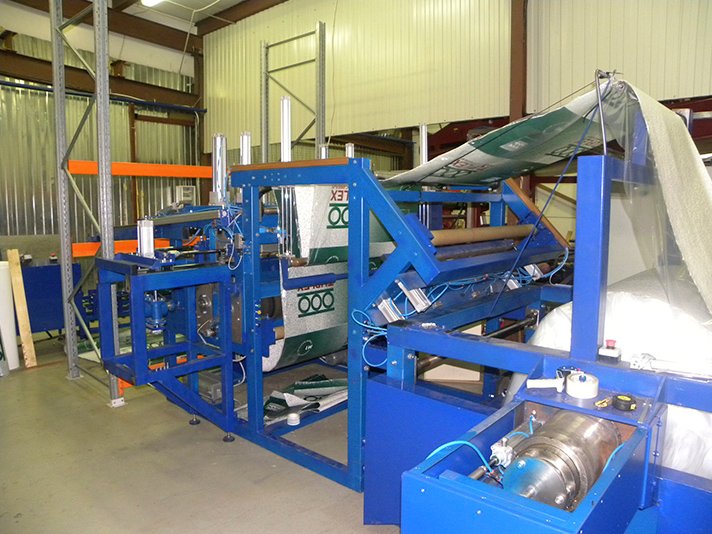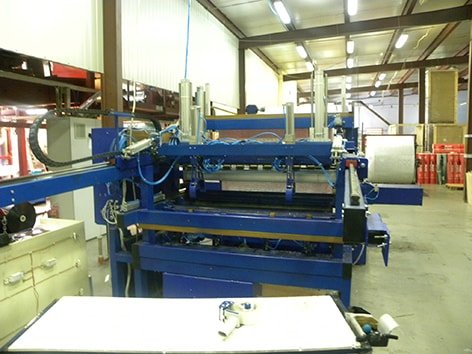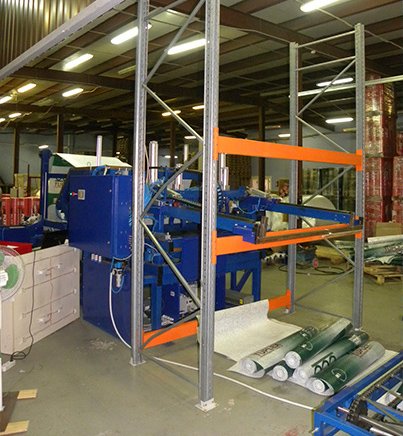


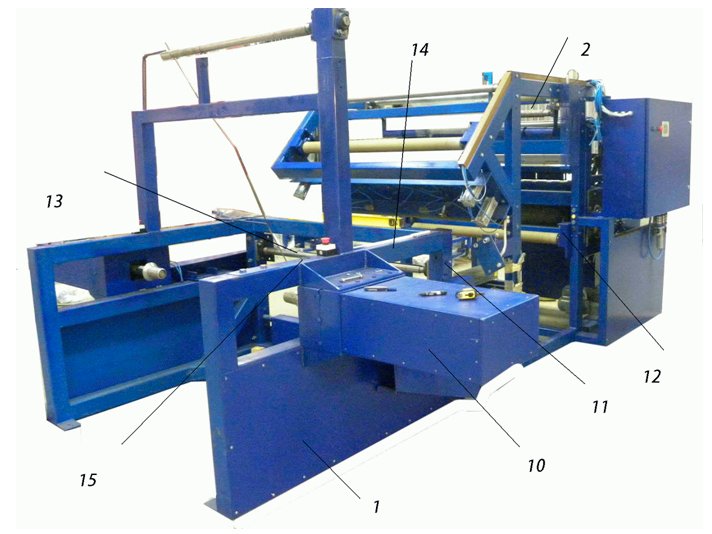
Die automatische Anlage zum Aufwickeln, Zuschneiden und Aufrollen von Material (nachfolgend „Anlage“ genannt) ist für den automatischen Prozess des Aufwickelns, Zuschneidens und Aufrollens von Material ausgelegt. Technische Merkmale: Anlagenbreite: 3700 mm Anlagenlänge: 5350 mm Anlagenhöhe: 2100 mm Anlagengewicht: 4000 kg Ausgaberolle: Gewicht: 100 kg Durchmesser: 1400 mm Schnittlänge (einstellbar): – 10
- Walzen – Rolle ohne Spule
- Rollendurchmesser, mm – 150–155
- Rollengewicht, maximal, kg – 2
- Antrieb – Elektromechanisch, pneumatisch
- Ausführung – Automatisch
- Schneidmesser – Mechanisch
- Aufwicklung – Fest
- Rollenentnahme – Automatisch
- Bahnzuführung – Manuell
- Bedienung – 1 Person
- Produktivität mindestens – 2 Stück/min
- Versorgungsspannung – 380 V, 50 Hz
- Elektrische Leistung, kW – maximal 10
- Druck pneumatische Systeme, atm – 6
Es werden ausschließlich hochwertige, bewährte Komponenten europäischer Hersteller verwendet. In der Produktion. Pneumatische Antriebe und pneumatische Verteileranlagen aus deutscher Fertigung (Festo), Frequenzumrichter und elektrische Antriebe von Lenze, Sensoren und Steuerungen von Siemens.
Zweck:
Die automatische Anlage zum Aufwickeln, Dimensionsschneiden und Aufrollen von Material (nachfolgend „Anlage“ genannt) dient dem automatischen Prozess des Aufwickelns, Dimensionsschneidens und Aufrollens von Material.
Die Anlage besteht aus (siehe Abbildung):
- Abwickeleinheit
- Aufroll- und Schneideinheit
Funktionsweise
Die Rolle (100 kg) wird von einem Lader zur Aufstellstelle transportiert und mit Konen auf der Spule fixiert.
Die 10 Konen werden angetrieben, wickeln die Rolle ab und bremsen sie ab. Mithilfe des integrierten Systems werden das Drehmoment überwacht, die Materialspannung angepasst und gegebenenfalls deren Fehlen erkannt. Das Material wird durch die Walze 11 geführt, an der ein Sensor angebracht ist, der das Material bei Erkennung von Fehlern (Materialdicke) stoppt. Anschließend wird es in die Räumwalzen 12 eingeführt und läuft zwischen den Spannleisten 13 und der Platte zum Verkleben der Enden 14 hindurch. Ist das Materialende erreicht, drückt die Spannleiste 13 das Material gegen die Platte 14, und die Saugnäpfe 15 werden aktiviert. Das Material wird durch die Saugnäpfe an die Platte gezogen, der Bediener senkt die Spannleiste ab und schneidet das fehlerhafte Materialende ab. Nach dem Einlegen einer neuen Materialrolle wird deren Anfang unter die untere Spannleiste gespannt und nach dem Andrücken durch die Saugnäpfe auf der Platte fixiert. Nachdem der Bediener das Lineal bewegt hat, schneidet er den fehlerhaften Anfang der Folie ab, um das Ende auszurichten. Nach dem Abschneiden werden beide Enden des Materials mit Klebeband verklebt, und die Anlage wird weiter aufgewickelt. Beim ersten Einschalten wird das Material nach dem Abschneiden des Anfangs in die Zugwalzen 12 eingeführt. Die Zugwalzen werden vom Zugantrieb gesteuert, und die Folie wird automatisch abgezogen. Zwischen den Zugwalzen ist ein Sensor installiert, der die Bewegung des Materials entlang der Anlagenachse überwacht. Bei Schräglauf wird die Materialposition mithilfe der Ausrichtzylinder korrigiert. Ein Encoder an einer der Walzen misst die benötigte Materiallänge. Das Material wird entlang der Führungen durch die Ziehwalzen geführt, passiert dann die Wickelwellen und gelangt in die Profilierzone. Die Vorderkante des Materials liegt am Reflektor an und wird auf die Druckwalze zurückgeschleudert, die sich entlang des Materials dreht. Das von der Walze geschobene Material fällt auf die nächste Walze, die die Vorderkante zur Wickelwelle umlenkt. Der Deflektor entfernt das Material von der Wickelwelle und leitet es dem einlaufenden Material zu. So entsteht eine Schleife. Die die Schleife bildenden Walzen werden über eine separate pneumatische Leitung mit einstellbarem Druck gesteuert, um die Schließkraft anzupassen. Nach der Schleifenbildung werden die Schließwalzen durch den Druck des einlaufenden Materials angehoben. Sobald der Encoder die benötigte Länge erfasst hat, wird ein Steuersignal zum Anhalten aller Walzen gegeben. Die Klemmwalzen werden mittels Pneumatikzylindern in die oberste Position gehoben. Die geformte Rolle wird abgewickelt und vom Auswerfer zu den Greifern transportiert. Die Materialklemmung wird abgesenkt und der Schnitt mit einem mechanischen Messer durchgeführt. Nach dem Schneiden dreht die Automatisierung die Walzen um 0,2 m zurück, um die Kante in die Schlaufenbildungszone zurückzuführen.
Der Zyklus wiederholt sich.
Nach dem Schneiden wird ein Mechanismus ausgelöst, der die Materialkante (die Reste des Beschnitts) umschließt. Die Rolle wird aufgerollt und zur Transportzone befördert. Die Förderbandgreifer mit offenen Greifern werden auf die Rolle abgesenkt. Die Förderbandgreifer schließen sich, und der Umschließmechanismus gibt die Rolle frei. Die Förderbandgreifer werden in die obere Position angehoben. Die Zylinder, die die Rolle transportieren, werden aktiviert. Sie werden von einem Verteiler gesteuert, der den Zylinder in jeder Position stoppen kann. Der Stopp erfolgt durch ein Reed-Schaltersignal. Während des Transports befinden sich die Förderbandgreifer in einer horizontalen Position. Die Förderbandgreifer werden durch Führungen in die Endposition (unter den Greifer der Schweißeinheit) bewegt und „übergeben“ die Rolle an die Schweißgreifer.
Die Rolle wird durch die Schrumpffolie geschoben, deren Rollen zuvor miteinander verschweißt wurden. Die pneumatischen Zylinder der Längsbacken des Schweißgeräts werden aktiviert. Die Rolle wird versiegelt und von der Folie abgetrennt. Ein Etikett für die nächste Rolle wird auf die versiegelte Folie geklebt. Die versiegelte Rolle wird zu den Kreuzschweißmaschinen gerollt. Nach dem Querverlöten wird die Rolle auf das Förderband des Thermotunnels abgelegt.
Vorteile
- Die Rollenverpackung erfolgt vollautomatisch mit einer Produktivität von mindestens 2 Rollen pro Minute.
- Es besteht die Möglichkeit, mehrere Rollen in den Sammelbehälter einzulegen.
- Die Förderbandgeschwindigkeit ist einstellbar.
- Die Blockbauweise ermöglicht die individuelle Anpassung der Linie an die Kundenbedürfnisse.
Beschreibung des Rollenaufwicklers
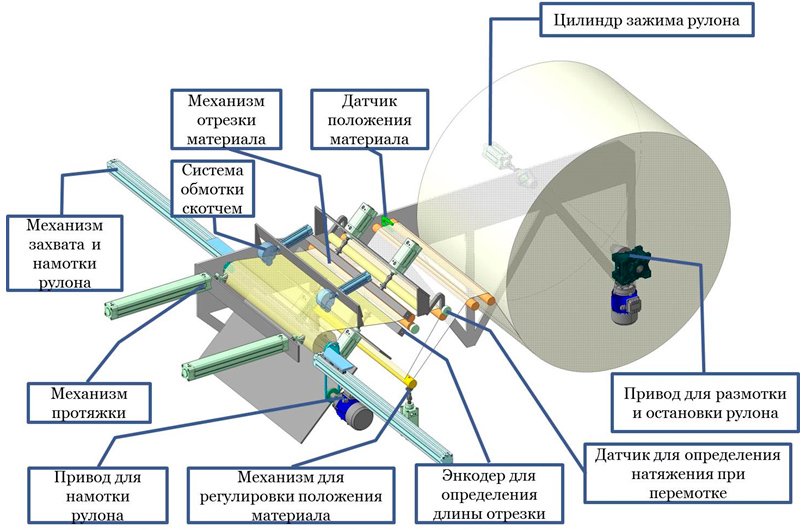
Die Materialrolle wird den Spannkegeln zugeführt und vom Rollenspannzylinder gepresst. Der zweite Kegel dient als Antrieb und wickelt die Rolle ab oder bremst sie ab.
Das Material wird durch den Materialpositionssensor gedehnt, der die Bahnposition überwacht und korrigiert. Zylinder.
Er erstreckt sich durch die Welle des Materialspannungssensors und synchronisiert den Betrieb der Antriebe zum Ab- und Aufwickeln der Rollen.
Der Encoder ermittelt die Länge des Materialabschnitts mit einer der Walzen.
Die Messer schneiden das Material auf die gewünschte Länge.
Das Material wird mithilfe von Saugnäpfen von den Messern durch die Ziehzylinder gezogen.
Gabeln greifen in das gespannte Material ein und wickeln es auf. Nach dem Aufwickeln und Schneiden wird die Rolle mit Klebebandringen fixiert. Anschließend wird die Rolle von den Zylindern (nicht in der Abbildung dargestellt) aufgenommen, die Gabeln öffnen sich und die Rolle wird zur Rollenversiegelungseinheit transportiert.
Zusätzliche Informationen
12 Monate Garantie
Kundendienst nach Ablauf der Garantie