

Niniejszy zestaw urządzeń przeznaczony jest do produkcji płaszczy przeciwdeszczowych z polimerowej folii rękawowej. W skład zestawu wchodzą moduły do cięcia na gorąco i na zimno, przycinania krawędzi oraz wykonywania kapturów. Zestaw można rozbudować o dodatkowe komponenty (np. moduł do mocowania zatrzasków).
Urządzenia przeznaczone są do pracy w zamkniętych pomieszczeniach produkcyjnych (kategoria klimatyczna UHL4), w temperaturze otoczenia od +5°C do +35°C oraz przy wilgotności powietrza do 70%.
Specyfikacja techniczna:
Stanowisko do cięcia na zimno (korpusy płaszczy przeciwdeszczowych)
Dane techniczne:
-
- Metoda zgrzewania: Impulsowa
- Oprzyrządowanie: Specjalistyczne (dostosowane do wymaganego wzoru/szablonu)
- Napęd: Pneumatyczny
- Sterowanie: Pedał nożny
- Uruchamianie procesu zgrzewania/cięcia: Za pomocą przycisku na urządzeniu
- Zasilanie/media: 220 V / 50 Hz; 6 atm
- Pobór mocy: 2500 W
Zgrzewarka wolnostojąca SHOV 900 H1
Dane techniczne:
- Metoda zgrzewania: Impulsowa
- Oprzyrządowanie: Listwa zgrzewająca (drut oporowy) + nóż tnący
- Napęd: Mechaniczny/pneumatyczny
- Sterowanie: Pedał nożny
- Zasilanie/media: 220 V / 50 Hz; 6 atm
Przeznaczenie:
Zestaw urządzeń przeznaczony jest do produkcji płaszczy przeciwdeszczowych z polimerowej folii rękawowej. W skład zestawu wchodzą moduły do cięcia na gorąco i na zimno, przycinania krawędzi oraz wykonywania kapturów.
Zestaw można uzupełnić o inne elementy technologiczne (na przykład moduł do mocowania zatrzasków).
Urządzenie jest przeznaczone do pracy w zamkniętych pomieszczeniach produkcyjnych (kategoria klimatyczna UHL4), w temperaturze otoczenia od +5°C do +35°C oraz przy wilgotności powietrza do 70%.
Moduł do cięcia termicznego korpusów płaszczy przeciwdeszczowych
Urządzenie to stanowi element linii produkcyjnej służącej do wytwarzania płaszczy przeciwdeszczowych z folii polimerowej. Jego zadaniem jest przygotowanie głównej części płaszcza poprzez cięcie termiczne materiału pobieranego z roli folii polimerowej w formie rękawa.
Elementy składowe:
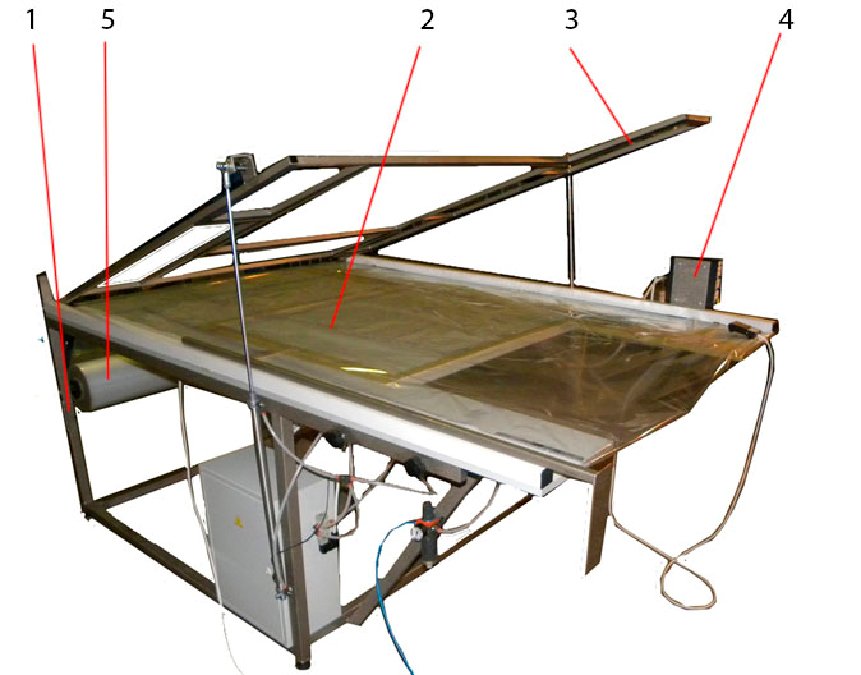
- Rama (1)
- Stół do cięcia termicznego (2)
- Pneumatyczna belka dociskowa (3)
- Układ regulacji (4)
- Uchwyt na rolkę (5)
Zasada działania:
Urządzenie ma postać spawanej konstrukcji wolnostojącej, obejmującej ramę (1), na której osadzone są: stół do cięcia termicznego (2), układ regulacji (4), uchwyt na rolkę (5) oraz pneumatyczna belka dociskowa (3).
Operator umieszcza rolkę folii (w formie rękawa) na uchwycie (5), a następnie przeciąga krawędź folii na drugą stronę stołu (2), ustawiając ją nad powierzchnią roboczą przeznaczoną do cięcia termicznego. Po naciśnięciu pedału sterującego, pneumatyczna belka dociskowa (3) opuszcza się, unieruchamiając folię na powierzchni stołu (2). Folia polimerowa jest cięta metodą termiczną (cięcie termiczne połączone z jednoczesnym zgrzewaniem) zgodnie z określonym wzorem. Po upływie czasu cięcia na gorąco – ustawionego na panelu sterowania (4) – belka dociskowa (poprzeczka) unosi się, umożliwiając operatorowi usunięcie gotowego elementu oraz zbędnego materiału (odpadów).
Czas trwania procesu cięcia na gorąco ustala się doświadczalnie; zależy on od specyficznych właściwości folii.
Następnie cykl powtarza się.
Stanowisko do cięcia na zimno korpusu płaszcza przeciwdeszczowego
Przeznaczenie:
Przeznaczone do wycinania przedniej części płaszcza przeciwdeszczowego oraz formowania otworu na szyję.
Elementy składowe:
- Rama (1)
- Stół do cięcia na zimno (2)
- Belka dociskowa (3) z napędem magnetycznym
- Panel sterowania (4)
Opis działania:
Urządzenie stanowi spawaną konstrukcję składającą się z ramy (1), na której osadzone są: stół do cięcia na zimno (2), panel sterowania (4) oraz belka dociskowa (3) wyposażona w napęd magnetyczny.
Operator rozkłada materiał na stole do cięcia na zimno (2) i opuszcza belkę dociskową (3). Elektromagnes mocno dociska belkę (3) do stołu (2), unieruchamiając wykroj płaszcza. Następnie operator, prowadząc nóż wzdłuż szablonu, wycina przednią część płaszcza oraz otwór na szyję. Po naciśnięciu przycisku na panelu sterowania (4) belka dociskowa (3) unosi się, co pozwala na zdjęcie gotowego elementu.
Cykl powtarza się.
ZGRZEWARKA WOLNOSTOJĄCA SHOV 900 H1
Specyfikacja techniczna:
- Ogrzewanie: impulsowe
- Oprzyrządowanie: listwa/drut zgrzewający oraz nóż tnący
- Napęd: mechaniczny/pneumatyczny
- Sterowanie: pedał nożny
- Wymagania instalacyjne: 220 V / 50 Hz; 6 atm (bar)
Przeznaczenie:
Niniejszy zestaw urządzeń przeznaczony jest do produkcji płaszczy przeciwdeszczowych z polimerowej folii rękawowej. W skład zestawu wchodzą moduły do cięcia na gorąco i na zimno, przycinania krawędzi oraz wykonywania kapturów.
Urządzenie można dodatkowo wyposażyć w opcjonalne komponenty (na przykład moduł do mocowania zatrzasków).
Sprzęt jest przeznaczony do eksploatacji w zamkniętych pomieszczeniach produkcyjnych (kategoria klimatyczna UHL4), w temperaturze otoczenia od +5°C do +35°C oraz przy wilgotności powietrza do 70%.
Stanowisko do cięcia termicznego korpusów płaszczy przeciwdeszczowych
Stanowisko to stanowi element zestawu urządzeń służących do produkcji płaszczy przeciwdeszczowych z folii polimerowych.
Zostało zaprojektowane do przygotowywania materiału bazowego na płaszcze przeciwdeszczowe poprzez cięcie termiczne folii polimerowej w formie rękawa.
Elementy składowe:
- Rama (1)
- Stół do cięcia termicznego (2)
- Belka dociskowa z napędem pneumatycznym (3)
- Panel sterowania (4)
- Uchwyt na rolkę materiału (5)
Zasada działania:
Urządzenie stanowi wolnostojącą konstrukcję spawaną, składającą się z ramy (1), na której osadzone są: stół do cięcia termicznego (2), panel sterowania (4), uchwyt na rolkę (5) oraz belka dociskowa z napędem pneumatycznym (3).
Operator umieszcza rolkę folii (w formie rękawa) na uchwycie (5) i przeciąga krawędź folii na przeciwległą stronę stołu (2) tak, aby znalazła się ona nad powierzchnią cięcia termicznego. Po naciśnięciu pedału nożnego belka dociskowa (3) opuszcza się, dociskając folię do powierzchni stołu (2). Następnie folia polimerowa poddawana jest cięciu termicznemu – procesowi polegającemu na jednoczesnym cięciu i zgrzewaniu materiału – zgodnie z wymaganym wzorem.
Po upływie czasu cięcia termicznego, ustawionego na panelu sterowania (4), belka dociskowa unosi się, umożliwiając operatorowi wyjęcie gotowego wyrobu oraz usunięcie ewentualnych pozostałości (np. śladów oleju).
Czas trwania procesu cięcia termicznego ustala się doświadczalnie; zależy on od specyficznych właściwości danej folii.
Następnie cykl powtarza się.
Konfiguracja procesu cięcia na zimno dla korpusu płaszcza przeciwdeszczowego
Przeznaczenie:
Stanowisko przeznaczone do wycinania przedniej części płaszcza przeciwdeszczowego oraz wycinania otworu na szyję.
Elementy składowe:
- Rama (1)
- Stół do cięcia na zimno (2)
- Belka dociskowa (3) z napędem magnetycznym
- Panel sterowania (4)
Opis działania:
Urządzenie posiada spawaną konstrukcję, na którą składa się rama (1) podtrzymująca stół do cięcia na zimno (2), panel sterowania (4) oraz belkę dociskową (3) wyposażoną w napęd magnetyczny.
Operator rozkłada dolną część płaszcza przeciwdeszczowego na stole do cięcia na zimno (2) i opuszcza belkę dociskową (3). Elektromagnes dociska belkę (3) do stołu (2), unieruchamiając w ten sposób wykroj płaszcza. Następnie operator, używając noża oraz szablonu, wycina przednią część płaszcza oraz otwór na szyję. Po zakończeniu czynności należy nacisnąć przycisk na panelu sterowania (4);
Belka dociskowa (3) unosi się, a płaszcz przeciwdeszczowy zostaje wyjęty.
Cykl powtarza się.
ZGRZEWARKA STOJĄCA SHOV 900 H1
Przeznaczenie:
Urządzenie to, poza zastosowaniem w linii produkcyjnej płaszczy przeciwdeszczowych, może być również wykorzystywane do produkcji i zgrzewania worków z folii polimerowych. Jest przeznaczone do przycinania krawędzi wykrojów płaszczy przeciwdeszczowych, a także do wykonywania i przyspawywania kapturów do odzieży.
Elementy składowe:
- Rama (1)
- Podstawa (2)
- Belka dociskowa (3) wyposażona w narzędzia zgrzewające
- Panel sterowania (4)
- Uchwyty na rolki (5)
- Pedał nożny (6)
Przebieg pracy:
Urządzenie posiada spawaną ramę (1), w której znajdują się: podstawa wsporcza (2), panel sterowania (4), belka dociskowa (3) z narzędziami spawalniczymi, uchwyty na rolki (5) oraz pedał nożny (6).
W celu przycięcia krawędzi wykroju płaszcza przeciwdeszczowego, operator umieszcza krawędź pomiędzy podstawą wsporczą (2) a belką dociskową (3), a następnie naciska pedał nożny (6), uruchamiając mechaniczne ostrze tnące zamontowane na belce (3).
W celu przyspawania kaptura, operator umieszcza kaptur oraz wykrój płaszcza pomiędzy podstawą wsporczą (2) a belką dociskową (3) – wyposażoną w elementy spawalnicze – i naciska pedał nożny (6). Maszyna przeprowadza proces spawania zgodnie z parametrami ustawionymi na panelu sterowania (4). Po usłyszeniu sygnału dźwiękowego operator zwalnia pedał (6) i wyjmuje gotowy płaszcz z kapturem.
Opcje:
- Urządzenie spawalnicze „SHOV” 500N1-10M (do wykonywania kapturów, wiązań oraz pakowania gotowych wyrobów);
- Urządzenie spawalnicze „SHOV” 1300N1-10P (do produkcji i mocowania listew z zapięciami);
- Prasa do montażu zatrzasków;
- Prasa wykrawająca „SHOV” 1300N10P (do wycinania otworów na zatrzaski w listwach).
Dodatkowe informacje
Gwarancja: 12 miesięcy
Serwis pogwarancyjny i konserwacja