

Diese Anlage ist für die Herstellung von Regenmänteln aus Schlauchfolie (Polymerfolie) konzipiert. Sie umfasst verschiedene Bearbeitungseinheiten: Heiß- und Kaltschneidevorrichtungen, Kantenbeschnitt sowie eine Vorrichtung zur Fertigung von Kapuzen. Die Anlage kann bei Bedarf um weitere Komponenten ergänzt werden (z. B. eine Vorrichtung zum Anbringen von Druckknöpfen).
Die Ausrüstung ist für den Betrieb in geschlossenen Produktionsräumen (Klimakategorie UHL4) ausgelegt, bei einer Umgebungstemperatur zwischen +5 °C und +35 °C und einer Luftfeuchtigkeit von bis zu 70 %.
Technische Daten:
Kaltschneidevorrichtung für Regenmantel-Hauptteile
Technische Daten:
-
- Heizverfahren: Impulsheizung
- Werkzeug: Spezifisch (angepasst an das jeweilige Schnittmuster/die Vorlage)
- Antrieb: Pneumatisch
- Steuerung: Fußpedal
- Auslösung des Schweiß-/Schneidevorgangs: Direkt an der Einheit
- Strom-/Druckluftversorgung: 220 V / 50 Hz; 6 atm
- Leistungsaufnahme: 2500 W
Stand-Schweißgerät SHOV 900 H1
Technische Daten:
- Heizverfahren: Impulsheizung
- Werkzeug: Schweißschiene/-draht sowie Schneidevorrichtung
- Antrieb: Mechanisch/pneumatisch
- Steuerung: Fußpedal
- Strom-/Druckluftversorgung: 220 V / 50 Hz; 6 atm
Verwendungszweck:
Diese Anlage dient der Herstellung von Regenmänteln aus Schlauchfolie (Polymerfolie). Sie umfasst verschiedene Bearbeitungseinheiten: Heiß- und Kaltschneidevorrichtungen, Kantenbeschnitt sowie eine Vorrichtung zur Fertigung von Kapuzen.
Das Set kann durch weitere Bearbeitungskomponenten ergänzt werden (z. B. eine Vorrichtung zum Anbringen von Druckknöpfen).
Die Anlage ist für den Betrieb in geschlossenen Produktionsräumen (Klimakategorie UHL4) ausgelegt, bei einer Umgebungstemperatur von +5 °C bis +35 °C und einer Luftfeuchtigkeit von bis zu 70 %.
Heißschneideeinheit für Regenmantel-Grundkörper
Diese Anlage dient als Bearbeitungskomponente innerhalb einer Fertigungslinie zur Herstellung von Regenmänteln aus Polymerfolie. Sie ist darauf ausgelegt, den Grundkörper eines Regenmantels durch Heißschneiden von einer Rolle mit Schlauchfolie zuzuschneiden.
Komponenten:
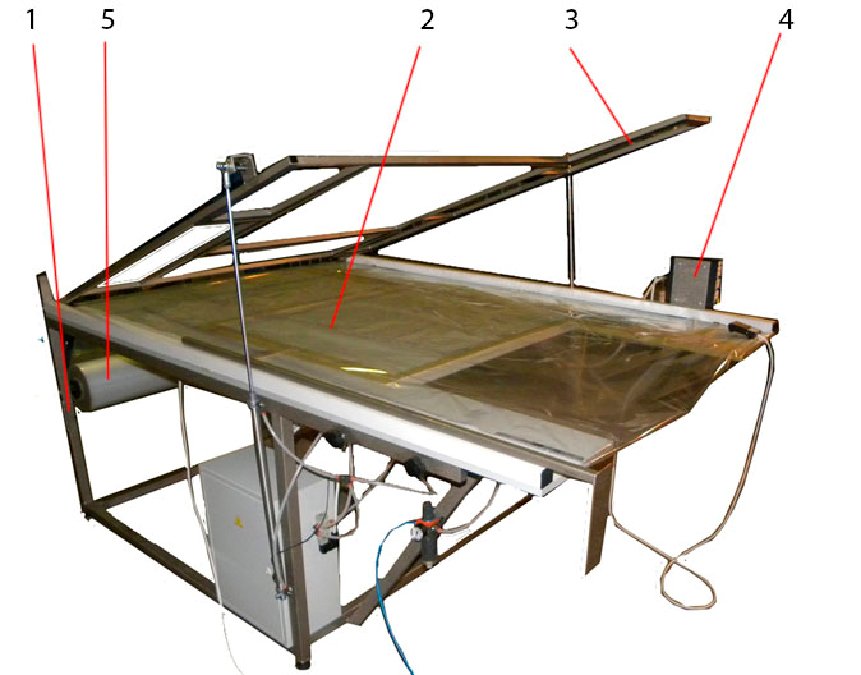
- Rahmen (1)
- Heißschneidetisch (2)
- Pneumatisch betätigte Spanntraverse (3)
- Einstelleinheit (4)
- Rollenhalter (5)
Funktionsweise:
Die Einheit besteht aus einer geschweißten, bodenstehenden Rahmenkonstruktion (1), die den Heißschneidetisch (2), die Einstelleinheit (4), den Rollenhalter (5) sowie die pneumatisch betätigte Spanntraverse (3) trägt.
Der Bediener legt eine Rolle Schlauchfolie in den Rollenhalter (5) ein, zieht den Folienrand über den Tisch (2) zur gegenüberliegenden Seite und positioniert ihn über der Heißschneidefläche. Durch Betätigen eines Fußpedals senkt sich die pneumatisch betriebene Spanntraverse (3) ab und fixiert die Folie auf der Oberfläche des Tisches (2). Die Polymerfolie wird mittels eines Heißschneideverfahrens (thermisches Schneiden bei gleichzeitiger Verschweißung) gemäß einem vorgegebenen Muster zugeschnitten. Sobald die am Steuergerät (4) eingestellte Heißschneidedauer abgelaufen ist, hebt sich der Querbalken (bzw. die Spannvorrichtung), sodass die Bedienperson das fertige Teil sowie überschüssiges Material (Beschnitt/Abfall) entnehmen kann.
Die Dauer des Heißschneidevorgangs wird empirisch ermittelt und hängt von den spezifischen Eigenschaften der Folie ab.
Anschließend wiederholt sich der Zyklus.
Einrichtung zum Kaltschneiden des Regenmantel-Korpus
Zweck:
Konzipiert für den Zuschnitt des Vorderteils eines Regenmantels sowie für das Ausarbeiten des Halsausschnitts.
Komponenten:
- Rahmen (1)
- Kaltschneidetisch (2)
- Spannbalken (3) mit Magnetantrieb
- Steuergerät (4)
Funktionsbeschreibung:
Die Anlage besteht aus einer geschweißten Rahmenkonstruktion (1), die den Kaltschneidetisch (2), das Steuergerät (4) sowie einen mit einem Magnetantrieb ausgestatteten Querbalken (3) trägt.
Die Bedienperson spannt das Material für den Regenmantel auf dem Kaltschneidetisch (2) auf und senkt den Querbalken (3) ab. Ein Elektromagnet fixiert den Querbalken (3) fest auf dem Tisch (2) und hält den Zuschnitt des Regenmantels sicher in Position. Mithilfe einer Schablone schneidet die Bedienperson anschließend das Vorderteil sowie den Halsausschnitt zu. Nach Betätigen der Taste am Steuergerät (4) hebt sich der Querbalken (3) wieder an, und das zugeschnittene Teil kann entnommen werden.
Der Zyklus wiederholt sich.
Standgerät zum Verschweißen SHOV 900 H1
Technische Daten:
- Heizung: Impulsverfahren
- Werkzeuge: Schweißschiene/-draht sowie Schneidevorrichtung
- Antrieb: Mechanisch/pneumatisch
- Steuerung: Fußpedal
- Anschlusswerte: 220 V / 50 Hz; 6 atm (bar)
Bestimmungsgemäße Verwendung:
Diese Anlage ist für die Herstellung von Regenmänteln aus Schlauchfolie konzipiert. Sie umfasst Module für das Heiß- und Kaltschneiden, das Besäumen der Kanten sowie die Fertigung von Kapuzen.
Es kann zudem mit weiteren Komponenten ausgestattet werden (beispielsweise einer Vorrichtung zum Anbringen von Druckknöpfen).
Die Anlage ist für den Betrieb in geschlossenen Produktionsräumen (Klimakategorie UHL4) bei einer Umgebungstemperatur von +5 °C bis +35 °C und einer Luftfeuchtigkeit von bis zu 70 % vorgesehen.
Heißschneideeinheit für Regenmäntel
Diese Einheit ist Bestandteil einer Anlage zur Herstellung von Regenmänteln aus Polymerfolien.
Sie dient der Vorbereitung des Ausgangsmaterials für Regencapes durch das Heißschneiden von schlauchförmiger Polymerfolie.
Komponenten:
- Rahmen (1)
- Heißschneidetisch (2)
- Pneumatisch betätigte Spannleiste (3)
- Steuereinheit (4)
- Rollenhalter (5)
Funktionsweise:
Die Einheit besteht aus einer geschweißten Bodenkonstruktion mit einem Rahmen (1), der den Heißschneidetisch (2), die Steuereinheit (4), den Rollenhalter (5) sowie eine pneumatisch betätigte Spannleiste (3) trägt.
Die Bedienperson legt die Rolle mit der Schlauchfolie in den Halter (5) ein und zieht den Folienrand zur gegenüberliegenden Seite des Tisches (2), sodass die Folie über der Heißschneidefläche liegt. Durch Betätigen eines Fußpedals senkt sich die pneumatisch betätigte Spannleiste (3) ab und drückt die Folie fest auf die Oberfläche des Tisches (2). Die Polymerfolie wird anschließend gemäß dem gewünschten Muster heißgeschnitten – ein Verfahren, bei dem thermisches Schneiden mit gleichzeitigem Versiegeln kombiniert wird.
Sobald die am Steuergerät (4) eingestellte Heißschneidezeit abgelaufen ist, hebt sich der Querbalken, sodass die Bedienperson das fertige Produkt entnehmen und eventuelle Rückstände (Öl) entfernen kann.
Die Dauer des Heißschneidevorgangs wird empirisch ermittelt und hängt von den spezifischen Eigenschaften der Folie ab.
Anschließend wiederholt sich der Zyklus.
Einrichtung des Kaltschneideverfahrens für den Regenmantel-Korpus
Zweck:
Dient zum Zuschneiden des Vorderteils eines Regenmantels sowie zum Ausarbeiten des Halsausschnitts.
Komponenten:
- Rahmen (1)
- Kaltschneidetisch (2)
- Spann-Querbalken (3) mit Magnetantrieb
- Steuergerät (4)
Funktionsbeschreibung:
Die Anlage besteht aus einer geschweißten Konstruktion mit einem Rahmen (1), der den Kaltschneidetisch (2), das Steuergerät (4) sowie einen mit einem Magnetantrieb ausgestatteten Querbalken (3) trägt.
Die Bedienperson legt den unteren Teil des Regenmantels auf den Kaltschneidetisch (2) und senkt den Querbalken (3) ab. Ein Elektromagnet fixiert den Querbalken (3) fest auf dem Tisch (2) und hält den Regenmantel-Zuschnitt sicher in Position. Anschließend schneidet die Bedienperson mithilfe eines Messers und einer Schablone das Vorderteil sowie den Halsausschnitt zu. Betätigen Sie die Taste am Steuergerät (4); Der Querbalken (3) fährt nach oben, und der Regenmantel wird entnommen.
Der Zyklus wiederholt sich.
Stand-Schweißgerät SHOV 900 H1
Verwendungszweck:
Neben dem Einsatz als Bestandteil einer Fertigungslinie für Regenmäntel kann dieses Gerät auch zur Herstellung und zum Verschweißen von Beuteln aus Polymerfolien verwendet werden. Es ist für das Zuschneiden der Ränder eines Regenmantel-Zuschnitts sowie für die Anfertigung und das Anschweißen einer Kapuze an das Kleidungsstück konzipiert.
Komponenten:
- Rahmen (1)
- Basisgestell (2)
- Spann-Querbalken (3), ausgestattet mit Schweißwerkzeugen
- Steuereinheit (4)
- Rollenhalter (5)
- Fußpedal (6)
Arbeitsablauf:
Die Anlage verfügt über einen geschweißten Rahmen (1), der die Auflagefläche (2), die Steuereinheit (4), den Querbalken (3) mit Schweißwerkzeugen, Rollenhalterungen (5) sowie ein Fußpedal (6) aufnimmt.
Zum Zuschneiden der Kanten eines Regenmantel-Zuschnitts legt die Bedienperson die Kante zwischen die Auflagefläche (2) und den Spannbalken (3). Anschließend betätigt sie das Fußpedal (6), wodurch der Schnitt mittels einer am Querbalken (3) montierten mechanischen Klinge ausgeführt wird.
Zum Verschweißen einer Kapuze positioniert die Bedienperson die Kapuze und den Regenmantel-Zuschnitt zwischen der Auflagefläche (2) und dem Spannbalken (3) – in dem sich die Schweißelemente befinden – und betätigt das Fußpedal (6). Die Maschine führt daraufhin den Schweißvorgang gemäß den an der Steuereinheit (4) eingestellten Parametern durch. Nach einem akustischen Signal lässt die Bedienperson das Pedal (6) los und entnimmt den Regenmantel mit Kapuze.
Optionen:
- Schweißeinheit „SHOV“ 500N1-10M (zur Herstellung von Kapuzen und Bändern sowie zum Verpacken der Fertigprodukte);
- Schweißeinheit „SHOV“ 1300N1-10P (zur Fertigung und Anbringung von Verschlussleisten);
- Presse zum Anbringen von Druckknöpfen;
- Stanzpresse „SHOV“ 1300N10P (zum Stanzen von Löchern für Druckknöpfe in die Verschlussleisten).
Zusätzliche Informationen
12 Monate Garantie
Service und Wartung auch nach Ablauf der Garantiezeit