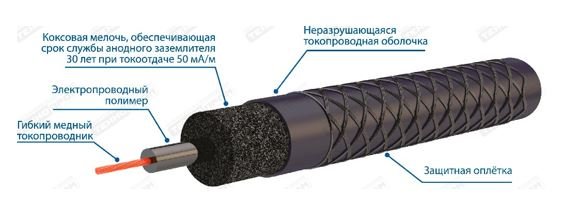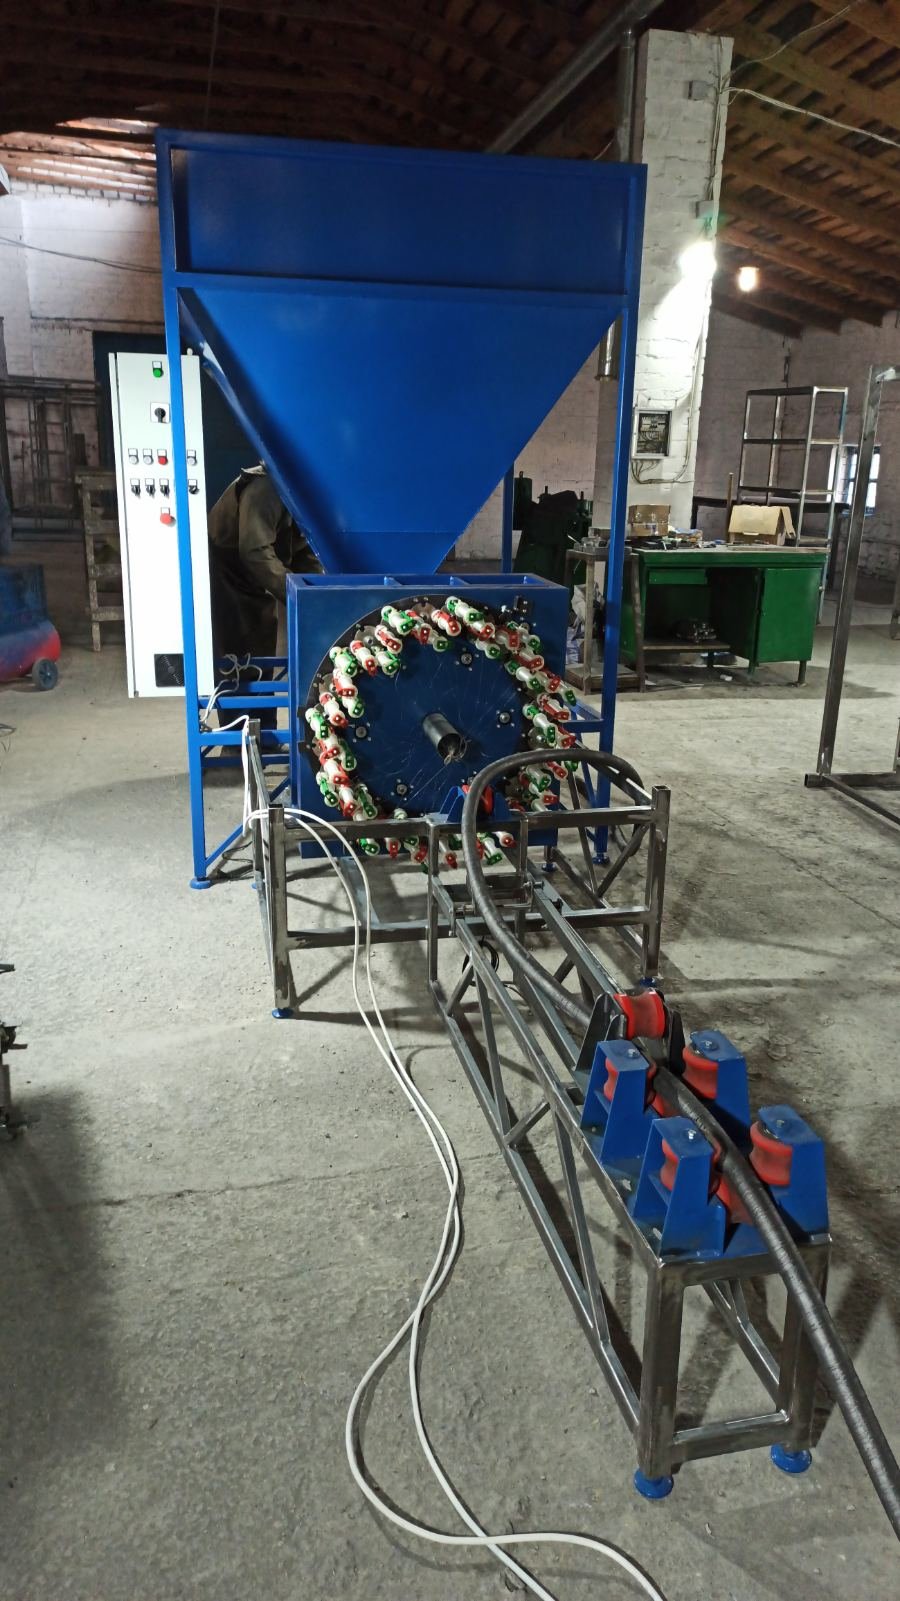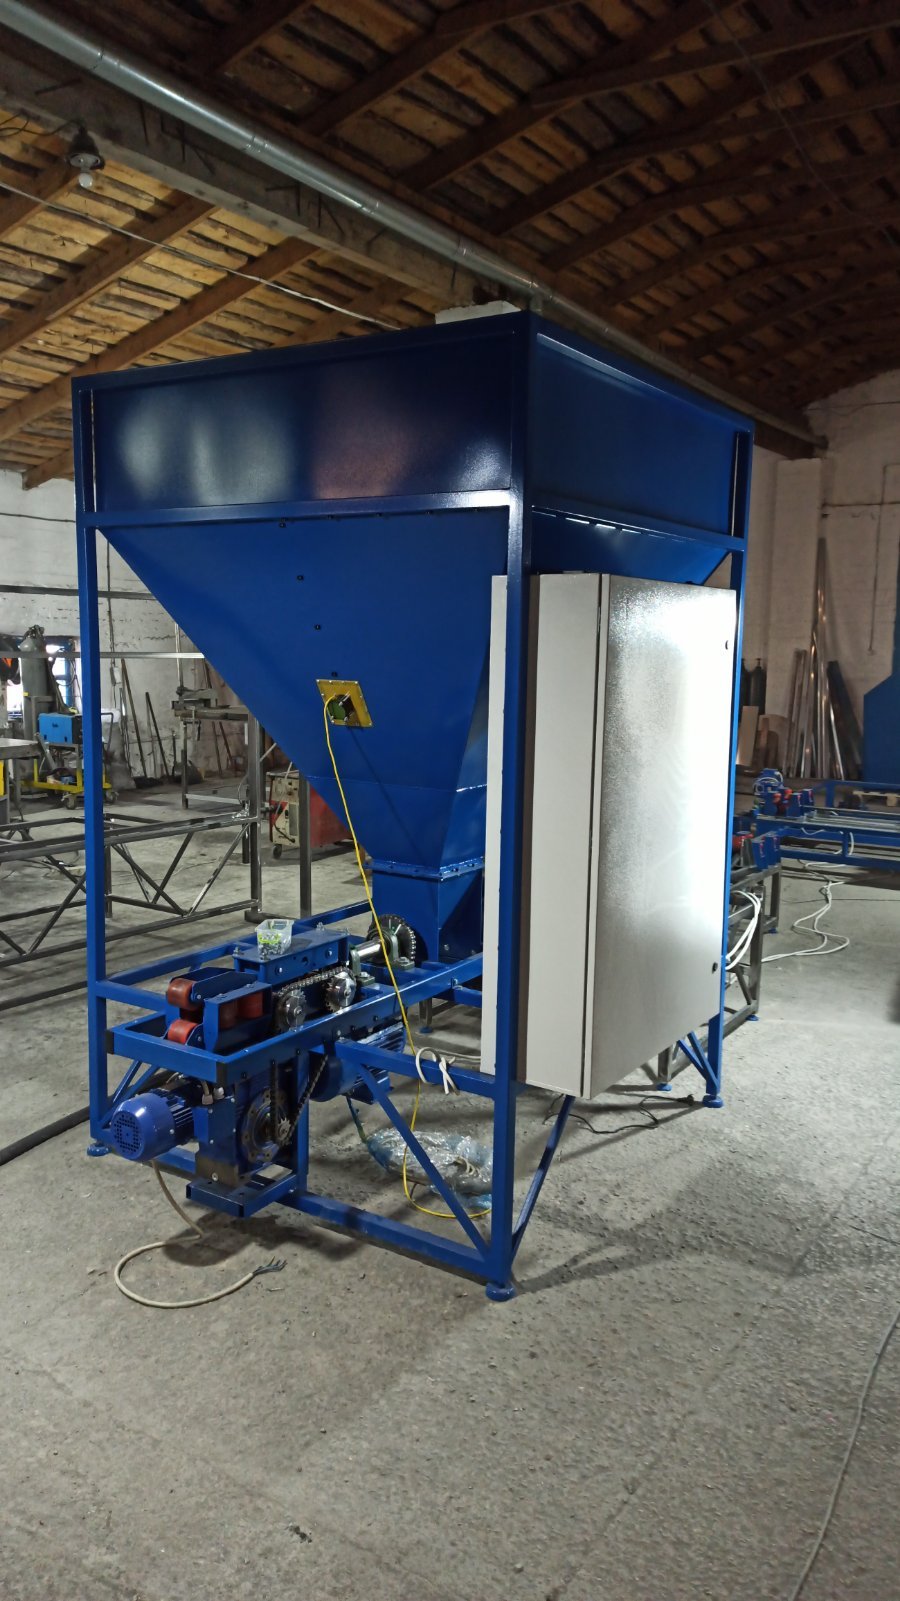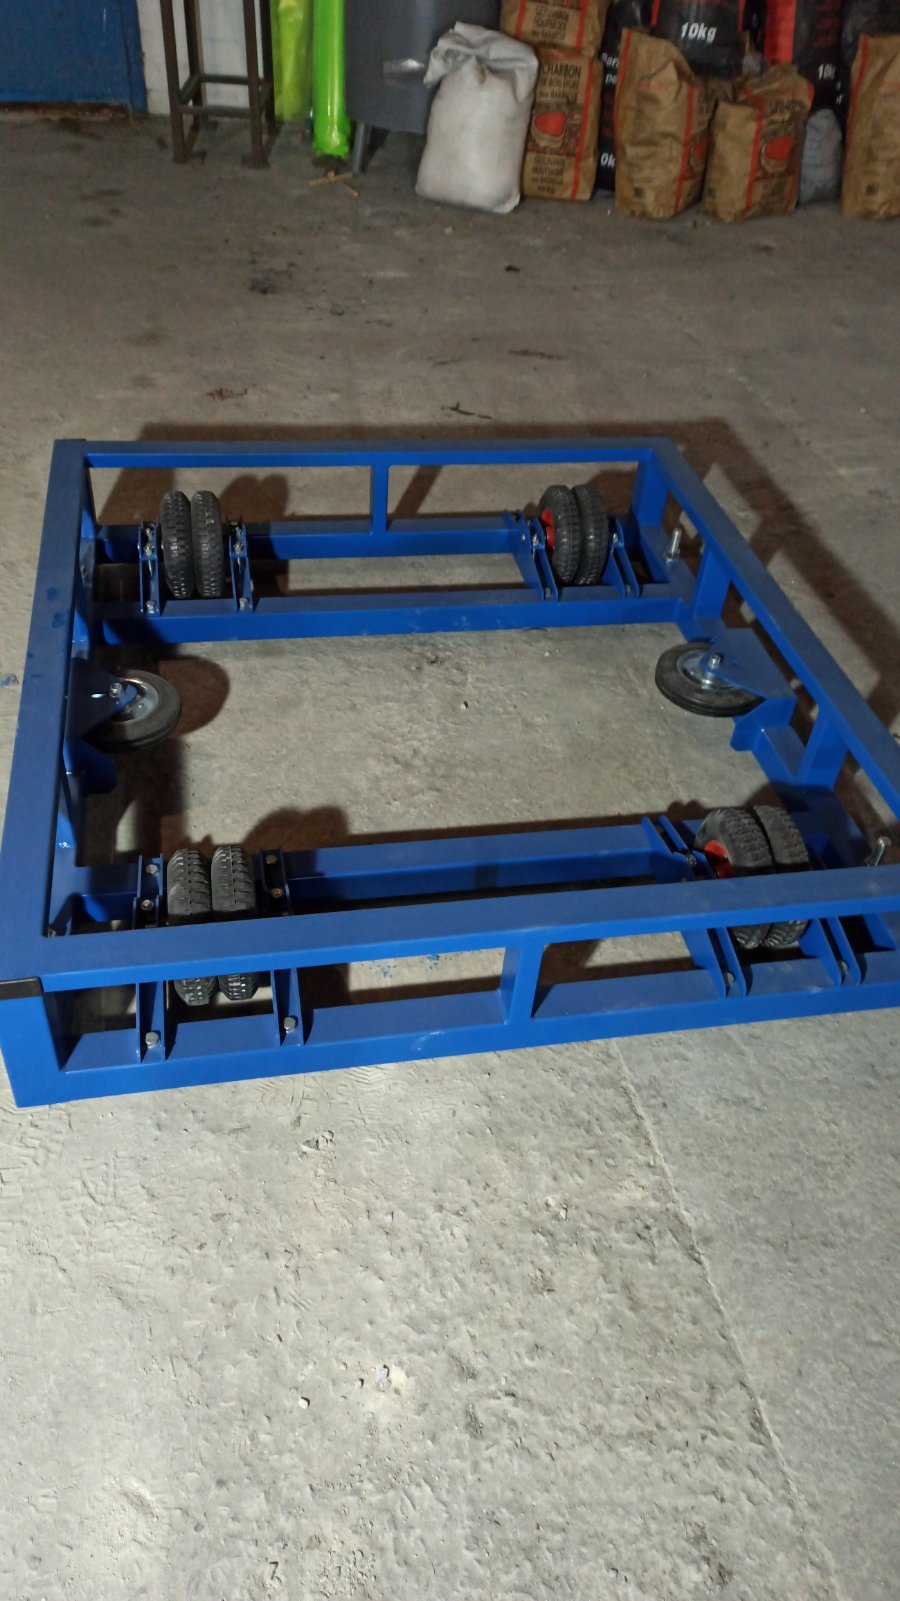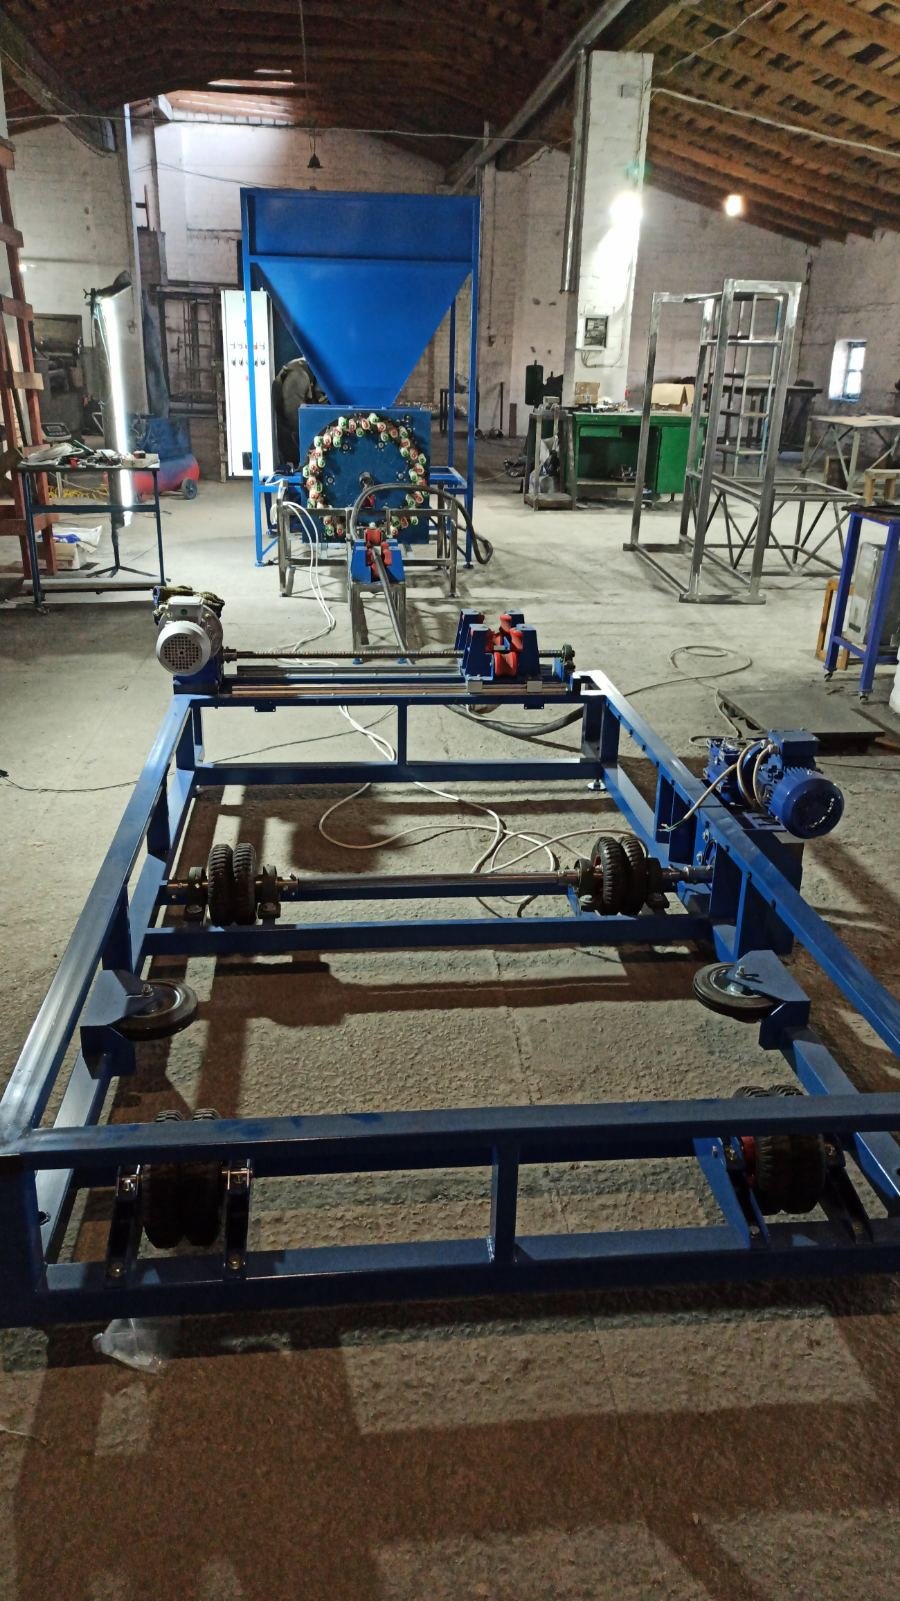


Anodowe uziomy są przeznaczone do stosowania jako trudno rozpuszczalne komponenty powierzchniowych wydłużonych uziomów anodowych w systemach ochrony katodowej przed korozją rurociągów magistralnych i innych podziemnych obiektów metalowych.
Dane techniczne:
Dane techniczne linii
- Wydajność 60 m/h
- Zbiornik 1,5 t
- Długość rękawa nie większa niż 200 m
- Średnica zewnętrzna rękawa (wymiar warstwy koksowej w oplocie) 82±1,5 mm (zgodnie z zadaniem technicznym)
- Materiał wypełniający koks
- Masa nasypowa wsypywanego koksu 1300 kg/m3
- Gęstość zasypu koksu (wypełniacza) odpowiada masie nasypowej koksu
- Fraksyon koksu 0,1-1,0 mm
- Wilgotność koksu Odpowiada otoczeniu
- Przewód prądowy:
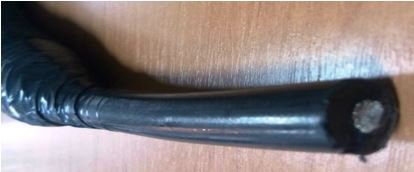
- 1. O przekroju 10,0 mm² (średnica 3,6 mm), miedziany, w izolacji d do 36 mm;
- 2. O przekroju 13,2 mm² (średnica 4,1 mm), miedziany, w izolacji d do 36 mm;
- 3. O przekroju 16,0 mm² (średnica 4,5 mm), miedziany, w izolacji d do 36 mm;
- 4. O przekroju 25,0 mm² (średnica 5,64 mm), miedziany, w izolacji do 36 mm
- Średnica zewnętrzna osłony przewodu prądowego 36,0±0,5 mm
- Materiał osłony przewodu prądowego Guma przewodząca prąd
- Formowanie pończochy Z płótna
- Długość materiału na jednej szpuli 230 m
- Masa szpuli Do 10 kg
- Szew wzdłużny Z zszyciem na zakładkę
- Końce kabla są sklejane
- Masa 1m kabla 1,600…1,700 kg.
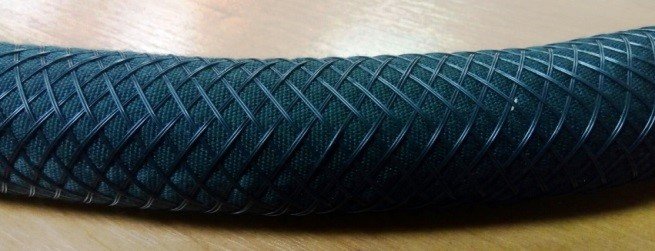
- Wymagania dotyczące oplotu 48 pasm po 2 nici (96 nici), średnica 0,2 – 0,3 mm, średnica oplotu 80±1,5 mm pod kątem 55-60° (liczba szpul – 48)
- 24 pasma po 2 nici (48 nici), średnica 0,2 – 0,3 mm, średnica oplotu 39±1,5 mm pod kątem 55-60° (liczba szpul – 24)
- Materiał oplotu Nić monofilamentowa p/e, o średnicy 0,2 – 0,3 mm
- Płaszczyzna kierunku ruchu kabla podczas oplotu Pozioma
- Masa szpul 0,1 kg
- Wymagana długość (zużycie) nici oplotu Nie mniej niż 500 m, przy pełnym nawinięciu szpul
- Formowanie zasypu Pionowe formowanie zasypu pod wpływem siły grawitacji (z użyciem urządzenia wibracyjnego)
- Podawanie kabla Jednocześnie z podawaniem węgla i rękawa
- Formowanie pończochy (rękawa) Na odcinku pionowym
- Promienie gięcia:
- – przewodu nie mniej niż R 100 mm
- – kabla bez oplotu nie mniej niż R 150 mm
- – kabla z oplotem nie mniej niż R 150 mm
- Montaż napędów:
- 1. napęd na szpuli odbiorczej
- 2. napęd ciągnący przewód prądowy po prawidłowym zamontowaniu
- Zespół zautomatyzowanego nawijania wyrobów kablowych:
- Liczba jednocześnie nawijanych szpul 1
- Napięcie sieci zasilającej 3-fazowa, 380V
- Częstotliwość prądu przemiennego, Hz 48-63
- Prędkość obrotowa bębna napędowego, obr./min 30 (płynnie)
- Dokładność pomiaru długości kabla, % ±1
- Maksymalna masa kabla na bębnie, kg, nie większa niż 3000
- Zespół rozwijania kabla elektrycznego:
- Liczba jednocześnie rozwijanych bębnów (szpul) 1
- Parametry bębna
- Wysokość – 1444 mm
- Szerokość (według długości szpilek) – 770
- Powierzchnia – 1,11 mkw.
- Objętość – 1,30 m sześc.
- Masa bębna z poszyciem – 234 kg
- Masa bębna – 186 kg
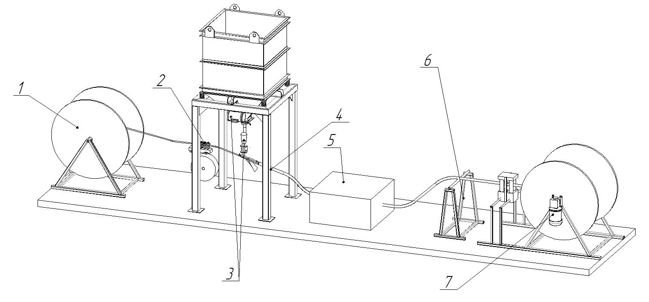
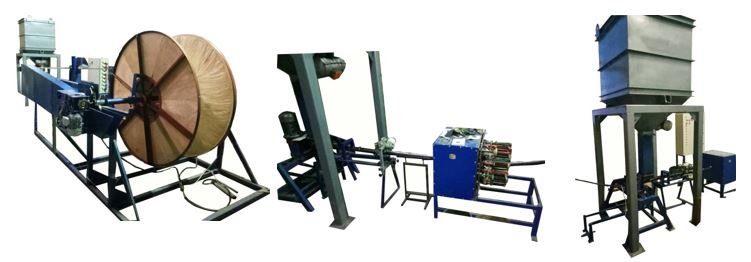
Skład linii:
- Zespół rozwijania kabla elektrycznego
- Mechanizm przeciągania
- Zbiornik
- Maszyna do szycia
- Maszyna oplatająca
- Zespół naciągu
- Zespół zautomatyzowanego nawijania wyrobów kablowych
Zasada działania linii:
Operator montuje bęben z kablem na zespole rozwijania kabla elektrycznego (1), wprowadza koniec przewodnika do mechanizmu przeciągania (2), który popycha go w stronę zespołu podawania koksu. Po otwarciu zasuwy operator aktywuje wibrator na zbiorniku (3) oraz wibrator na zespole podawania koksu (3).
Mechanizm przeciągania podaje kabel przez formiernik rękawa z następującym po tym wypełnieniem rękawa koksowaniem oraz jego zszyciem za pomocą maszyny do szycia (4). Zszyty koniec kabla jest owijany i wprowadzany do maszyny oplatającej (5), która wykonuje oplot rękawa nicią, na wyjściu z której otrzymuje się gotowy wyrób.
Po przejściu przez maszynę oplatającą wyrób trafia do mechanizmu naciągu (6) z dwoma wyłącznikami krańcowymi, które ustalają pozycję napiętą i rozluźnioną. Koniec gotowego wyrobu po strefie zwisania nawijany jest na bęben (szpulę) zamontowany na zespole zautomatyzowanego nawijania wyrobów kablowych (7). Zespół nawijania (7) włącza się w momencie opuszczenia kabla do najniższego punktu i wyłącza się po osiągnięciu stanu napiętego. Po wyłączeniu zespół nawijania uruchamia się ponownie wyłącznie po ponownym osiągnięciu przez kabel dolnego znacznika.
Po zamocowaniu kabla na bębnie zespołu nawijania (7) cykl produkcyjny staje się ciągły aż do zakończenia oplotu 200-metrowego odcinka roboczego kabla.
Zakres stosowania uziomu anodowego:
Uziomy anodowe są przeznaczone do stosowania jako trudno rozpuszczalne komponenty powierzchniowych wydłużonych uziomów anodowych w systemach ochrony katodowej przed korozją rurociągów magistralnych i innych podziemnych obiektów metalowych.
Trudno rozpuszczalna elektroda uziomu wykonana jest z materiału odpornego na korozję z elektrochemicznie aktywną powłoką tlenków metalu. Elektroda jest wyposażona w rozproszone doprowadzenie prądu na całej długości uziomu.
Dodatkowe informacje
Gwarancja 12 miesięcy
Serwis pogwarancyjny