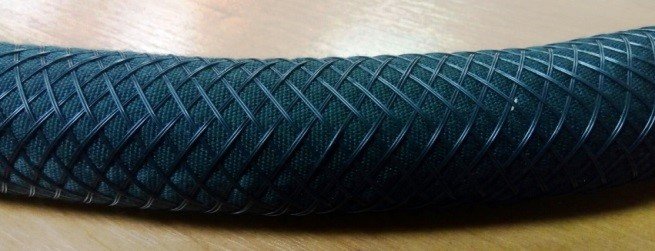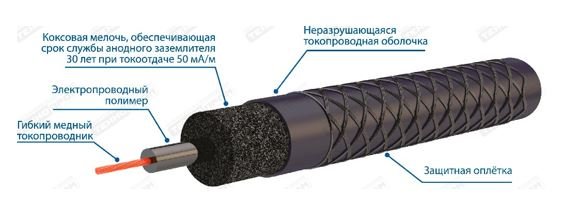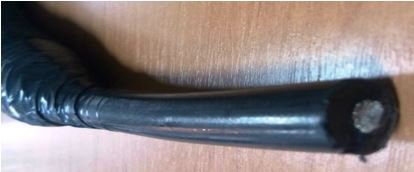


Anodenerder sind für den Einsatz als schwerlösliche Komponenten von oberflächlichen verlängerten Anodenerdern in kathodischen Korrosionsschutzsystemen von Hauptrohrleitungen und anderen unterirdischen Metallobjekten konzipiert.
Technische Daten:
Technische Daten der Anlage
- Kapazität 60 m/h
- Bunker 1,5 t
- Schlauchlänge höchstens 200 m
- Außendurchmesser des Schlauchs (Größe der Koksfüllung im Geflecht) 82±1,5 mm (gemäß technischer Aufgabenstellung)
- Füllmaterial Koks
- Schüttgewicht des eingefüllten Kokses 1300 kg/m3
- Packungsdichte des Kokses (Füllstoffs) entspricht dem Schüttgewicht des Kokses
- Koksfraktion 0,1-1,0 mm
- Kokstfeuchtigkeit Entspricht der Umgebung
- Stromleiter:
- 1. Querschnitt 10,0 mm² (Durchmesser 3,6 mm), Kupfer, in Isolierung d bis 36 mm;
- 2. Querschnitt 13,2 mm² (Durchmesser 4,1 mm), Kupfer, in Isolierung d bis 36 mm;
- 3. Querschnitt 16,0 mm² (Durchmesser 4,5 mm), Kupfer, in Isolierung d bis 36 mm;
- 4. Querschnitt 25,0 mm² (Durchmesser 5,64 mm), Kupfer, in Isolierung bis 36 mm
- Außendurchmesser der Stromleiterummantelung 36,0±0,5 mm
- Material der Stromleiterummantelung Elektrisch leitfähiger Gummi
- Schlauchbildung Aus Stoffbahn
- Materiallänge auf einer Spule 230 m
- Spulengewicht Bis zu 10 kg
- Längsnaht Vernähung mit Überlappung
- Kabelenden werden verklebt
- Gewicht von 1 m Kabel 1,600…1,700 kg
- Anforderungen an das Geflecht 48 Stränge zu je 2 Fäden (96 Fäden), Durchmesser 0,2 – 0,3 mm, Geflechtdurchmesser 80±1,5 mm unter einem Winkel von 55-60° (Anzahl der Spulen – 48)
- 24 Stränge zu je 2 Fäden (48 Fäden), Durchmesser 0,2 – 0,3 mm, Geflechtdurchmesser 39±1,5 mm unter einem Winkel von 55-60° (Anzahl der Spulen – 24)
- Geflechtmaterial Monofilament-PE-Faden mit einem Durchmesser von 0,2 – 0,3 mm
- Ebene der Kabelbewegungsrichtung beim Flechten Horizontal
- Spulengewicht 0,1 kg
- Erforderliche Länge (Verbrauch) der Geflechtfäden Mindestens 500 m bei voller Spulenwicklung
- Füllungsbildung Vertikale Bildung der Füllung unter Schwerkrafteinfluss (unter Verwendung einer Vibrationsvorrichtung)
- Kabelzufuhr Gleichzeitig mit der Kohlenstoff- und Schlauchzufuhr
- Schlauchbildung Auf einem vertikalen Abschnitt
- Biegeradien:
- – Draht mindestens R 100 mm
- – Kabel ohne Ummantelung mindestens R 150 mm
- – Kabel mit Ummantelung mindestens R 150 mm
- Antriebsmontage:
- 1. Antrieb an der Aufnahmespule
- 2. Antrieb, der den Stromleiter nach korrekter Installation zieht
- Einheit für die automatisierte Aufwicklung von Kabelprodukten:
- Anzahl der gleichzeitig gewickelten Spulen 1
- Netzspannung 3-phasig, 380 V
- Wechselstromfrequenz, Hz 48-63
- Drehzahl der Antriebstrommel, U/min 30 (stufenlos)
- Messgenauigkeit der Kabellänge, % ±1
- Maximale Masse des Kabels auf der Trommel, kg, höchstens 3000
- Einheit zum Abwickeln des elektrischen Kabels:
- Anzahl der gleichzeitig abzuwickelnden Trommeln (Spulen) 1
- Trommelparameter
- Höhe – 1444 mm
- Breite (nach Bolzenlänge) – 770
- Fläche – 1,11 qm
- Volumen – 1,30 cbm
- Masse der Trommel mit Verschalung – 234 kg
- Masse der Trommel – 186 kg
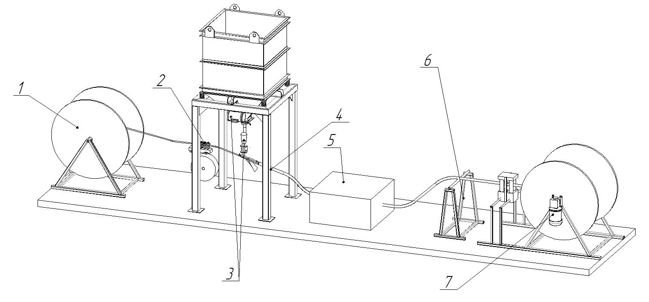
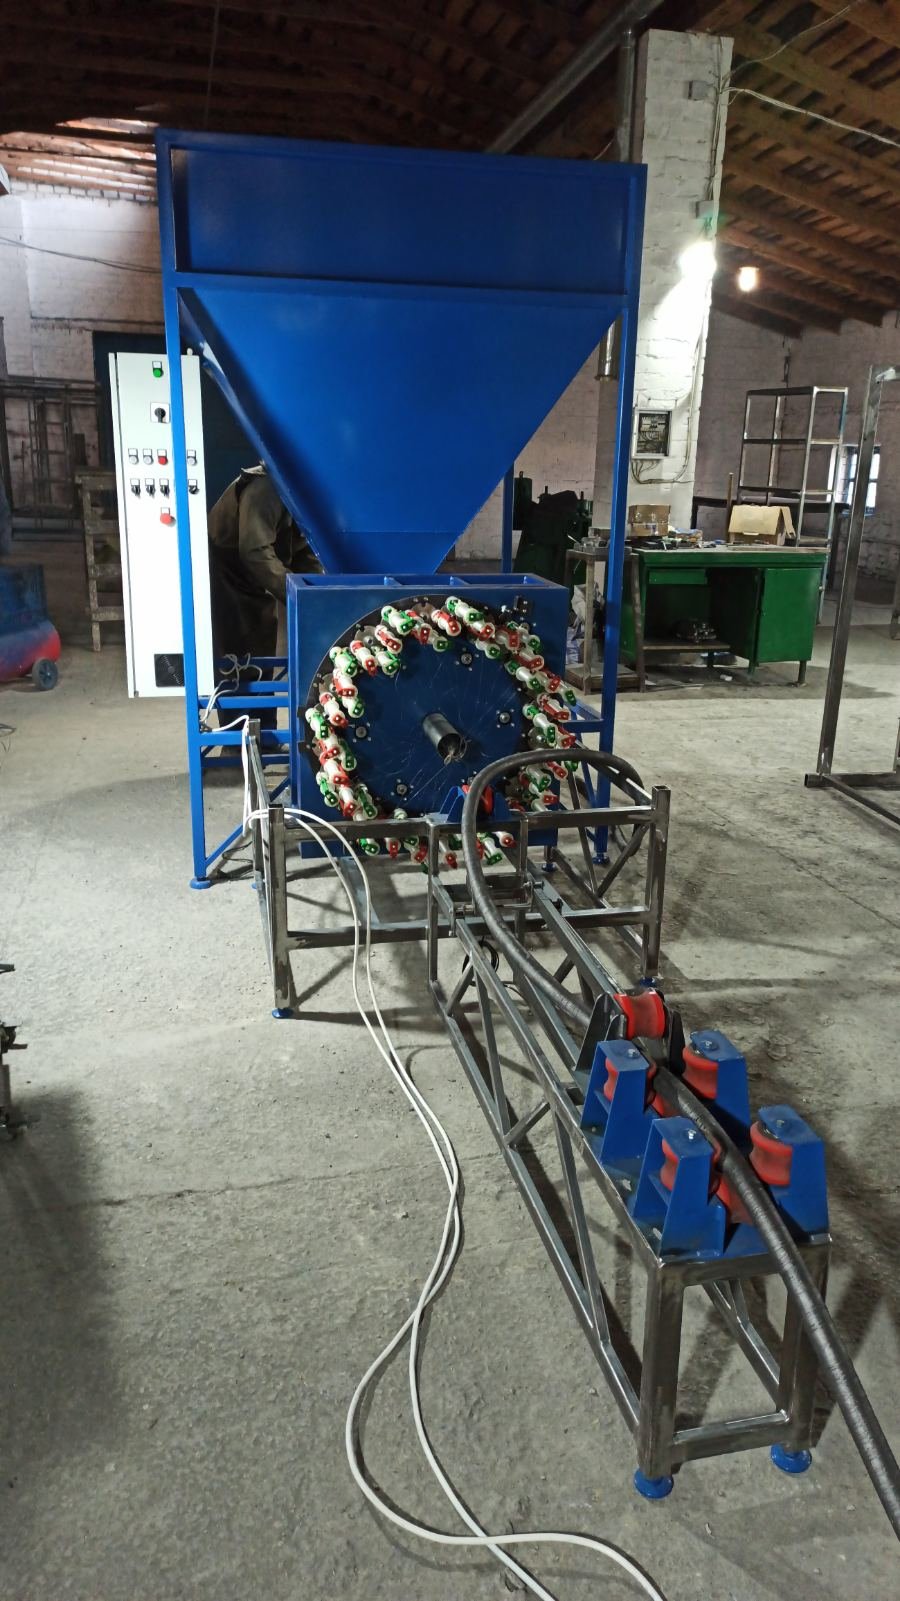
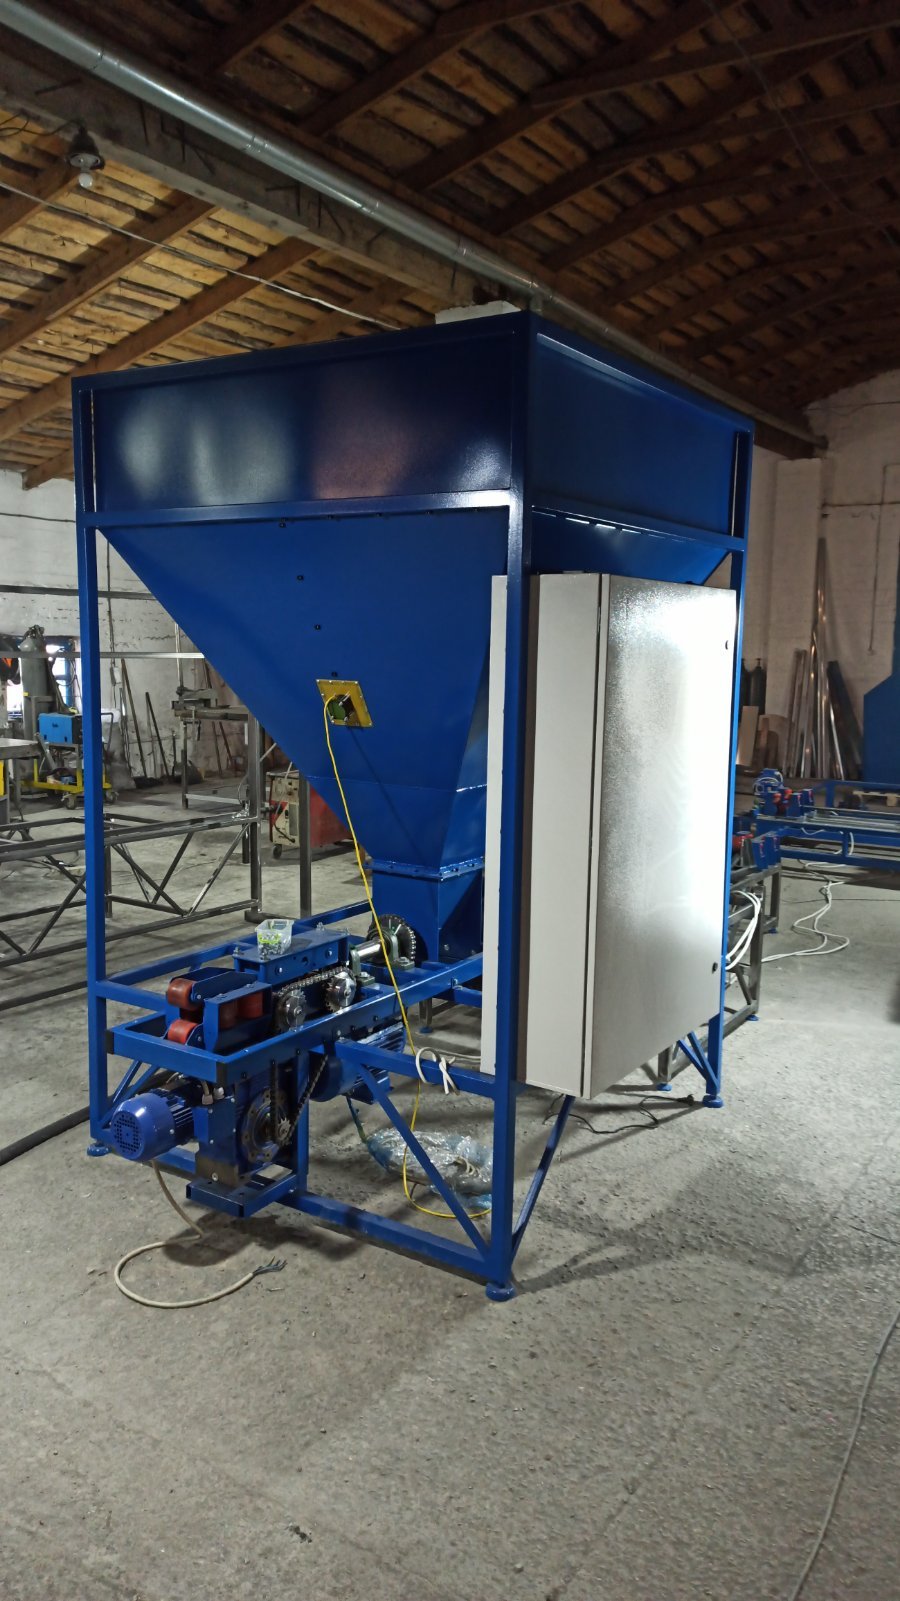
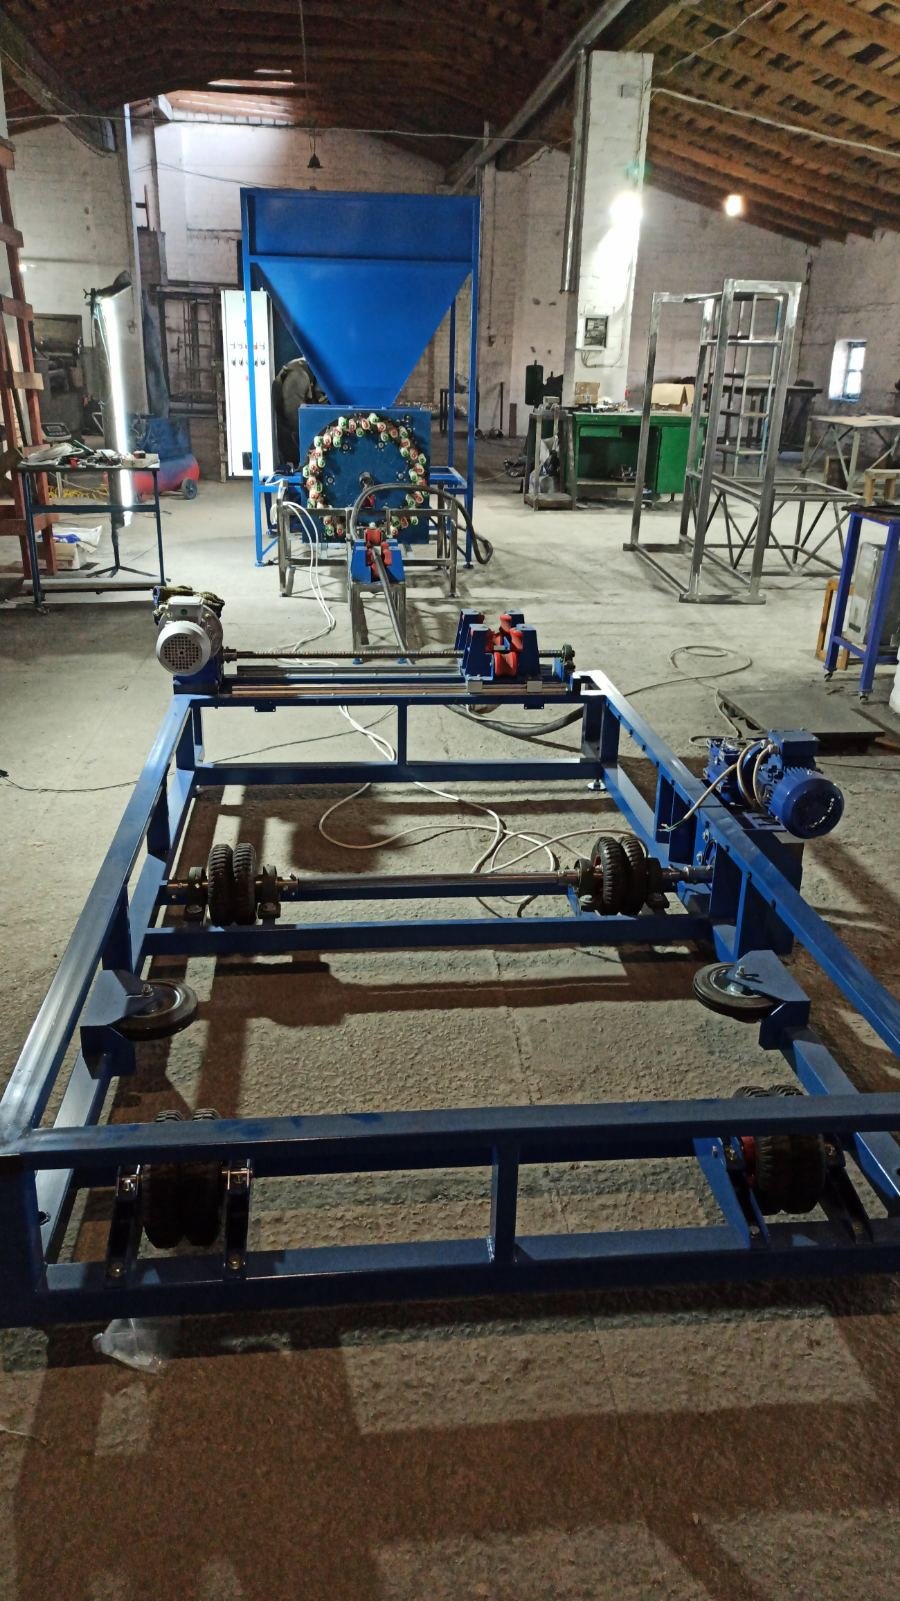
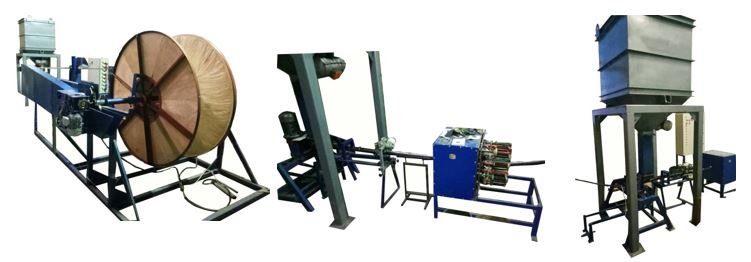
Zusammensetzung der Anlage:
- Einheit zum Abwickeln des elektrischen Kabels
- Einzugsvorrichtung
- Bunker
- Nähmaschine
- Flechtmaschine
- Spannungseinheit
- Einheit für die automatisierte Aufwicklung von Kabelprodukten
Funktionsprinzip der Anlage:
Der Bediener montiert die Kabeltrommel auf der Einheit zum Abwickeln des elektrischen Kabels (1), fädelt das Ende des Leiters in die Einzugsvorrichtung (2) ein, welche es zur Kokszufuhreinheit vorschiebt. Nach dem Öffnen des Schiebers aktiviert der Bediener den Vibrationsmotor am Bunker (3) und den Vibrationsmotor an der Kokszufuhreinheit (3).
Die Einzugsvorrichtung führt das Kabel durch den Schlauchformer, gefolgt von der Füllung des Schlauchs mit Koks und dessen Vernähung durch die Nähmaschine (4). Das genähte Ende des Kabels wird umwickelt und in die Flechtmaschine (5) eingeführt, die das Umflechten des Schlauchs mit Faden vornimmt, an deren Ausgang das fertige Produkt erhalten wird.
Nach dem Passieren der Flechtmaschine gelangt das Produkt in die Spannungseinheit (6) mit zwei Endschaltern, die die gespannte und die entspannte Position fixieren. Das Ende des fertigen Produkts wird nach der Durchhangzone auf eine Trommel (Spule) aufgewickelt, die an der Einheit für die automatisierte Aufwicklung von Kabelprodukten (7) montiert ist. Die Aufwickeleinheit (7) wird beim Absinken des Kabels in die unterste Position eingeschaltet und beim Erreichen des gespannten Zustands abgeschaltet. Nach dem Abschalten wird die Aufwickeleinheit erst wieder eingeschaltet, wenn das Kabel erneut die unterste Markierung erreicht.
Nach dem Einfädeln des Kabels auf die Trommel der Aufwickeleinheit (7) läuft der Produktionszyklus kontinuierlich bis zur Fertigstellung des Geflechts des 200 Meter langen Kabelrohlings ab.
Anwendungsbereich des Anodenerders:
Anodenerder sind für den Einsatz als schwerlösliche Komponenten von oberflächlichen verlängerten Anodenerdern in kathodischen Korrosionsschutzsystemen von Hauptrohrleitungen und anderen unterirdischen Metallobjekten konzipiert.
Die schwerlösliche Elektrode des Erders besteht aus korrosionsbeständigem Material mit einer elektrochemisch aktiven Metalloxidbeschichtung. Die Elektrode ist mit einer verteilten Stromeinspeisung über die gesamte Länge des Erders ausgestattet.
Zusätzliche Informationen
Garantie 12 Monate
Nachgarantieservice