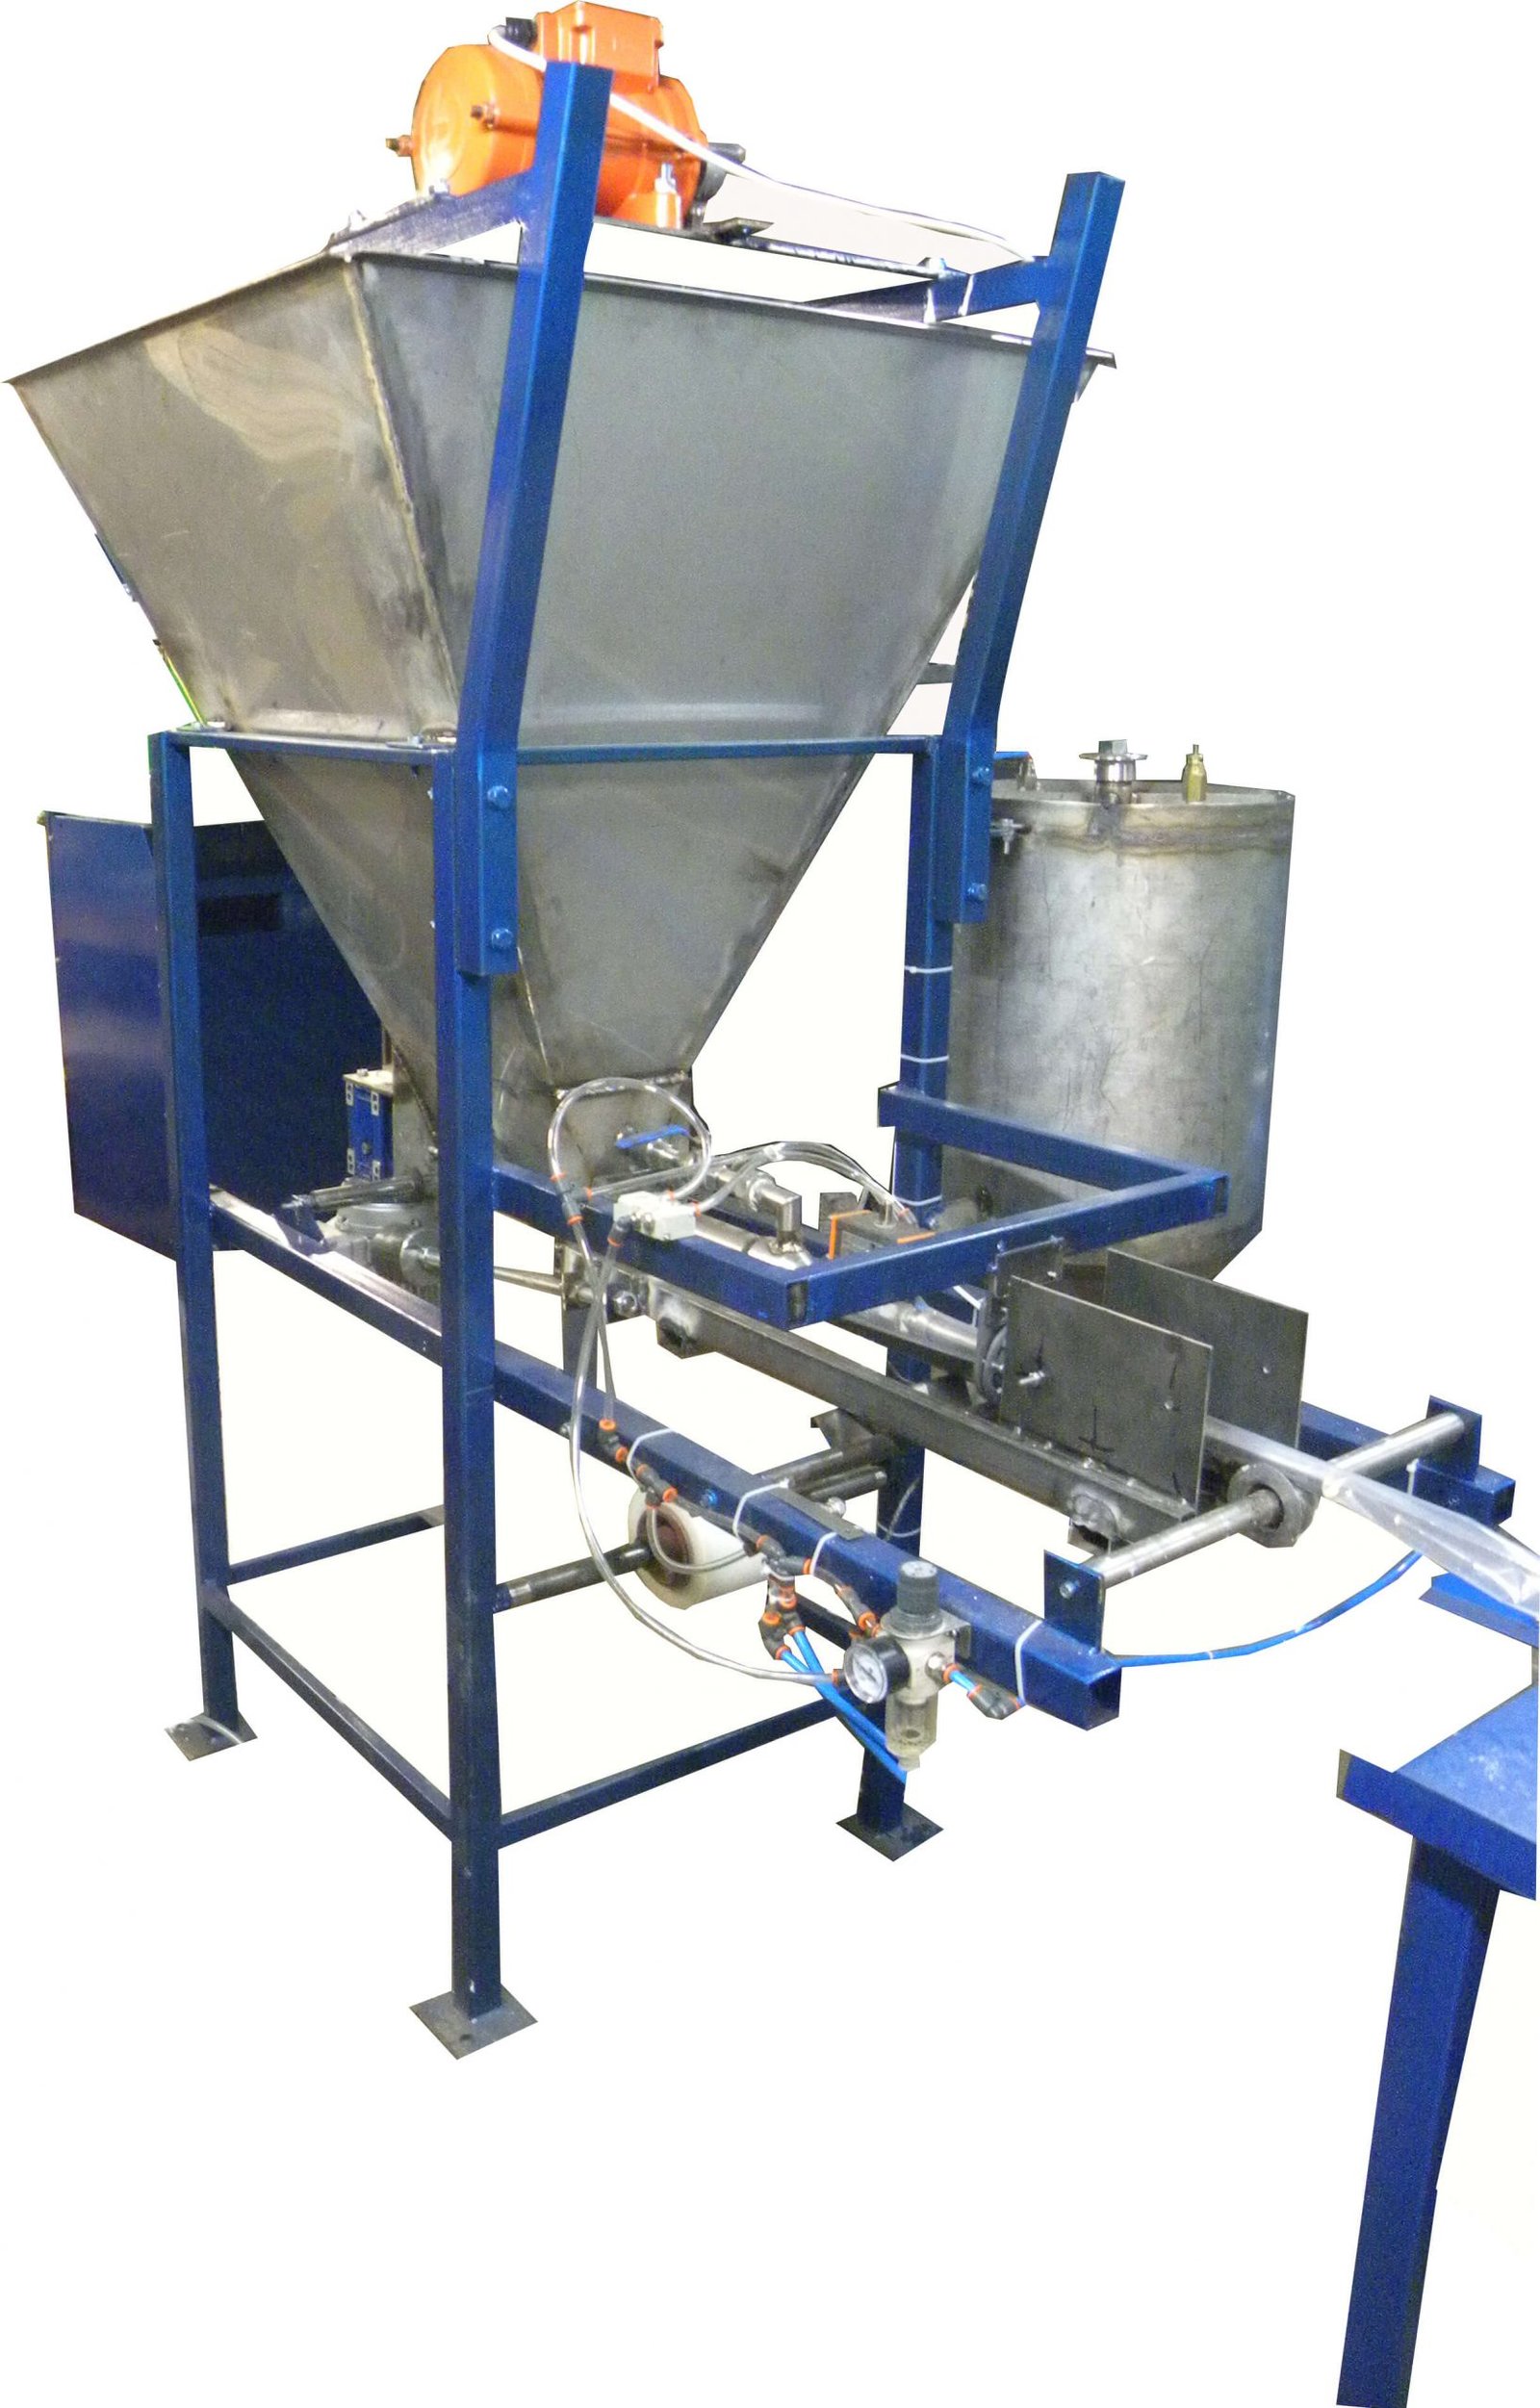


Линия создана для выпуска эластичной оболочки из полимерных пленочных материалов, ее дозированного наполнения одним или двумя ингредиентами с раздельными перегородками, запечатывания металлической скобой и разделения на штучные изделия.
Технические характеристики:
Продукт – любая полувязкая смесь (абразивная, неагрессивная). Материал оболочки – ПЭНД; ПЭВС от 80 мкм до 100 мкм.
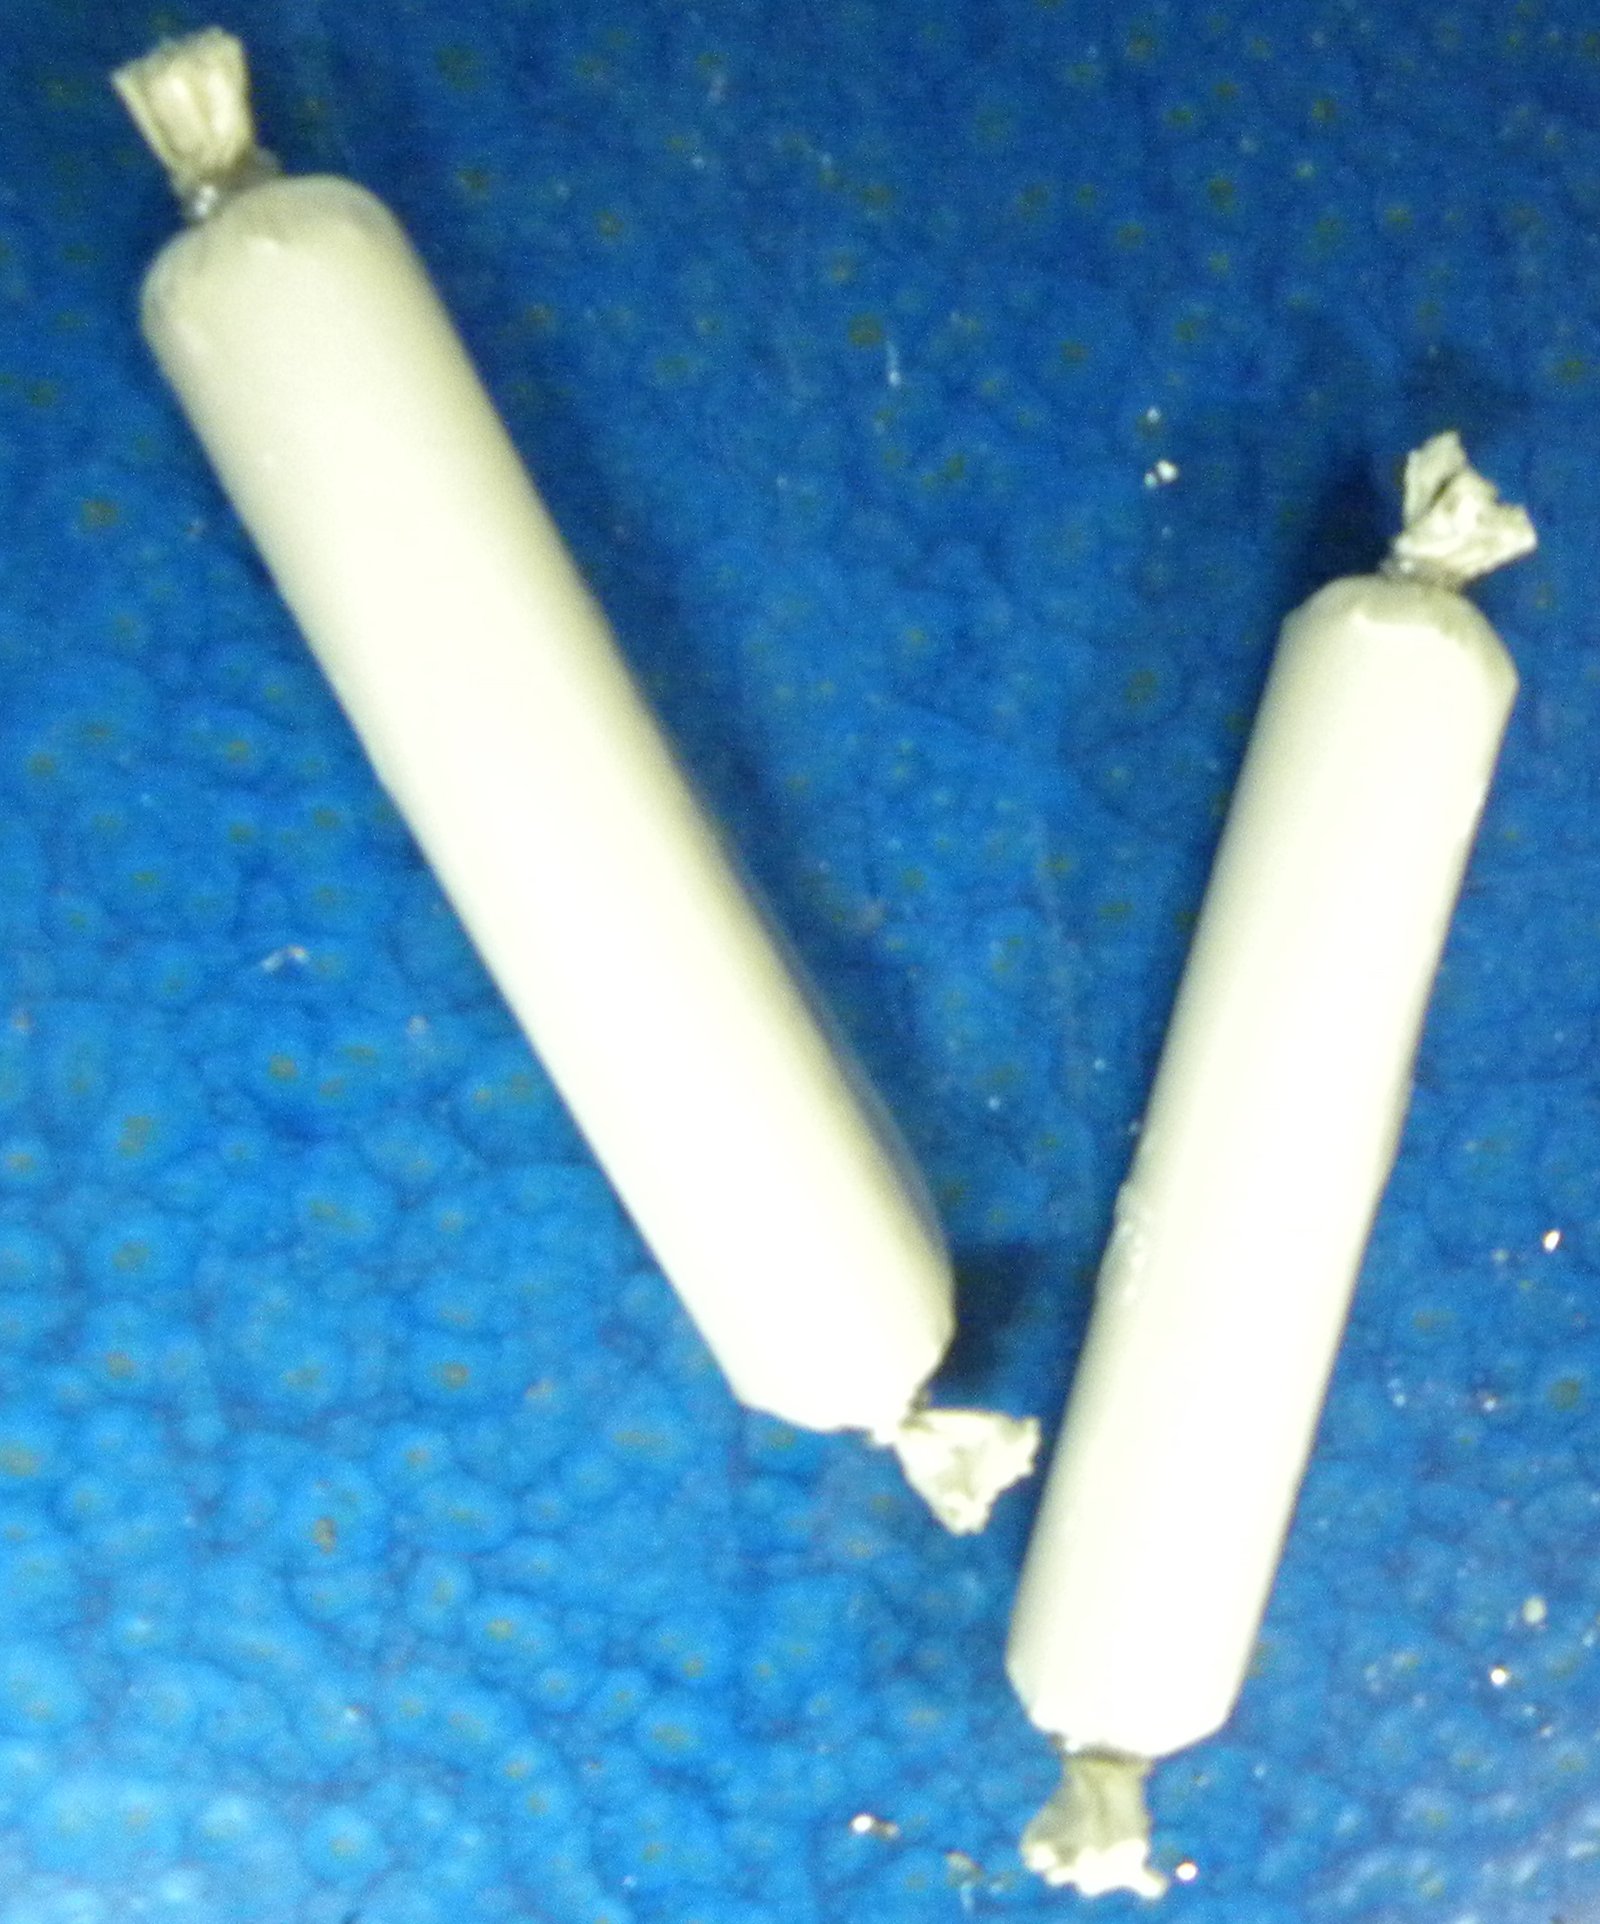
Технические характеристики изделия*
- длина – 300 – 900 +/- 5 мм;
- диаметр – 25 +/- 1 мм;
- масса – 300 – 900 г;
- клипса – металл (с двух сторон).
- производительность – до 5 изв./мин.
*Возможно производство подобной линии в соответствии с персональными требованиями заказчика.
Характеристики линии
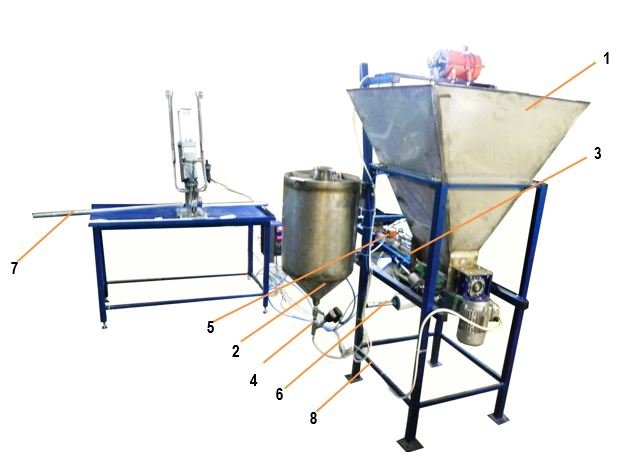
Шнековый питатель дозированной подачи продукта из бункера-накопителя – 3.
- подключение – 380 В; 50 Гц; 1,1 кВт.
- управление (пуск/остановка) – по датчикам
- емкость бункера – до 250 литров.
Объемный дозатор – 4.
- тип – объемный.
- Объем дозы – 5 – 20 г.
- погрешность – +/-5%.
- привод – пневматика.
- подключение – 220 В; 50 Гц; 0,25 кВт. 6 атм/60 л/мин.
- емкость бункера – до 60 л.
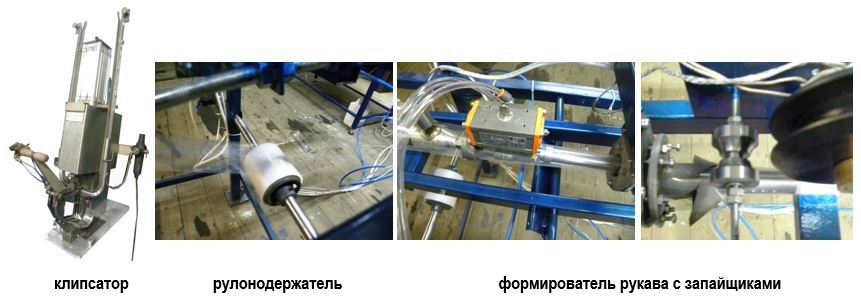
Формирователь рукава со сварочными устройствами – 5.
- тип нагрева – импульсный.
- тип шва – сварочный 3 мм.
- длина шва – до 900 мм.
- количество швов – 2 (встречно).
- привод – пневматика.
- протяжка – автоматическая.
Рулонодержатель – 6.
- количество – 1 шт.
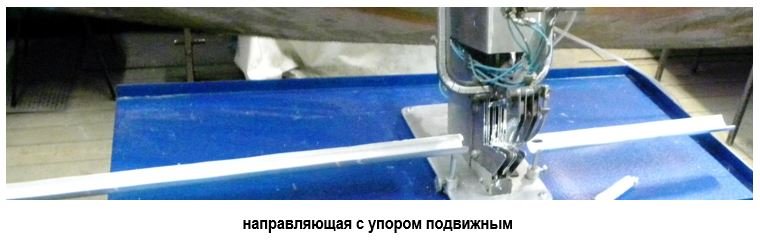
Направляющая с подвижным стопором – 7.
- количество – 1 шт.
Станина – 8.
- количество – 1 шт.
Двухрядный клипсатор – 9.
- количество – 1 шт.
- скоба – металл.
- количество ручьев – 2.
- нож – серповидный 1 шт.
- привод – пневматический
- управление – ручное, кнопочное
габаритные размеры установки, не более – 2600х700х1500 мм.
вес – до 180 кг.
Оператор — 1 чел. + подсобник.
Узлы и элементы оборудования, контактирующие с продуктом, изготавливаются из коррозионностойких материалов.
Конструкция предусматривает быструю разборку агрегатов для санитарной обработки.
Назначение
Линия создана для выпуска эластичной оболочки из полимерных пленочных материалов, ее дозированного наполнения одним или двумя ингредиентами с раздельными перегородками, запечатывания металлической скобой и разделения на штучные изделия.
Сферы применения линии
Производство ампул для анкерного крепления, упаковки строительных смесей и других материалов непищевого назначения.
Состав линии:
- бункер-накопитель первого типа продукта
- бункер-накопитель второго типа продукта
- дозатор первого типа продукта
- дозатор (игольчатый питатель) второго типа продукта
- формирователь рукава со сварочными устройствами
- рулонодержатель
- направляющая с подвижным стопором
- станина
- клипсатор двухрядный
Принцип работы
Линия состоит из:
- установки для формирования и заполнения технологическими материалами и
- установки формирования длины ампулы, ее клипсования и обрезки.
Установка (1) представляет собой сварную металлическую конструкцию, на которой смонтированы:
Бункер (1) со шнековым питателем (3) и электроприводом подачи первого типа продукта.
На выходе шнекового питателя установлена цевка с воротниковым формирователем рукава и направляющими роликами.
Над цевкой размещен роликовый нагреватель сварочного аппарата постоянного нагрева и ролик охлаждения шва.
На основной станине металлоконструкции (8) установлен бункер (2) с системой клапанов и игольчатым питателем (4) для наполнения ампул вторым типом продукта. Игольчатый питатель (4) установлен над цевкой дозатора.
В нижней части станины расположен рулонодержатель и выравнивающие рамки подачи пленки.
В комплекс линии входит свободный стол, на котором размещается двухскрепочный клипсатор (9), пульт управления линией и распределители сжатого воздуха.
Из рулона пленки, смонтированного на рулонодержателе, пленка через систему выравнивающих роликов проходит через формирователь рукава и охватывает цевку, причем игольчатый питатель располагается между двумя слоями пленки. Во время протягивания пленки по цевке ролик сварочной головки прокатывается по пленке, образуя два параллельных шва на расстоянии 16 мм.
По команде оператора запускается привод шнекового питателя, и масса из бункера (1) через цевку попадает во внутреннюю полость полимерного рукава.
Одновременно из бункера (2) под давлением сжатого воздуха через игольчатый питатель второй тип продукта попадает во внешнюю полость оболочки, образованную между двумя линиями запайки.
Под давлением первого продукта и благодаря подтягиванию оператором наполненный рукав движется на стол с установленным на нем клипсатором.
Достигнув необходимой длины изделия, оператор опускает рычаг клипсатора и, пережав сформированную оболочку, устанавливает две соседние клипсы и отрезает готовый мерный сегмент изделия.
Цикл повторяется.
Дополнительная информация
Гарантия 12 месяцев
Сервисное обслуживание после окончания гарантии