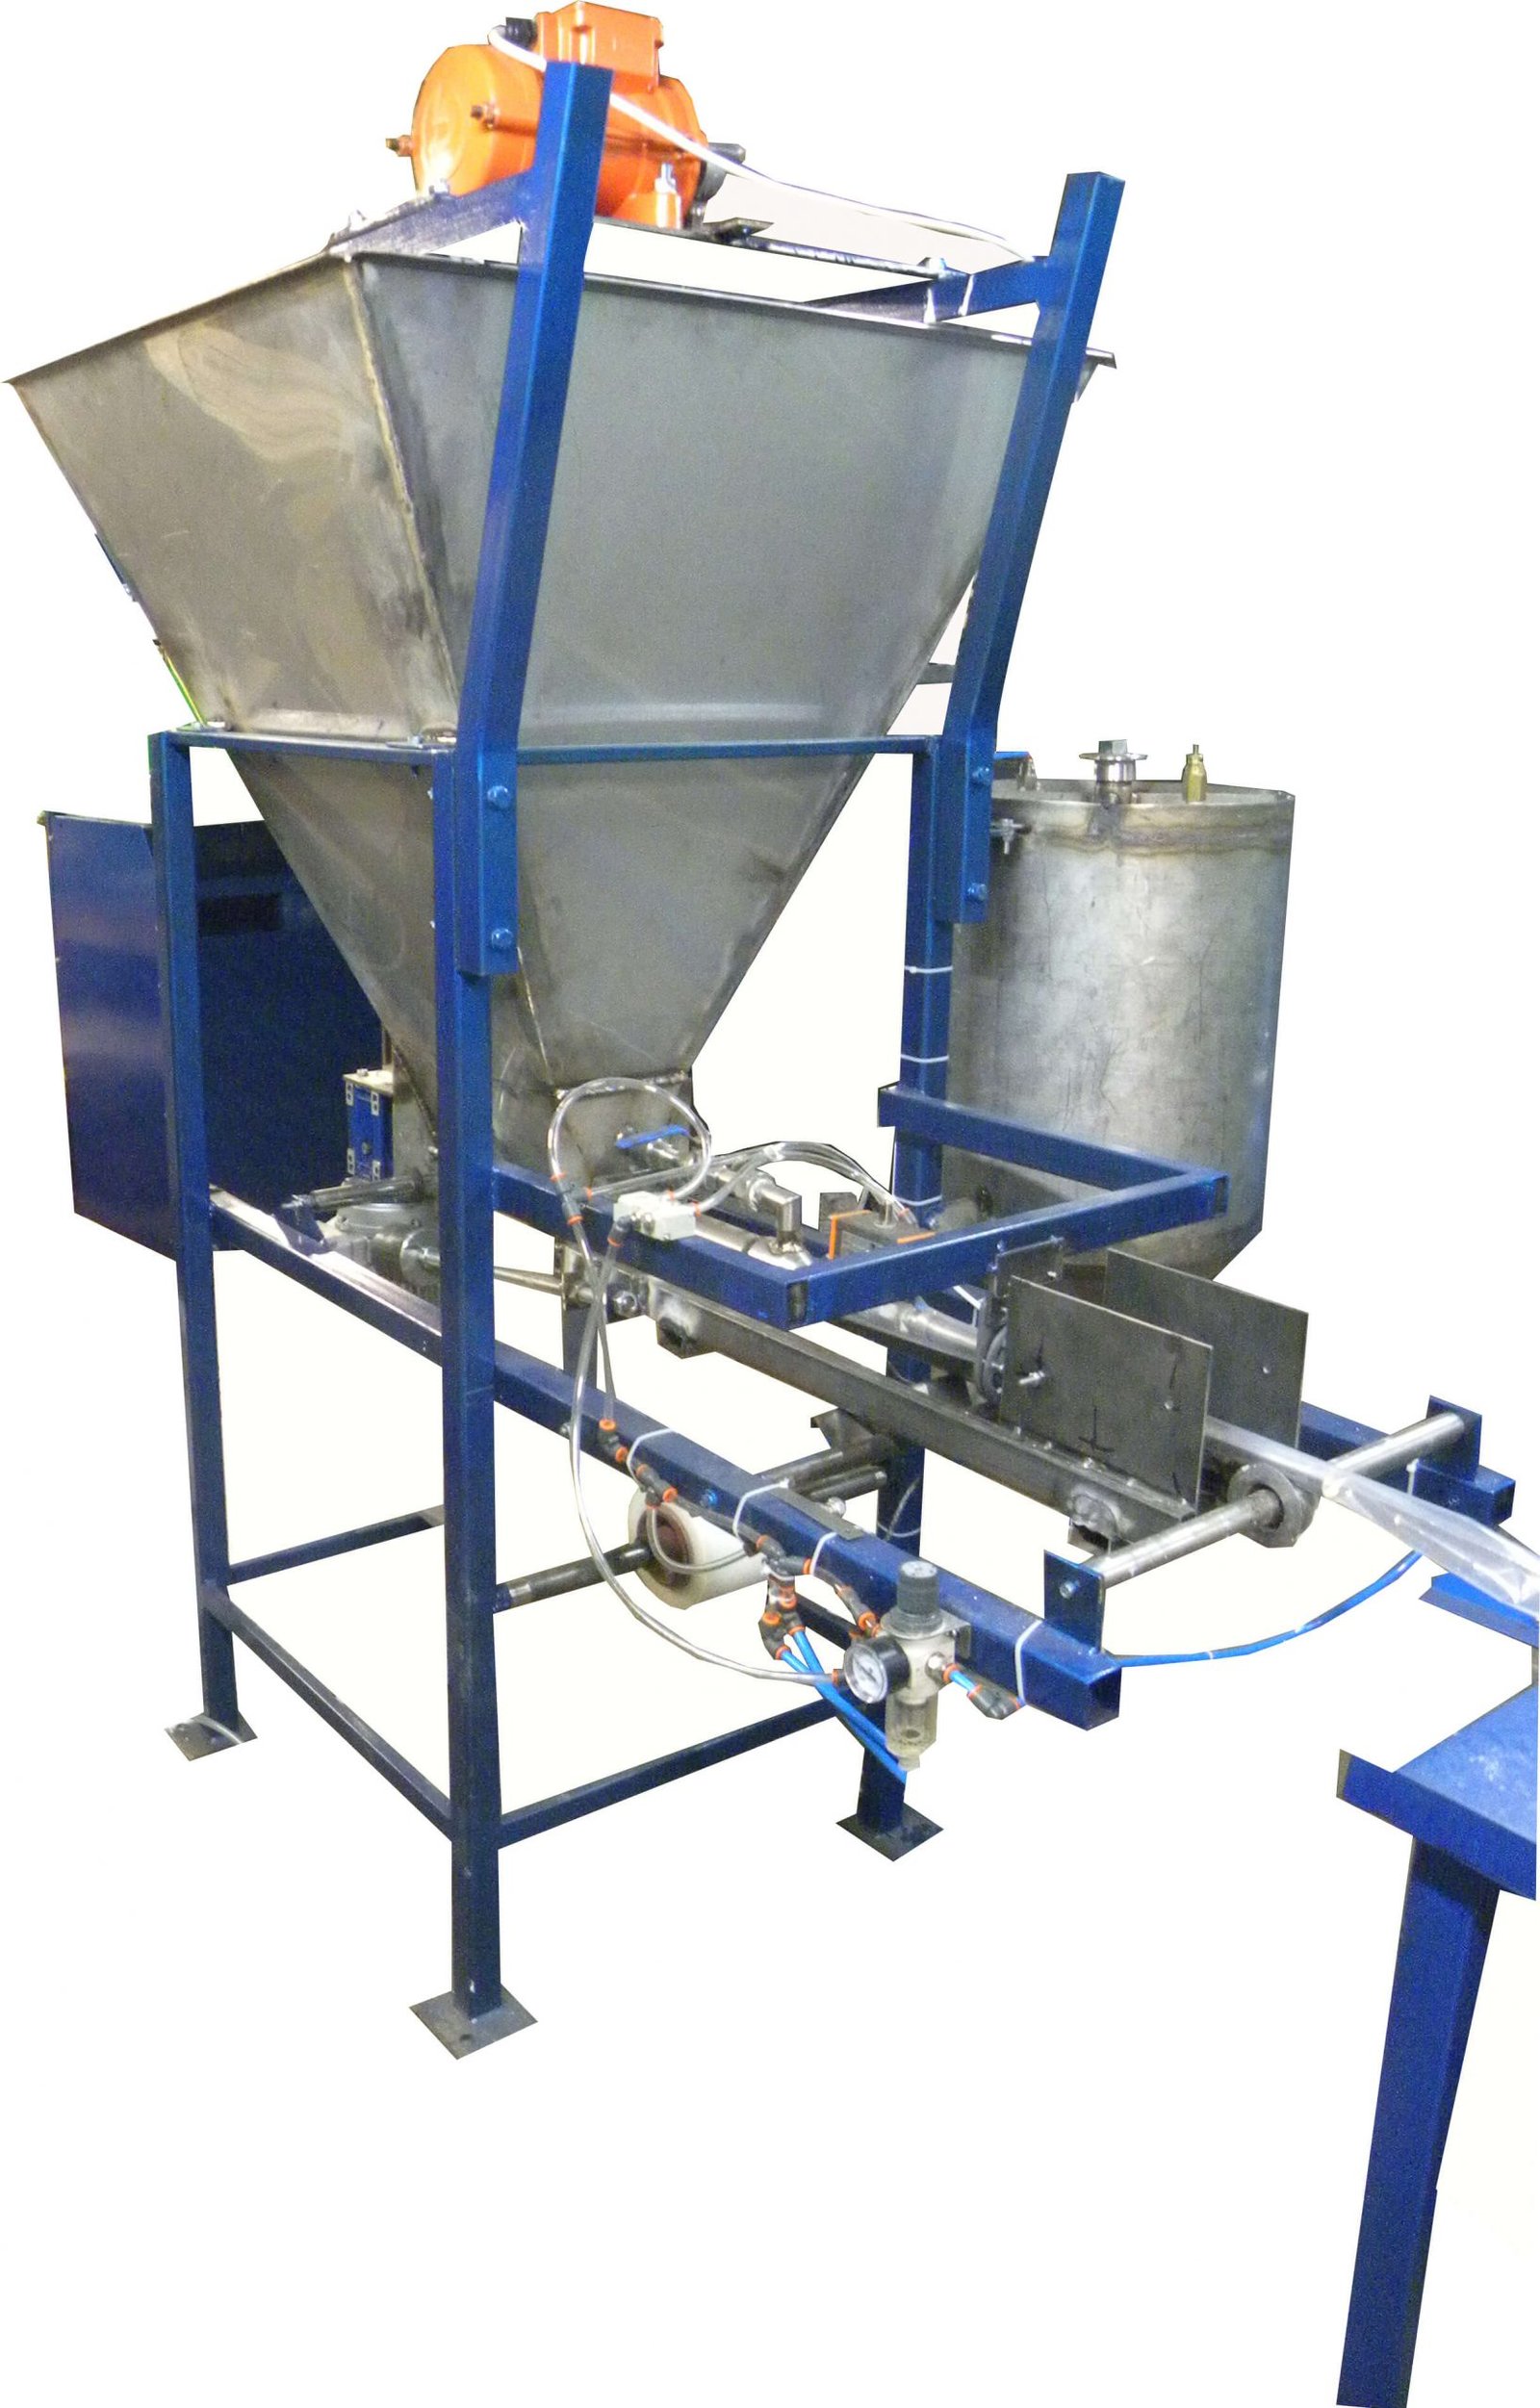


Linia jest przeznaczona do produkcji elastycznej powłoki z polimerowych materiałów folkowych, jej dozowanego napełniania jednym lub dwoma składnikami z osobnymi przegrodami, zamykania metalową spinką oraz podziału na wyroby sztukowe.
Dane techniczne:
Produkt – dowolna masa półpłynna (ścierna, nieagresywna). Materiał powłoki – HDPE; LDPE od 80 µm do 100 µm.
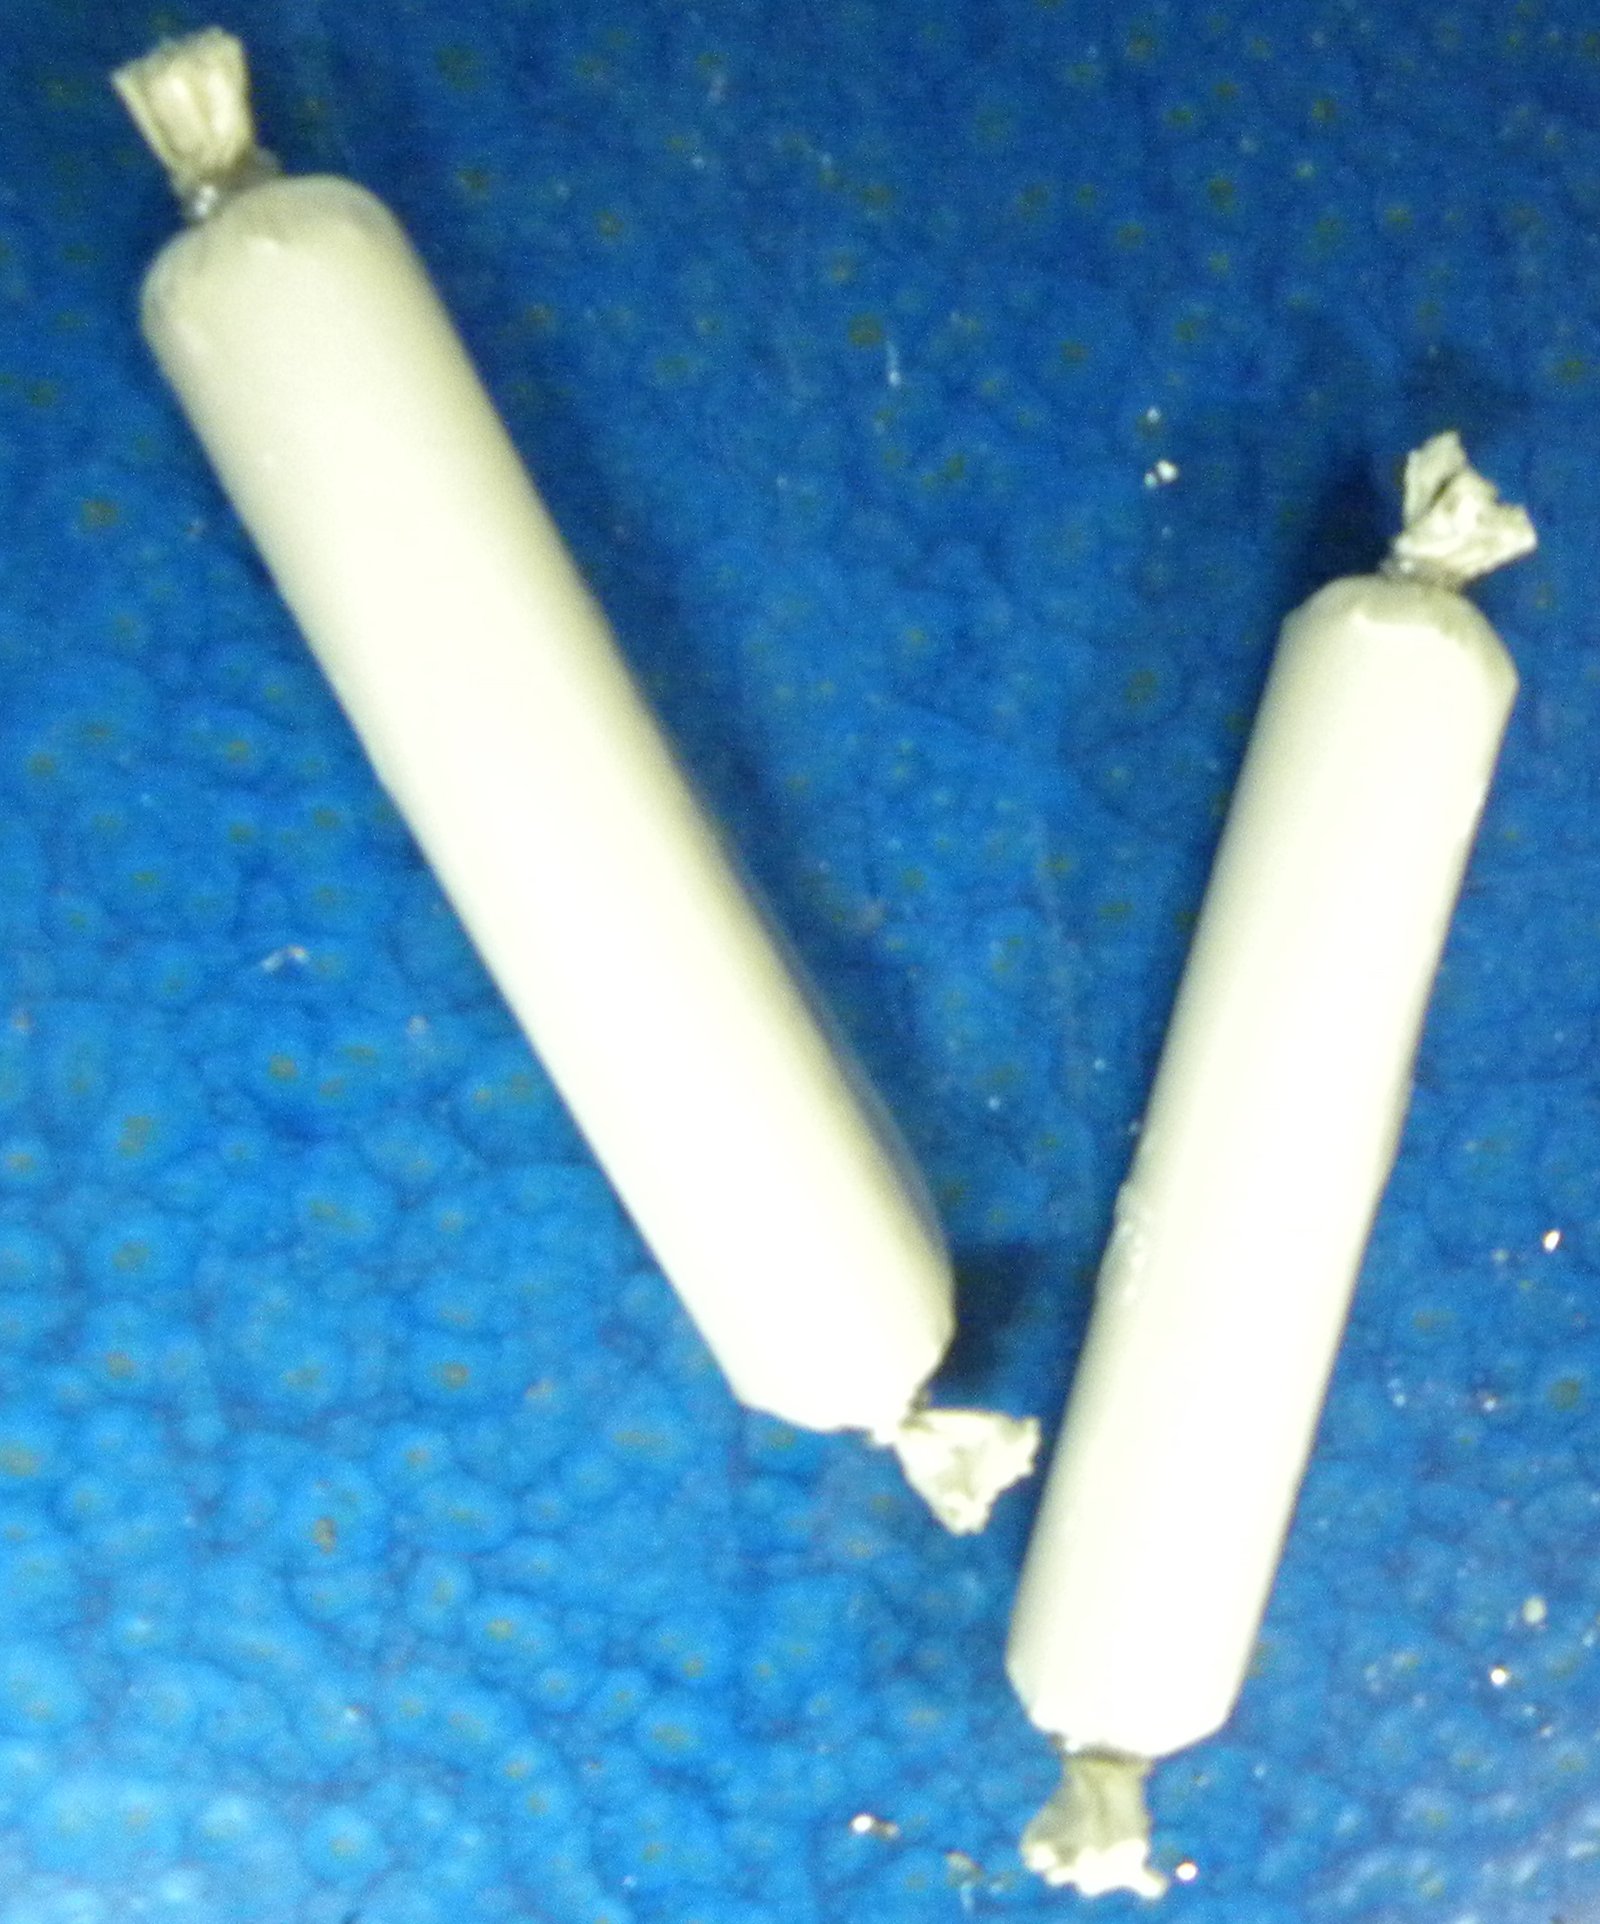
Dane techniczne wyrobu*
- długość – 300 – 900 +/- 5 mm;
- średnica – 25 +/- 1 mm;
- masa – 300 – 900 g;
- klips – metal (z obu stron).
- wydajność – do 5 szt./min.
*Możliwa produkcja podobnej linii zgodnie z indywidualnymi wymaganiami zamawiającego.
Charakterystyka linii
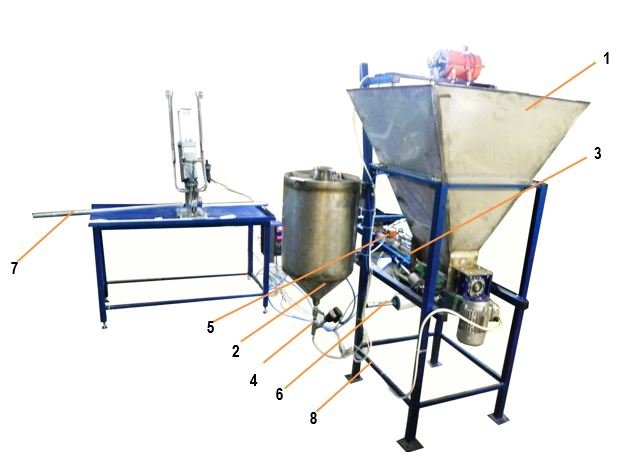
Podajnik ślimakowy dozowanego podawania produktu z zasobnika – 3.
- podłączenie – 380 V; 50 Hz; 1,1 kW.
- sterowanie (start/stop) – za pomocą czujników
- pojemność zasobnika – do 250 litrów.
Dozownik objętościowy – 4.
- typ – objętościowy.
- objętość dozy – 5 – 20 g.
- błąd – +/-5%.
- napęd – pneumatyka.
- podłączenie – 220 V; 50 Hz; 0,25 kW. 6 atm / 60 l/min.
- pojemność zasobnika – do 60 l.
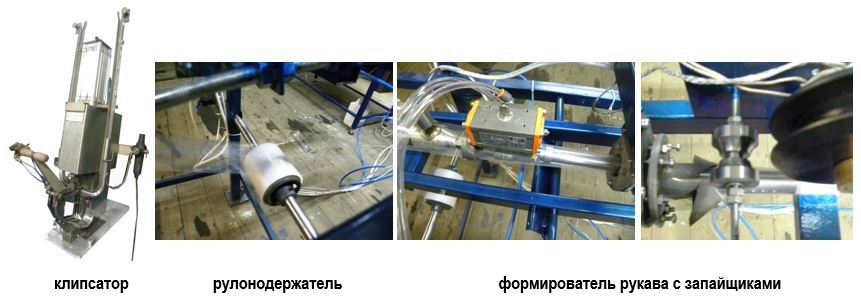
Formierka rękawa z urządzeniami zgrzewającymi – 5.
- typ nagrzewu – impulsowy.
- typ szwu – zgrzew 3 mm.
- długość szwu – do 900 mm.
- liczba szwów – 2 (przeciwbieżne).
- napęd – pneumatyka.
- ciągnięcie – automatyczne.
Uchwyt rolki – 6.
- ilość – 1 szt.
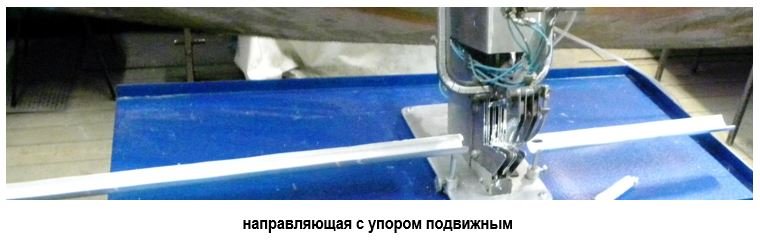
Prowadznica z ruchomym zderzakiem – 7.
- ilość – 1 szt.
Rama – 8.
- ilość – 1 szt.
Klipsownica dwurzędowa – 9.
- ilość – 1 szt.
- klips – metal.
- liczba strumieni – 2.
- nóż – sierpowaty 1 szt.
- napęd – pneumatyczny
- sterowanie – ręczne, przyciskowe
wymiary gabarytowe urządzenia, nie więcej niż – 2600x700x1500 mm.
waga – do 180 kg.
Operator – 1 osoba + pomocnik.
Węzły i elementy wyposażenia mające kontakt z produktem są wykonane z materiałów odpornych na korozję.
Konstrukcja przewiduje szybki demontaż agregatów do czyszczenia sanitarnego.
Przeznaczenie
Linia jest przeznaczona do produkcji elastycznej powłoki z polimerowych materiałów folkowych, jej dozowanego napełniania jednym lub dwoma składnikami z osobnymi przegrodami, zamykania metalową spinką oraz podziału na wyroby sztukowe.
Obszary zastosowania linii
Produkcja ampułek do kotew gruntowych, pakowania zapraw budowlanych i innych materiałów nieżywnościowych.
Skład linii:
- zasobnik pierwszego rodzaju produktu
- zasobnik drugiego rodzaju produktu
- dozownik pierwszego rodzaju produktu
- dozownik (podajnik igłowy) drugiego rodzaju produktu
- formierka rękawa z urządzeniami zgrzewającymi
- uchwyt rolki
- prowadznica z ruchomym zderzakiem
- rama
- klipsownica dwurzędowa
Zasada działania
Linia składa się z:
- urządzenia do formowania i napełniania materiałami technologicznymi oraz
- urządzenia do formowania długości ampułki, jej klipsowania i odcinania.
Urządzenie (1) jest spawaną konstrukcją metalową, na której zamontowano:
Zasobnik (1) z podajnikiem ślimakowym (3) oraz napędem elektrycznym podawania pierwszego rodzaju produktu.
Na wyjściu podajnika ślimakowego zainstalowana jest tuleja (szyjka) z kołnierzową formierką rękawa i rolkami prowadzącymi.
Nad tuleją umieszczony jest grzejnik rolkowy zgrzewarki stałego grzania oraz rolka chłodzenia szwu.
Na głównej ramie konstrukcji metalowej (8) zamontowany jest zasobnik (2) z systemem zaworów i podajnikiem igłowym (4) do napełniania ampułek drugim rodzajem produktu. Podajnik igłowy (4) jest umieszczony nad tuleją dozownika.
W dolnej części ramy znajduje się uchwyt rolki oraz ramki wyrównujące podawanie folii.
W skład kompleksu linii wchodzi wolny stół, na którym znajduje się dwuzaciskowa klipsownica (9), pulpit sterowania linią oraz rozdzielacze sprężonego powietrza.
Z rolki folii zamontowanej na uchwycie folia przechodzi przez system rolek wyrównujących, przez formierkę rękawa i otacza tuleję, przy czym podajnik igłowy znajduje się między dwiema warstwami folii. Podczas ciągnięcia folii po tulei rolka głowicy zgrzewającej przetacza się po folii, tworząc dwa równoległe szwy w odległości 16 mm.
Na polecenie operatora uruchamiany jest napęd podajnika ślimakowego, a masa z zasobnika (1) przez tuleję trafia do wewnętrznej wnęki rękawa polimerowego.
Jednocześnie z zasobnika (2) pod ciśnieniem sprężonego powietrza przez podajnik igłowy drugi rodzaj produktu trafia do zewnętrznej wnęki powłoki, utworzonej między dwiema liniami zgrzewu.
Pod ciśnieniem pierwszego produktu oraz dzięki podciąganiu przez operatora napełniony rękaw przemieszcza się na stół z zainstalowaną na nim klipsownicą.
Po osiągnięciu wymaganej długości wyrobu operator opuszcza dźwignię klipsownice i, ściskając uformowaną powłokę, zakłada dwa sąsiednie klipsy oraz odcina gotowy odcinek mierzony wyrobu.
Cykl się powtarza.
Dodatkowe informacje
Gwarancja 12 miesięcy
Serwis pogwarancyjny