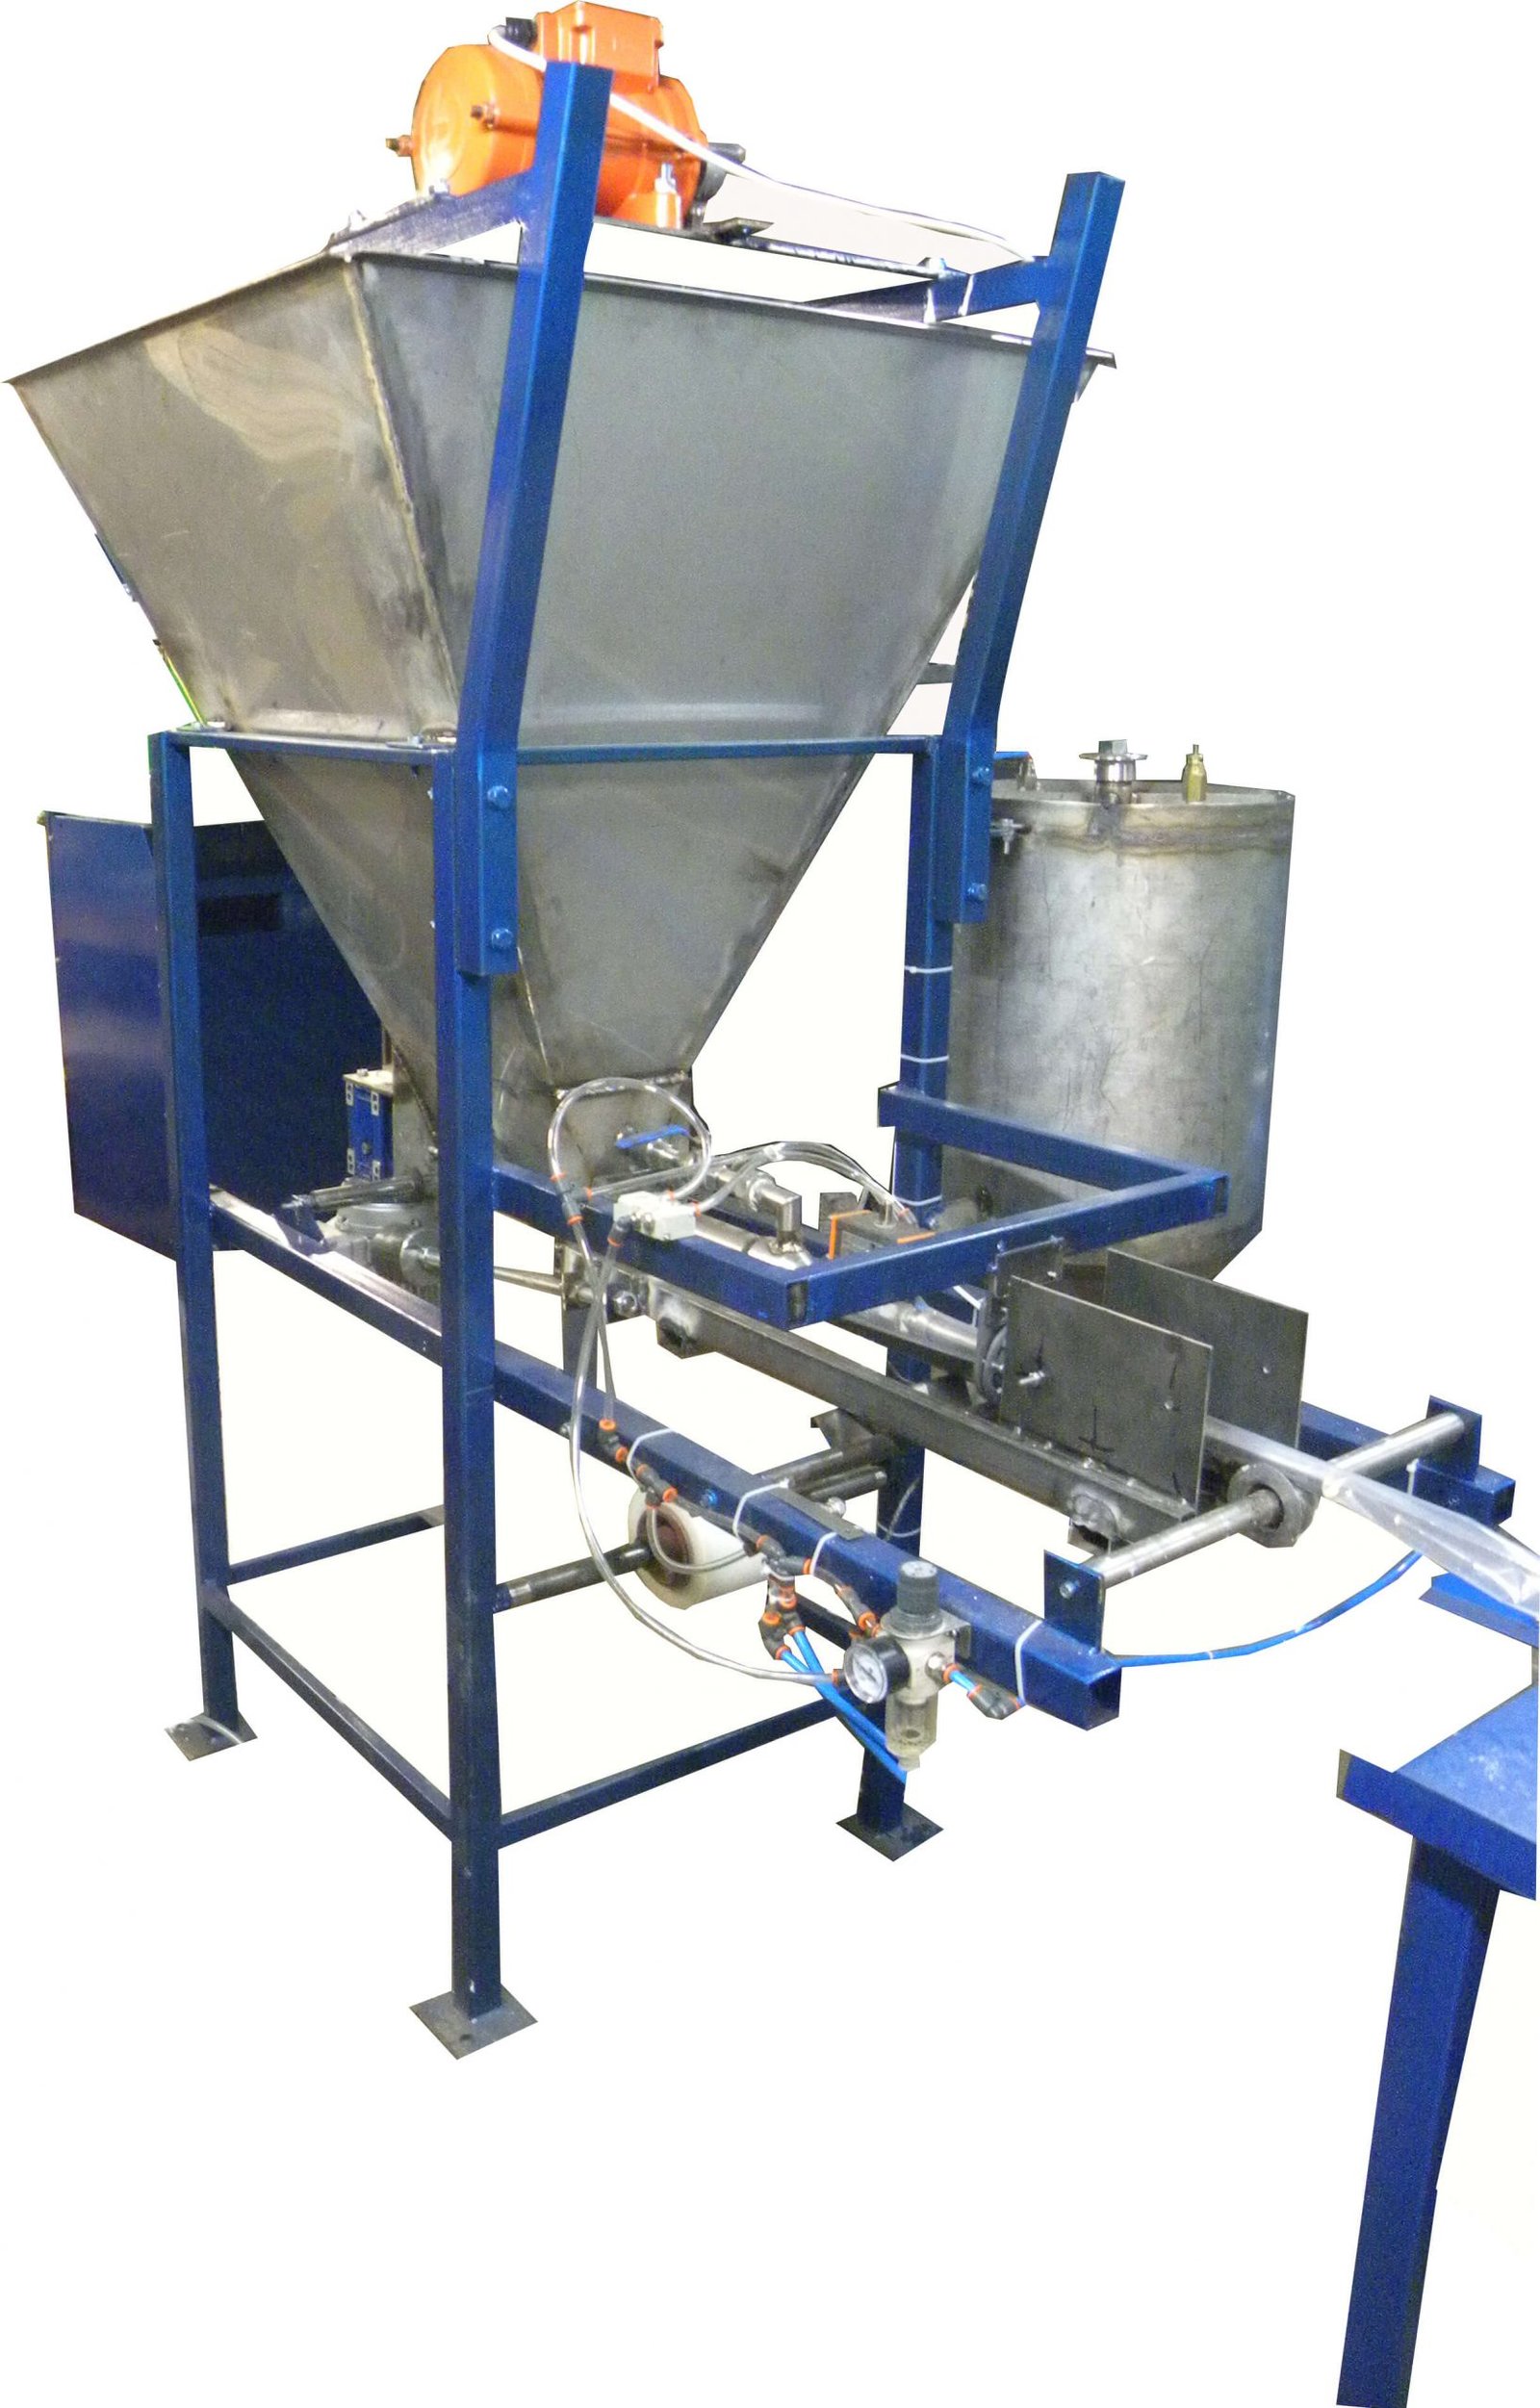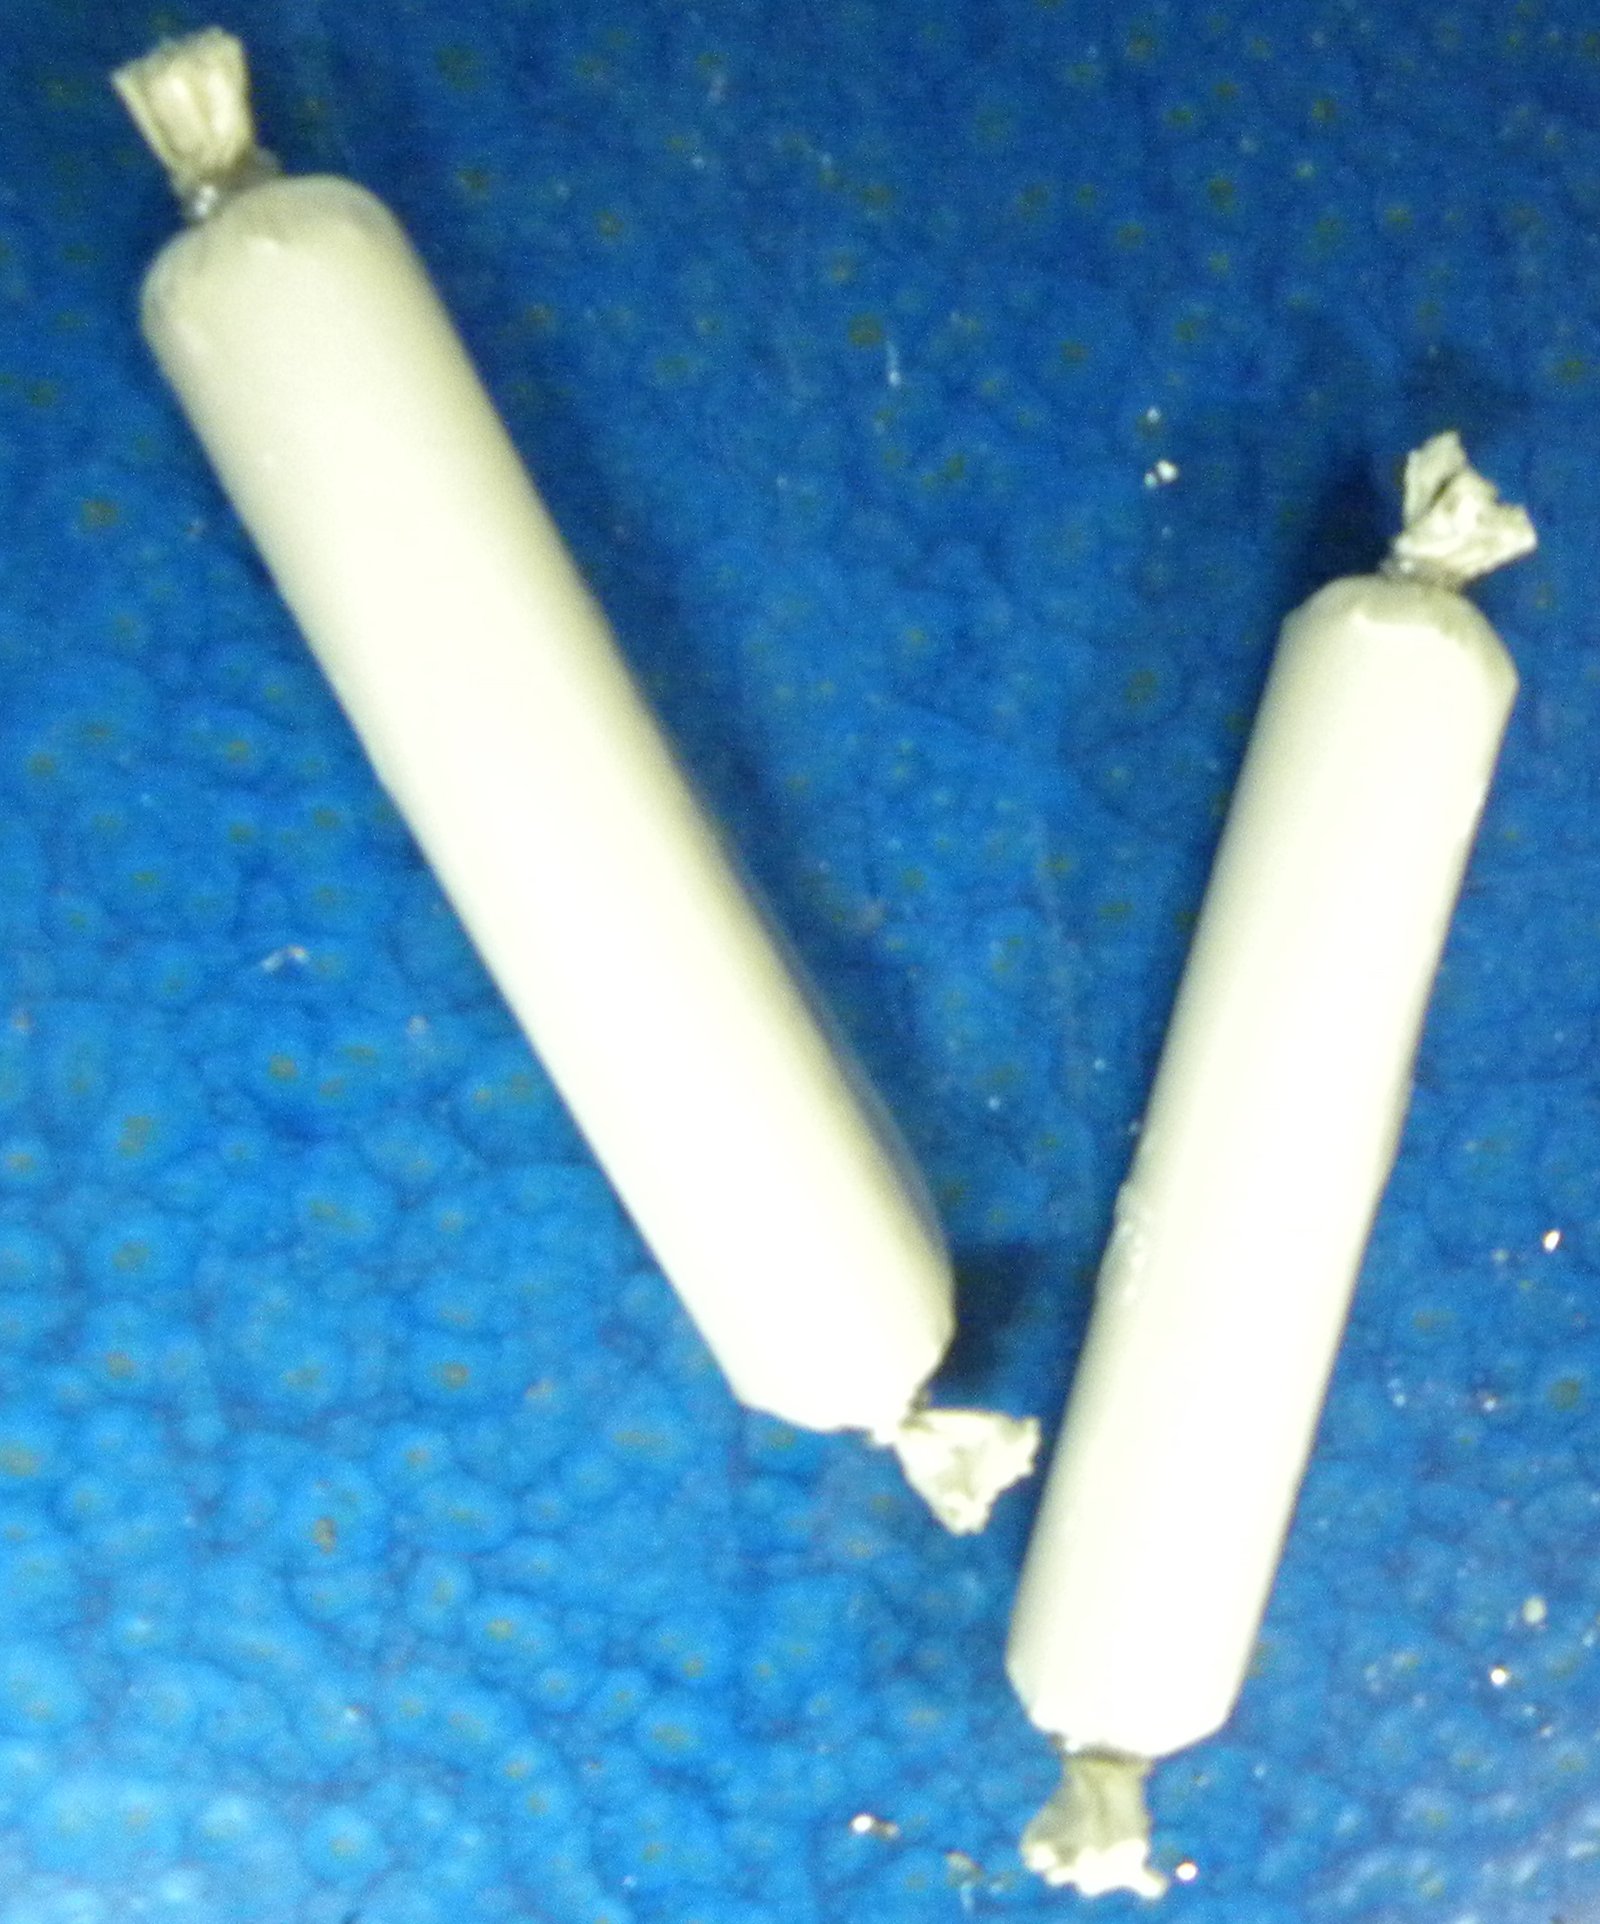


Die Anlage ist für die Herstellung von elastischen Hüllen aus Polymerfolienmaterialien, deren dosierte Befüllung mit einer oder zwei Komponenten mit getrennten Trennwänden, das Verschließen mit einer Metallklammer und die Unterteilung in Stückgüter konzipiert.
Technische Daten:
Produkt – beliebige halbflüssige Mischung (abrasiv, nicht aggressiv). Hüllenmaterial – HDPE; LDPE von 80 µm bis 100 µm.
Technische Daten des Produkts*
- Länge – 300 – 900 +/- 5 mm;
- Durchmesser – 25 +/- 1 mm;
- Masse – 300 – 900 g;
- Klammer – Metall (beidseitig).
- Leistung – bis zu 5 Stk./min.
*Die Herstellung einer ähnlichen Anlage nach individuellen Kundenwünschen ist möglich.
Anlageneigenschaften
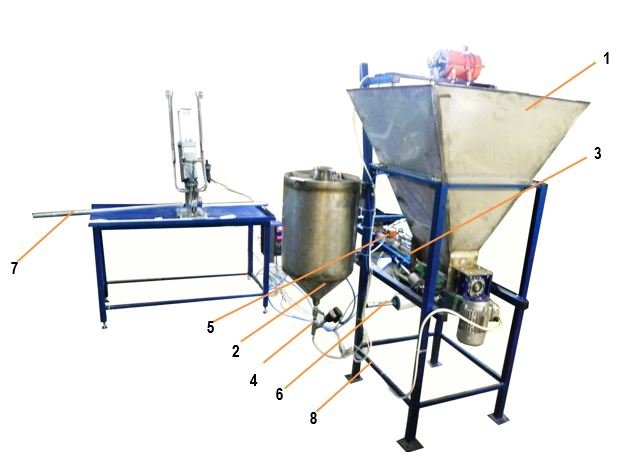
Schneckenförderer zur dosierten Produktzufuhr aus dem Vorratsbunker – 3.
- Anschluss – 380 V; 50 Hz; 1,1 kW.
- Steuerung (Start/Stopp) – über Sensoren
- Bunkerinhalt – bis zu 250 Liter.
Volumetrischer Dosierer – 4.
- Typ – volumetrisch.
- Dosiermenge – 5 – 20 g.
- Toleranz – +/-5%.
- Antrieb – Pneumatik.
- Anschluss – 220 V; 50 Hz; 0,25 kW. 6 bar / 60 l/min.
- Bunkerinhalt – bis zu 60 l.
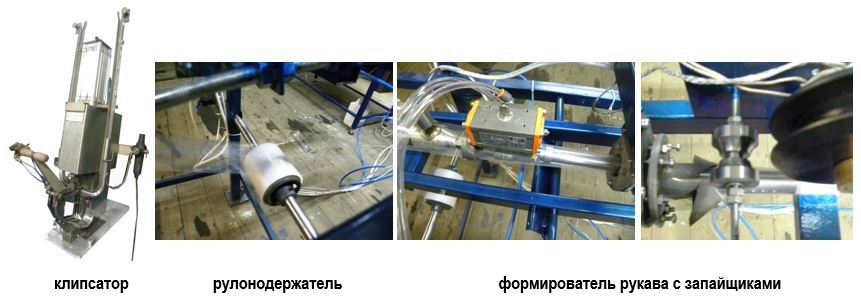
Schlauchformer mit Schweißvorrichtungen – 5.
- Heizart – Impuls.
- Schweißnahtart – Siegelnaht 3 mm.
- Nahtlänge – bis zu 900 mm.
- Anzahl der Nähte – 2 (gegenläufig).
- Antrieb – Pneumatik.
- Abzug – automatisch.
Rollenhalter – 6.
- Anzahl – 1 Stk.
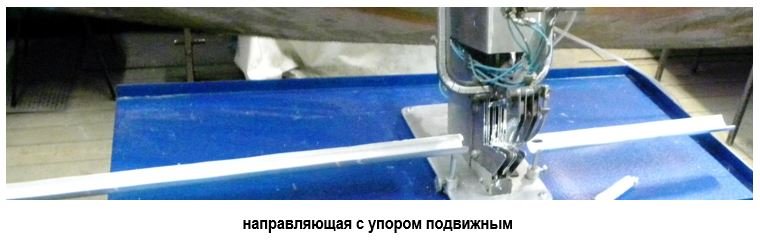
Führung mit beweglichem Anschlag – 7.
- Anzahl – 1 Stk.
Maschinengestell – 8.
- Anzahl – 1 Stk.
Doppelreihen-Klipsmaschine – 9.
- Anzahl – 1 Stk.
- Klammer – Metall.
- Anzahl der Stränge – 2.
- Messer – sichelförmig 1 Stk.
- Antrieb – pneumatisch
- Steuerung – manuell, über Tasten
Gesamtabmessungen der Anlage, max. – 2600x700x1500 mm.
Gewicht – bis zu 180 kg.
Bedienpersonal – 1 Person + Hilfskraft.
Anlagenteile und Elemente, die mit dem Produkt in Berührung kommen, sind aus korrosionsbeständigen Materialien gefertigt.
Die Konstruktion ermöglicht eine schnelle Demontage der Baugruppen zur sanitären Reinigung.
Verwendungszweck
Die Anlage ist für die Herstellung von elastischen Hüllen aus Polymerfolienmaterialien, deren dosierte Befüllung mit einer oder zwei Komponenten mit getrennten Trennwänden, das Verschließen mit einer Metallklammer und die Unterteilung in Stückgüter konzipiert.
Anwendungsbereiche der Anlage
Herstellung von Ampullen für Ankerbefestigungen, Verpackung von Bauchemie und anderen Nicht-Lebensmittelmaterialien.
Anlagenaufbau:
- Vorratsbunker des ersten Produkttyps
- Vorratsbunker des zweiten Produkttyps
- Dosierer des ersten Produkttyps
- Dosierer (Nadelspender) des zweiten Produkttyps
- Schlauchformer mit Schweißvorrichtungen
- Rollenhalter
- Führung mit beweglichem Anschlag
- Maschinengestell
- Doppelreihen-Klipsmaschine
Funktionsprinzip
Die Anlage besteht aus:
- einer Einheit zum Formen und Befüllen mit technologischen Materialien und
- einer Einheit zur Formung der Ampullenlänge, deren Klipsen und Abschneiden.
Einheit (1) ist eine geschweißte Metallkonstruktion, auf der Folgendes montiert ist:
Bunker (1) mit Schneckenförderer (3) und Elektroantrieb zur Zufuhr des ersten Produkttyps.
Am Ausgang des Schneckenförderers ist ein Füllrohr mit Kragen-Schlauchformer und Führungsrollen installiert.
Über dem Füllrohr befindet sich ein Rollenheizer des Dauerschweißgeräts und eine Nahtkühlrolle.
Auf dem Hauptgestell der Metallkonstruktion (8) ist ein Bunker (2) mit einem Ventilsystem und Nadelspender (4) zum Befüllen der Ampullen mit dem zweiten Produktyp installiert. Der Nadelspender (4) ist über dem Füllrohr des Dosierers angeordnet.
Im untersten Bereich des Gestells befinden sich der Rollenhalter und Ausrichtrahmen für die Folienzufuhr.
Zum Anlagenkomplex gehört ein freier Tisch, auf dem die Doppelklammer-Klipsmaschine (9), das Steuerpult der Linie und die Druckluftverteiler platziert sind.
Von der auf dem Rollenhalter montierten Folienrolle läuft die Folie durch ein System von Ausrichtrollen durch den Schlauchformer und umschließt das Füllrohr, wobei sich der Nadelspender zwischen den beiden Folienschichten befindet. Beim Abziehen der Folie über das Füllrohr rollt die Rolle des Schweißkopfes über die Folie und erzeugt zwei parallele Nähte im Abstand von 16 mm.
Auf Befehl des Bedieners startet der Antrieb des Schneckenförderers, und die Masse aus dem Bunker (1) gelangt durch das Füllrohr in den inneren Hohlraum des Polymerschlauchs.
Gleichzeitig gelangt aus dem Bunker (2) unter Druckluft über den Nadelspender der zweite Produkttyp in den äußeren Hohlraum der Hülle, der zwischen den beiden Schweißlinien gebildet wird.
Unter dem Druck des ersten Produkts und durch das Nachziehen des Bedieners bewegt sich der gefüllte Schlauch auf den Tisch mit der darauf installierten Klipsmaschine.
Nach Erreichen der erforderlichen Produktlänge senkt der Bediener den Hebel der Klipsmaschine und setzt durch Abquetschen der geformten Hülle zwei benachbarte Klammern sowie trennt das fertige Längensegment des Produkts ab.
Der Zyklus wiederholt sich.
Zusätzliche Informationen
Garantie 12 Monate
Kundendienst nach Ablauf der Garantie