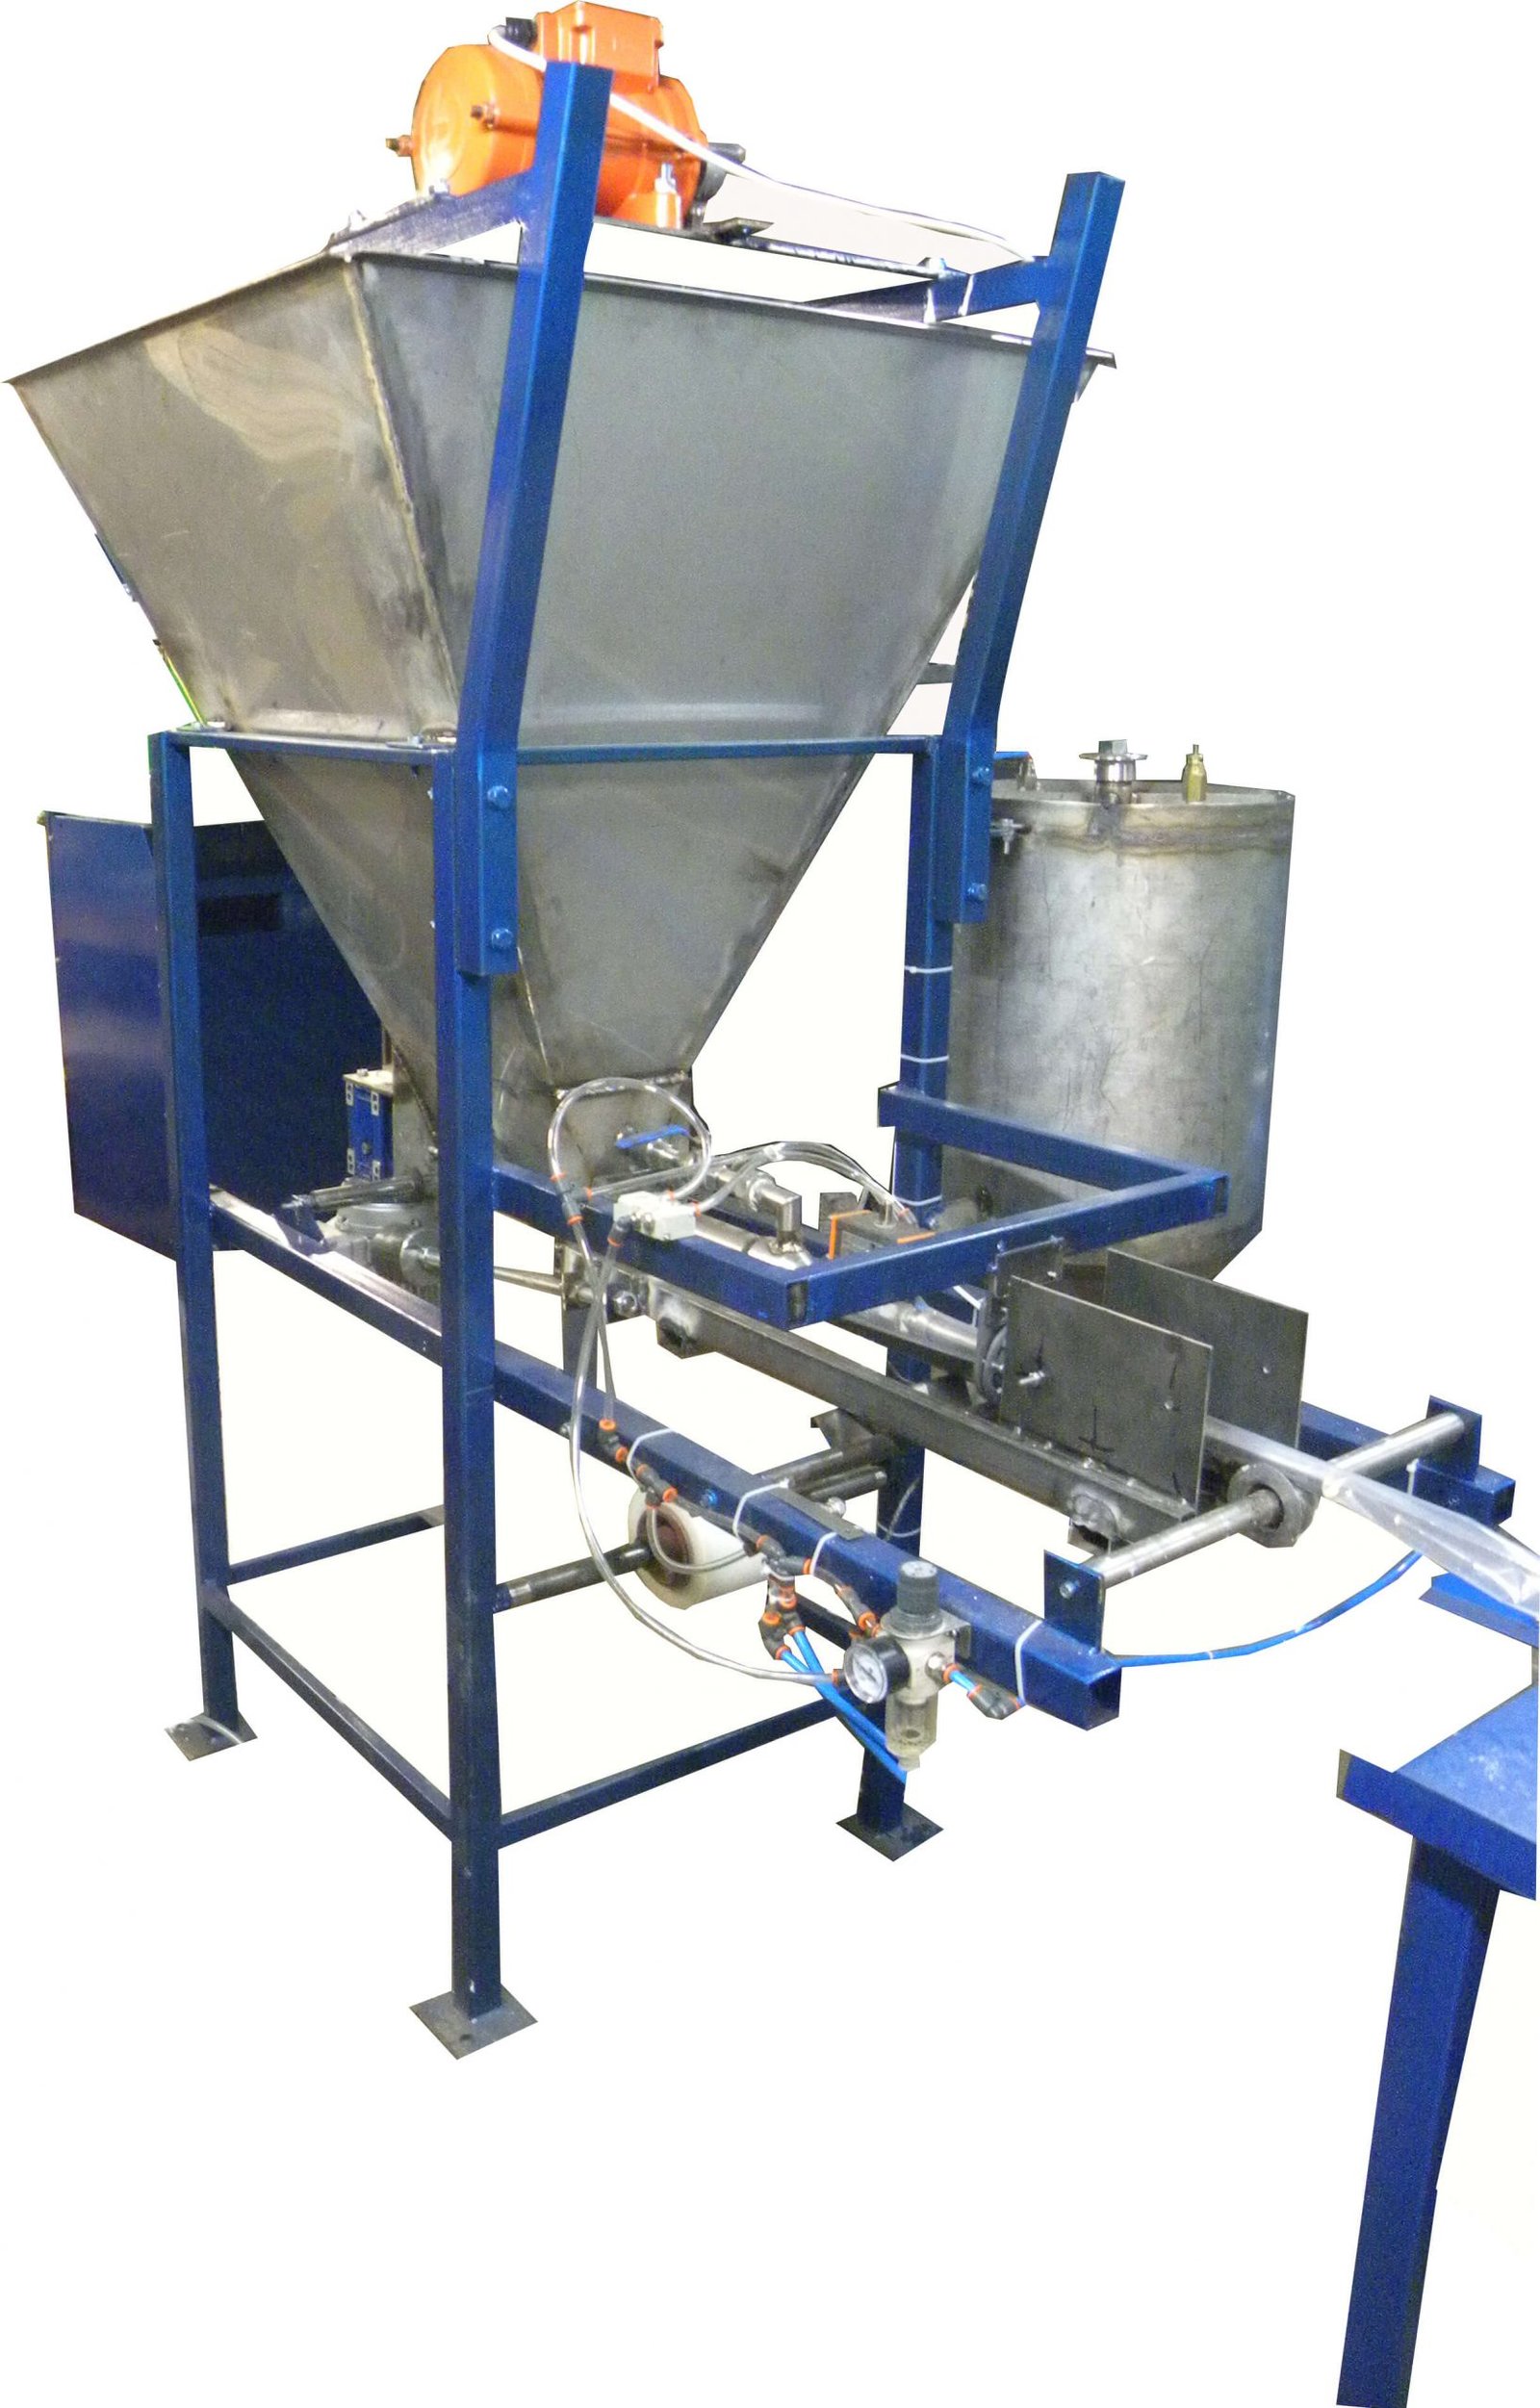


Лінія створена для випуску еластичної оболонки з полімерних плівкових матеріалів, її дозованого наповнення одним або двома інгредієнтами з роздільними перегородками, запечатування металевою скобою та розділення на штучні вироби.
Технічні характеристики:
Продукт – довільна напівв’язка суміш (абразивна, неагресивна). Матеріал оболонки – ПЕНД; ПЕВС від 80мкм до 100 мкм.
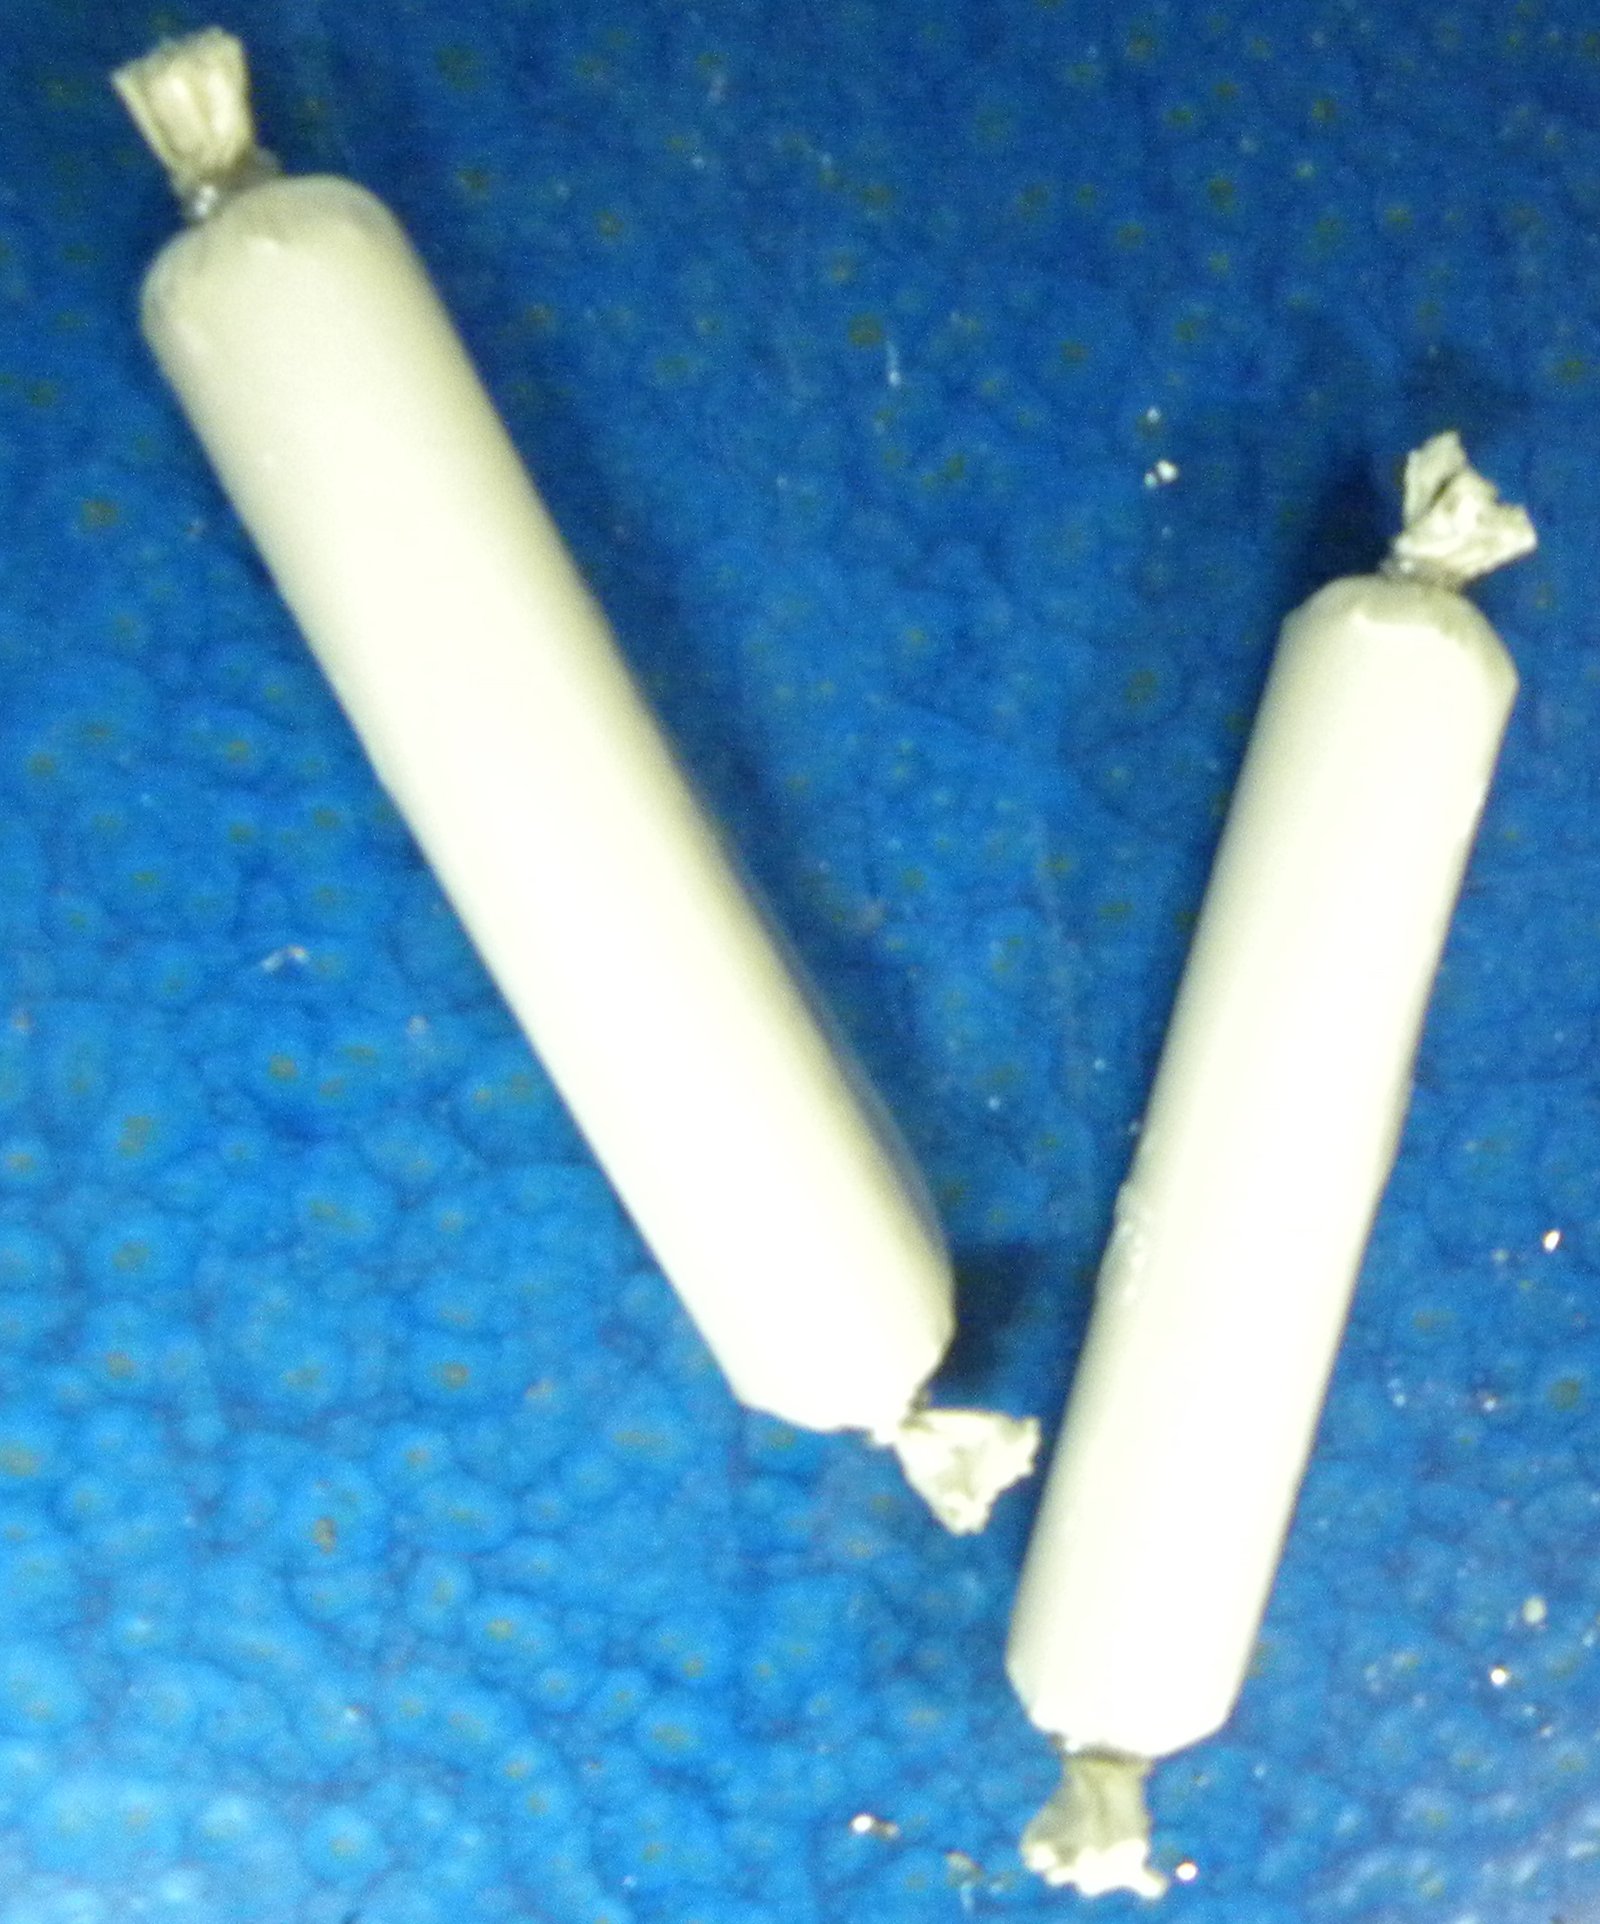
Технічні характеристики виробу*
- довжина – 300 – 900 +/- 5мм;
- діаметр – 25 +/- 1мм;
- маса – 300 – 900 г;
- кліпса – метал (з двох боків).
- продуктивність – до 5 вир./хв.
*Можливе виробництво подібної лінії згідно з персональними вимогами замовника.
Характеристики лінії
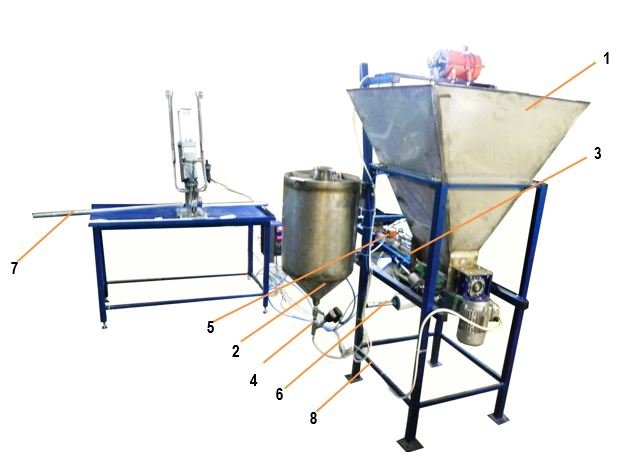
Шнековий живильник дозованого подавання продукту з бункера накопичувача – 3.
- підключення – 380в; 50Гц; 1,1 кВт.
- керування (пуск/зупинка) – за датчиками
- місткість бункера – до 250 літрів.
Об’ємний дозатор – 4.
- тип – об’ємний.
- Об’єм дози – 5 – 20 г.
- похибка – +/-5%.
- привод – пневматика.
- підключення – 220в; 50Гц; 0,25 кВт. 6атм/60л.хв.
- місткість бункера – до 60 л.
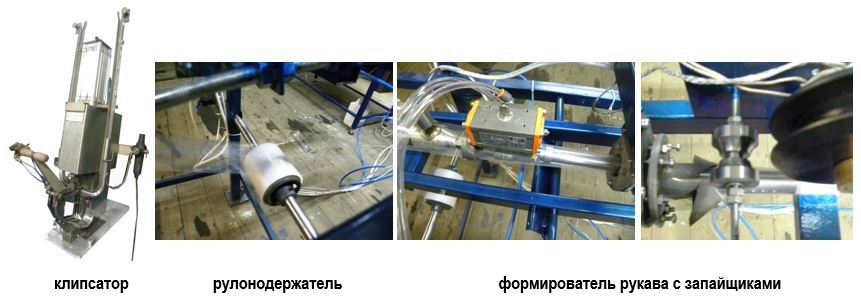
Формувач рукава зі зварювальними пристроями – 5.
- тип нагріву – імпульсний.
- тип шва – зварювальний 3мм.
- довжина шва – до 900 мм.
- кількість швів – 2 (зустрічно).
- привод – пневматика.
- протягування – автоматичне.
Рулонотримач – 6.
- кількість – 1 шт.
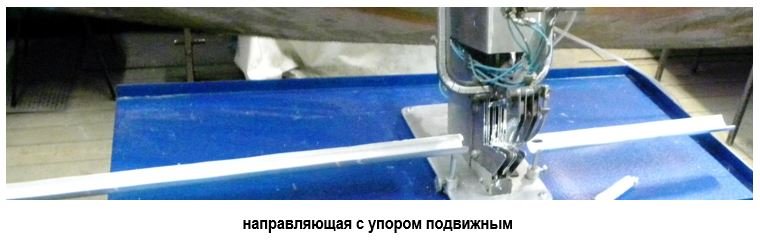
Напрямна з рухомим стопором – 7.
- кількість – 1 шт.
Станина – 8.
- кількість – 1 шт.
Дворядковий кліпсатор – 9.
- кількість – 1 шт.
- скоба – метал.
- кількість струмків – 2.
- ніж – серпоподібний 1шт.
- привод – пневматичний
- керування – ручне, кнопкове
габаритні розміри установки, не більше – 2600х700х1500мм.
вага – до 180 кг.
Оператор – 1 люд. + помічник.
Вузли та елементи обладнання, що стикаються з продуктом, виготовляються з корозійностійких матеріалів.
Конструкція передбачає швидке розбирання агрегатів для санітарної обробки.
Призначення
Лінія створена для випуску еластичної оболонки з полімерних плівкових матеріалів, її дозованого наповнення одним або двома інгредієнтами з роздільними перегородками, запечатування металевою скобою та розділення на штучні вироби.
Сфери застосування лінії
Виробництво ампул для анкерного кріплення, пакування будівельних сумішей та інших матеріалів нехарчового призначення.
Склад лінії:
- бункер-накопичувач першого типу продукту
- бункер-накопичувач другого типу продукту
- дозатор першого типу продукту
- дозатор (голковий живильник) другого типу продукту
- формувач рукава зі зварювальними пристроями
- рулонотримач
- напрямна з рухомим стопором
- станина
- кліпсатор дворядковий
Принцип роботи
Лінія складається з:
- установки для формування та заповнення технологічними матеріалами та
- установки формування довжини ампули, її кліпсування та обрізання.
Установка (1) є зварною металевою конструкцією, на якій змонтовані:
Бункер (1) зі шнековим живильником (3) та електроприводом подавання першого типу продукту.
На виході шнекового живильника встановлена цівка з комірним формувачем рукава та напрямними роликами.
Над цівкою розміщений роликовий нагрівач зварювача постійного нагріву та ролик охолодження шва.
На основній станині металоконструкції (8) встановлений бункер (2) із системою клапанів та голковим живильником (4) для наповнення ампул другим типом продукту. Голковий живильник (4) встановлений над цівкою дозатора.
У нижній частині станини розташований рулонотримач і вирівнювальні рамки подавання плівки.
До комплексу лінії входить вільний стіл, на якому розміщується двоскріпковий кліпсатор (9), пульт керування лінією та розподільники стисненого повітря.
З рулону плівки, змонтованого на рулонотримачі, плівка через систему вирівнювальних роликів проходить через формувач рукава й охоплює цівку, причому голковий живильник розташовується між двома шарами плівки. Під час протягування плівки по цівці ролик зварювальної головки прокочується плівкою, утворюючи два паралельні шви на відстані 16мм.
За командою оператора запускається привод шнекового живильника, і маса з бункера (1) через цівку потрапляє до внутрішньої порожнини полімерного рукава.
Одночасно з бункера (2) під тиском стисненого повітря через голковий живильник другий тип продукту потрапляє у зовнішню порожнину оболонки, утворену між двома лініями запаювання.
Під тиском першого продукту та завдяки підтягуванню оператором наповнений рукав рухається на стіл із встановленим на ньому кліпсатором.
Досягнувши необхідної довжини виробу, оператор опускає важіль кліпсатора і, перетиснувши сформовану оболонку, встановлює дві сусідні кліпси та відрізає готовий мірний сегмент виробу.
Цикл повторюється.
Додаткова інформація
Гарантія 12 місяців
Сервісне обслуговування після закінчення гарантії